


Malé vylepšenie zariadenia na hĺbkotlač môže ľahko vyriešiť problém kontaktného tlaku pri výrobe elektronických štítkov RFID!!
S príchodom éry mobilného internetu, ktorému dominuje technológia 5G, sa internet všetkého a všadeprítomné snímanie postupne stávajú realitou. Elektronické štítky RFID, najmä ultra-vysokofrekvenčné štítky RFID, sa budú široko používať ako dôležitý prostriedok internetu vecí (IoT) na vnímanie vonkajšieho sveta. V tomto článku na základe praktických skúseností z výroby autor predstavuje aplikáciu hĺbkotlače pri výrobe elektronických štítkov RFID a pre čitateľov navrhuje niektoré riešenia na zlepšenie kvality tlače.
Technické vlastnosti elektronických štítkov RFID
Elektronické štítky RFID sú štítky, ktoré využívajú technológiu bezkontaktnej automatickej identifikácie na identifikáciu cieľových objektov a získavanie relevantných údajov prostredníctvom rádiofrekvenčných signálov bez potreby ľudského zásahu počas procesu rozpoznávania. Ako bezdrôtová verzia čiarových kódov majú elektronické štítky RFID výhody, ktoré čiarové kódy nemajú, vrátane vodotesnosti, odolnosti voči magnetom, -magnetizmu, vysokej{2}}teploty-, dlhej životnosti, schopnosti čítania-na veľkú vzdialenosť, umožňujúcej šifrovanie údajov, väčšej kapacity ukladania údajov a flexibilnej aktualizácie informácií. Spôsoby kódovania, ukladania a čítania/zápisu elektronických štítkov RFID sa líšia od tradičných štítkov (ako sú čiarové kódy) alebo manuálnych štítkov. Zakódované údaje sú uložené na integrovaných obvodoch buď vo formáte iba na čítanie{7}} alebo na čítanie/zápis. Najmä čítanie a zápis sa dosahuje prostredníctvom bezdrôtového elektronického prenosu, ako je znázornené na obrázku 1.
Celkovo sú prominentné technické vlastnosti elektronických štítkov RFID: dokážu identifikovať jednotlivé, vysoko špecifické predmety, na rozdiel od čiarových kódov, ktoré dokážu identifikovať iba kategóriu položiek; môžu čítať viacero objektov súčasne, zatiaľ čo čiarové kódy sa musia čítať jeden po druhom; môžu uchovávať veľké množstvo informácií; a pomocou rádiovej frekvencie je možné čítať údaje cez externé materiály, zatiaľ čo čiarové kódy vyžadujú lasery alebo infračervené žiarenie na čítanie informácií z povrchu materiálov.
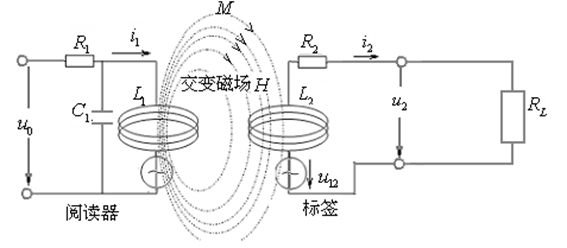
Obrázok 1 Schematický diagram princípu fungovania elektronických štítkov RFIDBežné výrobné procesy elektronických štítkov RFIDExistujú tri hlavné výrobné procesy elektronických štítkov RFID: proces vypaľovania medeným drôtom, proces leptania kovov a proces tlače. Medzi nimi proces tlače využíva predovšetkým technológiu sieťotlače (ako je znázornené na obrázku 2). Z dôvodu obmedzení vodivosti a vodivého mechanizmu vodivej pasty je možné použiť iba vodivú striebornú pastu s vysokým obsahom -striebra{5}} a sieťky s nízkym -sieťami-. Okrem toho, ovplyvnená viacerými faktormi, ako je viskozita atramentu, ťažnosť, tekutosť, tlak stierky, napätie sita a interferencia sieťoviny, je elektroinštalačná štruktúra tlačených elektronických štítkov RFID náchylná na problémy, ako sú deformácie, drsné hrany, skraty, zlomy a významný rozdiel medzi skutočnou účinnosťou žiarenia a teoretickou účinnosťou žiarenia, ako je znázornené na obrázku 3.
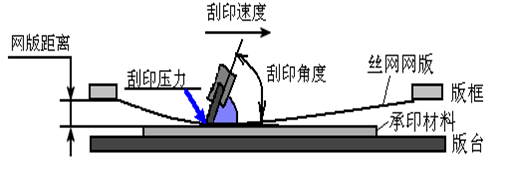
Obrázok 2 Schematický diagram výroby elektronických štítkov RFID sieťotlačou vodivou striebornou pastou
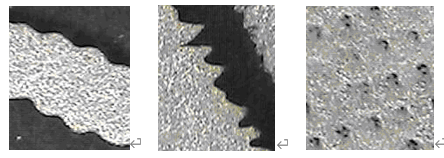
图3 丝网印刷RFID电子标签导线的局部放大图
目前,行业普遍使用铝箔蚀刻法制造超高频RFID电子标签,而普及应用超高频RFID电子标签的主要瓶颈是标签的价格,尺寸和环境适应性.铝箔蚀刻法制作日线的过程包括金属贴合,光阻印刷,金属蚀刻等,流稜较为,流稜较为偏高且不环保.其中,在印刷日线油墨方面,根据成分不同,包括银浢独银浢,铜浆丵丆,铜浆,铆等,以金属浆料印刷的日线效果最好.然而,目前铝,铜金属浆需高温脻籕氧烧籃豻籕氧烧籃豻籕氧烧籃豻籕氧烧然而好导电性,使得日线底材受到一定限制,而传统碳浆导电性未达日线应用的榁涂邸日线的制程繁琐,价格昂贵,导电性能会因弯折而降低,使得目前在市场上利喼上利喼上利喼上利喼上利喔上利因弯折而降低来制作RFID日线的方式仍无法大规模生产并无法取代目前的铝蚀刻日线.而RFI D电子标签导电浆料制作日线,其制程环保,简单且无污染,黷格便宜丐各质种无线日线的印制,在市场上无论从性能方面,还是价格方面来说,都具囄卶卶具备卶卶具备卶
凹版印刷在RFID电子标签制作中的应用
由于导电浆料具备导电性能高,兼容性强,性价比高等特点,越来越多的厂家采用石墨烯浆料印制RFID标签.由于凹版印刷精度高,速度快,生产效率高,石墨烯RFID电子标签的生产制造通常采用凹版印刷来完成.在印刷过程中,石墨烯浆料被填充到凹版滚筒的凹槽内,凹版滚筒表面多余的石墨烯浆料用刮刀刮掉,凹槽内的石墨烯浆料印刷至基材上.为适用于各种印刷场合,如不同粗糙度或不同型号的凹版滚筒,不同结构的石墨烯日线等,需要调整刮刀与凹版滚筒的接触角度,接触压力等参数,以防止所印制的石墨烯RFID电子标签日线出现结构变形,边界粗糙,短路,断路等问题.Pod za normálnych okolností je v existujúcich hĺbkotlačových zariadeniach po nastavení uhla stierača pracovná poloha stierača počas procesu tlače pevná a nemožno ju meniť. Ak je pracovná poloha stieracieho noža nastavená, môže to mať za následok nadmerný alebo nedostatočný kontaktný tlak s hĺbkotlačovým valcom, alebo v dôsledku vysokej presnosti lícovania medzi škrabákom a hĺbkotlačovým valcom môže dokonca nastať problém, keď sa nedotýkajú vôbec. Okrem toho v prípade hĺbkotlačových valcov s nízkou presnosťou kruhovitosti sa stierka nemusí dôsledne dotýkať povrchu hĺbkotlačového valca, čo znemožňuje čisté odstránenie prebytočnej grafénovej pasty. Okrem toho, ak dôjde k poruche tlačového zariadenia a hĺbkotlačový valec sa trasie, môže to spôsobiť nárazy na stierku, čím sa stierka a jej súvisiace mechanizmy vystavia nárazovému namáhaniu, čo môže potenciálne poškodiť stierku alebo jej spojovací mechanizmus, čo následne zhorší schopnosť stierky odstraňovať pastu. Pokiaľ ide o kontaktný tlak medzi stierkou a hĺbkotlačovým valcom, existujúce zariadenia na hĺbkotlač ho nedokážu ovládať. Zvyčajne je prednastavený na základe skúseností, čo vedie k nízkej presnosti a prispôsobivosti rôznym produktom. To bráni nastaveniu vhodného tlaku stierky podľa aktuálneho stavu produktu, čím sa ovplyvňuje kvalita tlače grafénových RFID elektronických etikiet. Na vyriešenie tohto problému autor vylepšil hĺbkotlačové zariadenie, ktoré umožňuje nastavenie hĺbkotlačového valca, stieracieho noža, lineárnych nastavovacích komponentov, komponentov pre nastavenie uhla, komponentov pre nastavenie tlaku a plávajúcich komponentov, ako je znázornené na obrázku 4.
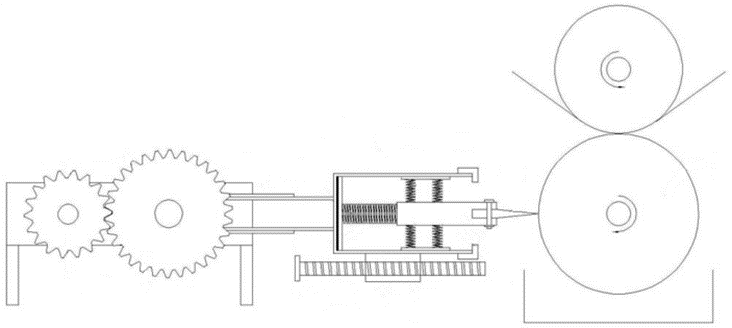
Obrázok 4 Schematický diagram komponentov súvisiacich s hĺbkotlačovým zariadením
Špecifický spôsob je nasledujúci: nastavovací komponent je pripojený k stierke a pohybuje sa lineárne pozdĺž radiálneho smeru hĺbkotlačového valca, čo spôsobuje, že stierka sa posúva spolu s pohyblivým komponentom; komponent na nastavenie uhla spája stierku a komponent lineárneho nastavenia, čo umožňuje, aby sa stierka a komponent lineárneho nastavenia príslušne otáčali, aby sa nastavil uhol kontaktu medzi stierkou a hĺbkotlačovým valcom; otočná časť je pripojená k stierke a lineárnemu nastavovaciemu komponentu prostredníctvom pohyblivého úseku, ktorý umožňuje stierke a lineárnemu nastavovaciemu komponentu radiálny pohyb vzhľadom na hĺbkotlač.
Toto riešenie môže upraviť kontaktný uhol medzi stierkou a hĺbkotlačovým valcom, ako aj upraviť a zmerať kontaktný tlak medzi nimi, čím sa zabezpečí, že prebytočná grafénová pasta na povrchu hĺbkotlačového valca bude úplne zoškrabaná, kým sa pasta v drážkach vytlačí na substrát. Elektronické štítky RFID tlačené pomocou tejto technológie hĺbkotlače vykazujú hladké okraje, žiadne zúbkovanie a skutočnú účinnosť žiarenia v súlade s teoretickou účinnosťou žiarenia, čím účinne riešia problémy, s ktorými sa stretávame pri výrobe elektronických štítkov RFID sieťotlačou, ako je znázornené na obrázku 5.
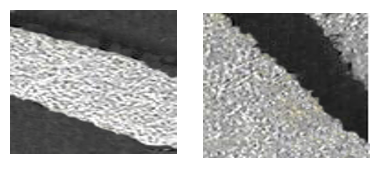
Obrázok 5 Miestny zväčšený pohľad na vodič hĺbkotlačového-elektronického štítku RFIDTúto technológiu hĺbkotlače možno použiť na rôzne scenáre tlače. Zabraňuje štrukturálnej deformácii, drsným hranám a skratom alebo zlomeniu antén s vytlačenými grafénovými RFID štítkami, čím zaisťuje kvalitu tlače elektronických štítkov RFID vyrobených hĺbkotlačou. Dosahuje sa tak vysoká presnosť a efektívnosť, čím sa riešia technické výzvy, ktoré existujú pri tlači štítkov RFID.