


Rozbitie lepiacich materiálov pri vypúšťaní odpadu? Tieto dôvody by sa nemali ignorovať!
Je pomerne bežným javom, že samolepiace materiály počas vysekávania-prerušujú okraj odpadu. V prípade prerušenia musia operátori zastaviť stroj, aby preusporiadali sekciu vypúšťania odpadu, čo vedie k zníženej efektivite výroby a vyšším stratám surovín. Aké sú teda príčiny prasknutia okraja odpadu pri vysekávaní-rezaní samolepiacich materiálov-a ako sa s tým vysporiadať?
01 Nízka pevnosť v ťahu samotného materiálu vedie k prasknutiu okraja vypúšťania odpadu
Niektoré materiály, ako napríklad lesklý práškový papier (známy aj ako papier so zrkadlovou povrchovou úpravou), majú krátke papierové vlákna a sú relatívne krehké a pevnosť v ťahu okraja vypúšťania odpadu je nižšia ako napätie pri vypúšťaní odpadu zo zariadenia počas procesu vypúšťania odpadu-vyrezávaním, takže sa ľahko zlomí.
Ak takáto situácia nastane, je potrebné minimalizovať výfukové napätie zariadenia. Ak bolo napätie pri vypúšťaní odpadu zariadenia nastavené na najnižšiu úroveň alebo sa problém nedá vyriešiť, potom je potrebné navrhnúť okraj vypúšťania odpadu širšie počas počiatočného návrhu procesu, aby sa zabezpečilo, že okraj vypúšťania odpadu sa počas procesu vysekávania nebude často zlomiť.
02 Návrh procesu je nerozumný/vypúšťacia hrana odpadu je príliš jemná, čo vedie k prasknutiu okraja vypúšťania odpadu
V súčasnosti je na trhu veľa štítkov na tlač premenlivých informácií, ktoré sa dajú ľahko{0}}odtrhnúť{1}}virtuálne línie nožov a niektoré podniky na spracovanie samolepiacich etikiet musia v dôsledku obmedzení vybavenia vkladať bodkované nože a nože na lemovanie do tej istej vysekávacej-stanice. Navyše z dôvodu nákladov a cenových faktorov je okraj vypúšťania odpadu navrhnutý tak, aby bol veľmi tenký, zvyčajne široký iba 1 mm. Tento proces-vysekávania kladie extrémne vysoké požiadavky na materiály štítkov a najmenšia neopatrnosť môže viesť k pretrhnutiu okraja vypúšťania odpadu, čo má vplyv na efektivitu výroby.
Autor navrhuje, aby sa podniky zaoberajúce sa spracovaním samolepiacich etikiet pokúsili oddeliť líniu, ktorá sa ľahko --odtrháva od rámu štítku, na vysekávanie-etikiet, keď to podmienky dovoľujú, čo môže nielen znížiť frekvenciu lámania okrajov odpadu, ale aj výrazne zlepšiť-rýchlosť vysekávania. Podniky bez podmienok môžu tento problém vyriešiť úpravou proporcie bodkovaného noža a odstránením bodkovanej línie noža za hranicou etikety.
03 Zlomenie suroviny vedie k pretrhnutiu výstupnej hrany odpadu
Rozbitie samolepiaceho{0} materiálu môže tiež ľahko viesť k prasknutiu okraja vypúšťania odpadu, čo sa dá pomerne ľahko nájsť a tento článok nebude zachádzať do podrobností. Je potrebné poznamenať, že niektoré samolepiace materiály-majú relatívne malé medzery medzi okrajmi a nie je ľahké ich nájsť. Pri ich nájdení je potrebné ich pozorne sledovať. V prípade takéhoto problému je možné chybný materiál odstrániť a potom-vyrezať.
04 Tekutosť lepidla je príliš silná alebo množstvo lepidla je príliš veľké, čo vedie k prasknutiu okraja vypúšťania odpadu
Množstvo lepidla aplikovaného v samolepiacich-materiáloch má veľký vplyv na-vysekávanie samolepiacich-materiálov. Vo všeobecnosti platí, že na vysekávacom-zariadení sa samolepiaci{5}}materiál po vysekávaní-nezlikviduje ihneď, ale musí sa ďalej prenášať na určitú vzdialenosť a stanica na likvidáciu odpadu sa začne likvidovať. Ak je lepidlo nanesené príliš silno, lepidlo stečie späť počas presunu z vysekávacej-stanice na vypúšťanie odpadu, čo spôsobí zlepenie narezaného samolepiaceho povrchového materiálu-, čo spôsobí zlomenie okraja vypúšťania odpadu v dôsledku priľnavosti pri vyťahovaní.
Vo všeobecnosti platí, že množstvo povlaku vo vode-rozpustných akrylových lepidiel by malo byť medzi 18 až 22 g/meter štvorcový, zatiaľ čo množstvo povlaku tavných lepidiel by malo byť medzi 15 až 18 g/meter štvorcový. Aj keď množstvo povlaku nie je veľké, niektoré lepidlá môžu ľahko viesť k adhézii odpadu vďaka svojej silnej tekutosti.
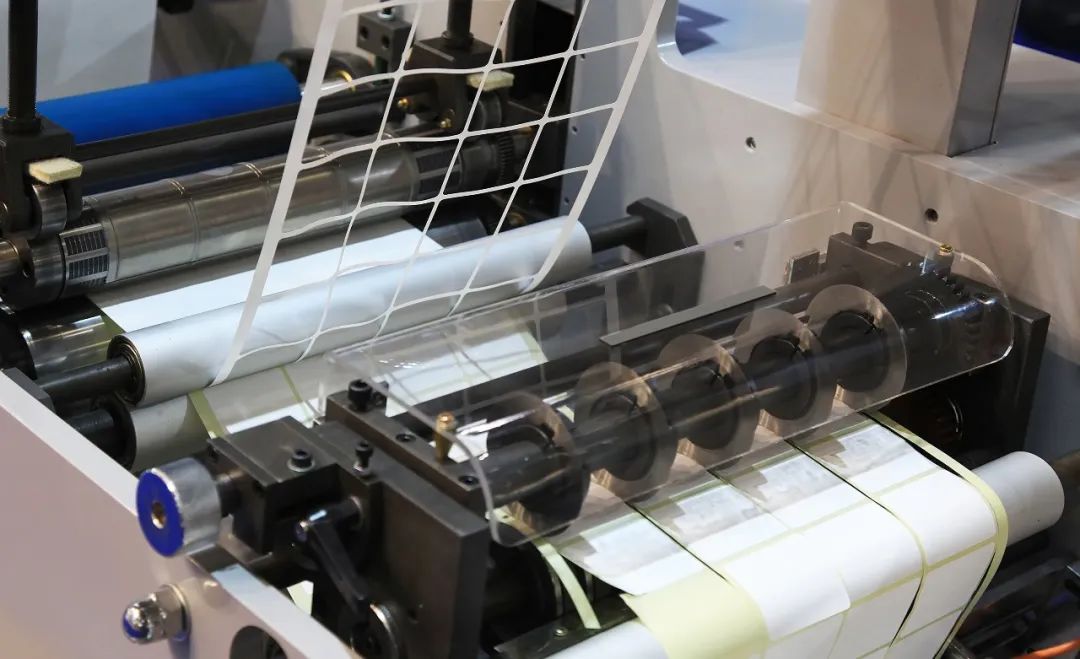
Pri takýchto problémoch môžete najskôr pozorovať, či medzi okrajom odpadu a etiketou nie je pomerne silný jav navliekania. Ak je navliekanie relatívne silné, znamená to, že množstvo lepidla je veľké alebo že jeho tekutosť je silná. Tento problém je možné vyriešiť aplikáciou nejakého aditíva silikónového oleja na matricu alebo ohrevom pomocou elektrickej vykurovacej tyče. Prísada do silikónového oleja môže účinne spomaliť spätný tok lepidla, zatiaľ čo zahriatie samolepiaceho materiálu- môže rýchlo zmäknúť lepidlo, čím sa zníži stupeň navliekania.
05 Chyby matrice vedúce k zlomeniu okraja odpadu
Chybné matrice môžu tiež ľahko viesť k zlomeniu okraja odpadu. Napríklad malé zárezy na okraji čepele môžu zabrániť úplnému prerezaniu lepiaceho materiálu. Neprerezaná časť znáša koncentrované napätie v porovnaní s ostatnými časťami, takže je náchylná na zlomenie. Tento jav je pomerne ľahké identifikovať, pretože miesto zlomu je pevne dané. V takýchto prípadoch by sa mala poškodená matrica pred použitím na vysekávanie najprv opraviť-.