


Úplná znalosť škatúľ na balenie alkoholických nápojov, prosím, uložte si záložku!
Papierové tvarované baliace boxy sú zostavené z rôznych komponentov a viacerých častí vytvorených spájaním a laminovaním povrchových materiálov a tvarovaných kostných materiálov. V súčasnosti existuje jasný trend smerom k diverzifikácii a zložitosti materiálov používaných na papierové tvarované obalové krabice. Povrchové materiály sú väčšinou papier, plast, látka, koža atď., zatiaľ čo formované kostné materiály sú väčšinou lepenka, stredne vláknitá doska, plast, pocínovaný plech atď.
Vďaka širokému spektru použitých materiálov, dlhému výrobnému procesu, viacerým komponentom a komplexnej štruktúre sa tento typ baliacej škatule vyrába hlavne ručne. Ale s výrazným nárastom dopytu na trhu, zlepšením úrovne priemyselnej výroby a automatizácie a čoraz tvrdšou konkurenciou na trhu bola štruktúra krabice tohto typu krabice v podstate štandardizovaná. Pre bežné typy krabíc, ako sú vedrá s horným otváraním, nebeské a zemské boxy, knižné boxy, zásuvkové boxy atď., bola celá výrobná linka automatizovaná.
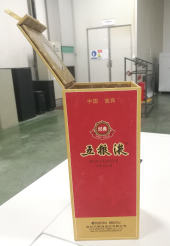
Horná otváracia vedra znázornená na obrázku 1 sa týka vertikálnej štvorcovej krabice otváranej zhora s vertikálnym telom krabice a pripojeným vytriasacím vekom; Krabica nebesá a zem zobrazená na obrázku 2 sa vzťahuje na baliacu krabicu zloženú z dvoch nezapečatených samostatných krabíc, pričom horná a spodná krabica nie sú navzájom spojené a sú uzavreté vo forme krytu. Horné pole je obloha a spodné pole je zem; Krabica v tvare knihy znázornená na obrázku 3 sa týka baliacej krabice, ktorá sa dá otvárať sprava doľava ako prevrátením knihy. Vo všeobecnosti sa skladá z dvoch častí: čelného krytu a vnútorného boxu. Tvárová škrupina sa obopína okolo vnútornej škatuľky a časť tvárovej škrupiny sa dá prevrátiť, čo je vrchnák.
Otvorte vedro na obrázku 1
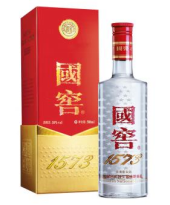
Obrázok 2: Schránka Nebo a Zem
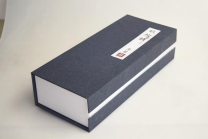
Obrázok 3 Krabica na knihy
Pokiaľ ide o tri bežné typy boxov uvedené vyššie, existuje veľa výrobcov zariadení vo Wenzhou, Zhejiang a Dongguan, Guangdong, ktorí vyrábajú a skúmajú súvisiace automatizačné zariadenia. Niektorí vyrábajú iba pomocné zariadenia na montážnej linke, ako sú lisy na penu, skladacie stroje atď.; Niektorí vyrábajú zodpovedajúce automatizačné zariadenia pre určitý komponent, ako sú stroje na výrobu škrupín, stroje na montáž krycích dosiek, stroje na tvarovanie karosérií sudov, stroje na tvarovanie nebeských a zemných škatúľ atď.; Malý počet podnikov vyvinul automatizačné zariadenie pre celý rad pre jeden typ škatule, ktoré zahŕňa automatizované lisovanie rôznych komponentov, automatizované pripojenie rôznych lisovacích pracovísk a automatizovanú montáž rôznych komponentov vrátane škatule, krytu škatule, podložky tlmiacej otrasy, vrecovania atď. Nemajú však výrobnú kapacitu pre viacnásobné škatuľové automatizačné výrobné linky.
Celkovo stále chýba úroveň vývoja automatizovaných výrobných liniek pre tento typ baliacich boxov. V porovnaní s tradičnými tlačiarenskými a baliacimi strojmi, ako sú tlačiarenské stroje, stroje na razenie za horúca a vysekávacie-stroje, stále existuje značný rozdiel v rýchlosti, presnosti, stabilite a celkovej kvalite. Budúcnosť je dlhá a náročná. Na základe prieskumu vystavenia regálov supermarketov s liehovinami na trhu bola vykonaná analýza štruktúry existujúcich bežných baliacich boxov na liehoviny. Komunikácia bola uskutočnená s viacerými výrobcami baliacich boxov vo forme likérov a výrobcami šablón nožov a uskutočnili sa návštevy a vyšetrovania u výrobcov automatizačných zariadení pre takéto produkty. Autor zhrnul kľúčové body poznatkov o štruktúre škatúľ formovaných na likér, aby sa uľahčil efektívny výber zariadení, vývoj nových produktov a rýchla a stabilná hromadná výroba pre nových konkurentov.
Celkový vzhľad
01
Smer otvárania
Bežným spôsobom otvárania škatúľ v tvare vedierka a škatúľ v tvare knihy je preklopenie veka sprava doľava a otvárací otvor sa zvyčajne nachádza na pravej strane; V posledných dvoch rokoch je však badateľný trend otvárania veka spredu dozadu.
Existujú dva hlavné spôsoby otvárania boxu Tiandi: otváranie nahor a otváranie nadol. Po otvorení zostanú všetky produkty vo vnútri krabice na zemi. Ak je pomer veľkosti škatule vertikálny, môže byť navrhnutá jedna škatuľa s väčšou výškou pomocou metódy tvarovania škatule v tvare suda pre štruktúru papiera a kostí.
02
Spoločná poloha
Povrch displeja je na prednej strane a stredný šev je zvyčajne umiestnený na boku, blízko zadnej strany. Ľavá aj pravá strana sú prijateľné. Po vylisovaní nesmie byť okraj prekrytia na hlavnej ploche displeja.
Smer vysekávania
Papier s povrchom papiera sa zvyčajne vysekáva na prednej strane, zatiaľ čo papier potiahnutý plastom a povrch vo farbe kože sa vysekávajú na zadnej strane. Okrem toho veľmi malý počet výrobkov s vysokými požiadavkami na pravidelnosť obrysu má na zadnej strane drážku v tvare V- na odsadenie farebného povrchu.
Papierová štruktúra automatického tvarovacieho stroja
Najbežnejšia výrobná linka tvárniacich strojov v priemysle je založená na smere podávania papiera, pričom spodná strana lícového papiera je na pravej strane a predný okraj stredného švu je smerom dopredu. Dopredné podávanie je štandardným modelom. Tvarovanie stroja je na ľavej strane v smere papiera. Samozrejme, existuje aj niekoľko baliacich škatúľ s nepravidelným tvarom ústia a diferencovaným usporiadaním, ktoré vyžadujú, aby sa formovací stroj podával v opačnom smere, to znamená, že prekrývajúci sa okraj stredného švu je na poslednej strane.
Môže sa vytvoriť, či je spodný papier spojený s telom škatule a či existuje veľká plocha prekrývajúcich sa okrajov. Pri tvarovaní sa na zadnú stranu predného papiera nanesie lepidlo a doska sa zarovná za jednu stranu v smere stredného okraja švu. Zadná strana lícneho papiera je prilepená k zadnej strane dosky a schematický diagram zarovnávania je znázornený na obrázku 4.
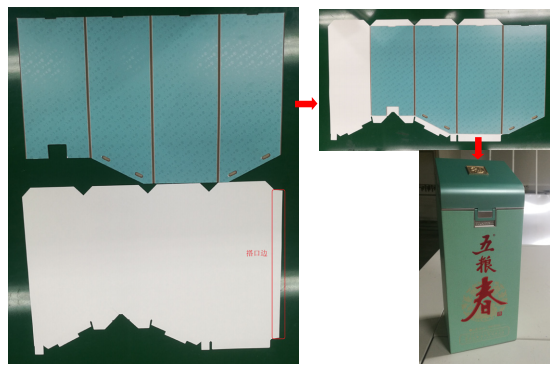
Obrázok 4 Schematický diagram vyrovnávacej lišty
Farebne zodpovedajúca veľkosť
01
Zhoda priemeru otvoru
Po zarovnaní farebného povrchu so stredom otvoru dosky je priemer farebného povrchu 4 mm vonku a 5 mm vo vnútri a priemer otvoru v lepenke je rovnaký ako priemer farebného povrchu vo vnútri. Otvorte trepacie veko vedra a veľkosť vnútorných a vonkajších otvorov na farebnom povrchu by mala byť v súlade s veľkosťou priemyselnej lepenky, ktorá je 6 mm.
02
Dvojitá odsadzovacia čiara
Dvojitá šírka priehlbiny je navrhnutá tak, aby sa zväčšila o 0,3 mm podľa hrúbky dosky.
03
Dizajn spojovacej hrany
Prekrývajúci sa okraj je rozdelený do troch typov: prekrytie ústia, prekrytie stredného švu a prekrytie dna. Šírka prekrytej hrany je 15-20mm. Dotyková čiara ústia a spodného prekrývajúceho sa okraja je o 0,5 mm najbližšie k čiare odsadenia ústia a dna.
Sklon okraja ústneho spoja je 90 stupňov a dotyčnica ústneho spoja krabice v tvare knihy sa pretína s čiarou odsadenia so sklonom 45 stupňov. Sklon spojovacieho okraja stredného švu je 10-15 stupňov. Sklon spodnej spojovacej hrany je 90 stupňov.
04
Rozmery farebnej strany
Bočný rozmer stredného švu sa rovná rozmeru druhej strany mínus 0,5-1 mm.
Priemyselná lepenka
01
Veľkosť zmrštenia kartónu v porovnaní s lícovým papierom
Lícový papier, ktorý je ľahko nasiakavý a má výrazne zväčšenú veľkosť, sa vzťahuje na materiály, ktoré nemajú na zadnej strane žiadnu vodotesnú vrstvu, vo všeobecnosti ide o papier s nízkou hmotnosťou s hmotnosťou 105 – 125 g. Šírka povrchu papiera je -0,3 mm a výška kartónu je -1 mm.
Stredne veľký papier na tvár s absorpciou vody označuje materiál s tesniacou vrstvou na zadnej strane, ktorý sa bežne používa na špeciálny papier s hmotnosťou 150-190 g a biely kartón na papier na tvár. Šírka povrchu papiera je -0,5 mm a výška kartónu je -1 mm.
Lícový papier s malým zväčšením veľkosti po absorbovaní vody sa vzťahuje na materiály s tesniacou vrstvou na zadnej strane, vo všeobecnosti na 255-375 g zlatostriebornú lepenku a špeciálny papier vysokej hmotnosti. Šírka povrchu papiera je -0,7 mm a výška kartónu je -1 mm.
Šírka bočného švu v priemyselnej lepenke by sa však nemala zmenšovať a mala by byť v súlade so šírkou druhého bočného švu. Po zistení základnej príčiny problému sme urobili zodpovedajúce technické požiadavky na výmenu raziaceho valca. Po prvé, požadujeme, aby sa pred výmenou raziaceho valca zmerala chyba priemeru na oboch koncoch. Ak chyba presiahne 0,5 mm, je zakázané ju používať na stroji. Raziaci valec je potrebné prebrúsiť a označiť veľkými a malými hlavami; Druhým je vyhnúť sa veľkým a malým hlavám embosovacích valcov susedných jednotiek smerujúcich na rovnakú stranu. Vyššie uvedené opatrenia v podstate odstránili problém s nepresnou pretlačou spôsobenou nerovnomernými priemermi na oboch koncoch raziaceho valca.
02
Spôsob spájania medzi lepenkovými doskami
Vo všeobecnosti existujú dva spôsoby vzájomného spojenia medzi švami kartónového kartónového telesa, ktorými sú spojenie konkávnych a konvexných spôn a spojenie 45 stupňových šikmých hrán. Vo všeobecnosti existujú dva spôsoby, ako spojiť spodok kartónovej škatule so spodnou doskou, ktorými sú vzájomné spojenie konkávnych a konvexných spôn a kolízia pravouhlých hrán.
Po dlhodobom{0}}overovaní, či už ide o automatické formovacie stroje alebo tradičné manuálne operácie, je spojovacia štruktúra konkávnej konvexnej spony stabilnejšia a stabilnejšia s nižšou pravdepodobnosťou vysokých a nízkych uhlov. Hĺbka konkávnej konvexnej spony sa rovná hrúbke lepenky -0,1 mm, s rozdielom šírky 1 mm medzi konkávnou a konvexnou polohou. Drážková pracka v spodnej časti tela skrinky je navrhnutá s lichobežníkovou šírkou 20-35 mm. Konkávna konvexná pracka v stredovom šve je navrhnutá so vzdialenosťou 20 mm od oboch koncov, rozdelená na päť rovnakých častí.
03
Línia zubnej čepele
Kryty priemyselných kartónových krabíc, ktoré vyžadujú lepiace vákuové podložky a pásky, môžu byť navrhnuté s ozubenými nožmi na polohovanie. Pozícia, kde je potrebné lepenku odtrhnúť, by mala byť navrhnutá s vrúbkovanou líniou, aby sa znížili otrepy po roztrhnutí.
04
Línia zubnej čepele
Šírka pásika úst je 18-25 mm, zvyčajne 20 mm. Zadná strana pruhu ústia škatule v tvare suda je do polovice narezaná nožom, pričom 1/3 hrúbky kartónu zostáva nenarezaná.
05
Požiadavky na slot
Uhol drážkovania by mal byť jasne vyznačený na výkrese matrice. Uhly drážkovania rôznych produktov v existujúcich procesoch sú uvedené v tabuľke 1.
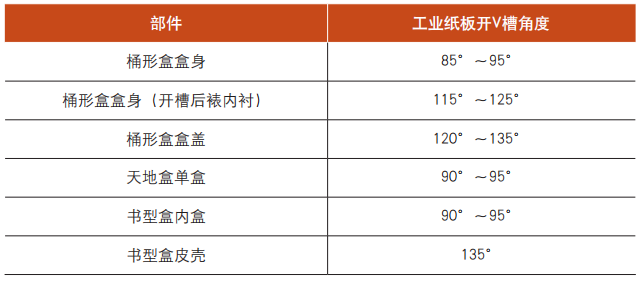
Tabuľka 1 Uhly drážkovania priemyselnej lepenky
Na spájaní záleží
Bežné veľkosti papiera v tomto odvetví sú bežné 787 × 1 092 mm a veľké 889 × 1 194 mm so šírkami kotúčového papiera 787 mm a 889 mm. Prvá veľkosť papiera je zvyčajne horizontálny smer a druhá veľkosť je vertikálny smer, to znamená smer vlákien.
Pri spájaní skúste zvážiť použitie štandardných veľkostí 787 mm a 889 mm horizontálne, aby ste ušetrili papier. Výrobcovia papiera pravdepodobne nezmenia túto veľkosť, pokiaľ množstvo jednej objednávky nedosiahne niekoľko stoviek ton. Možnosť prispôsobenia pozdĺžnych rozmerov papiera je vysoká.
01
Spájanie tela krabice
Pri montáži viacerých panelov na skriňovú karosériu by mali byť panely zostavené hlavami a hlavami, pričom stred panelu 1 by mal byť symetrický a polohy štrbín panelu 3 by mali byť čo najviac zarovnané.
02
Montáž krytu krabice
Priemyselný kartónový koniec krytu škatule je spojený dvoma spojmi, stredným ozubeným nožom alebo bodovým spojom, a potom sú vytvorené viacnásobné spoje.
03
Rozloženie podšívkového papiera
Keď má krycí papier s nízkou hmotnosťou pri jednom spájaní veľký pomer dĺžky a šírky, viacnásobné spájanie vyžaduje, aby dlhá strana jedného spájania bola kolmá na pozdĺžny smer papiera a aby dlhá strana bola rovnobežná s priečnym smerom papiera. Normálne je prvou veľkosťou jedného listu papiera horizontálny rozmer vzoru papiera.
04
bod pripojenia
Bodové spojenia medzi spojmi so šírkou bodu 0,8 mm na uľahčenie výroby-vysekávaním. Bodka na línii V-drážky alebo na oboch stranách konkávnej konvexnej polohy, nie na drážke, ústí alebo ľahko viditeľných častiach.
Počas takmer dvoch rokov vyšetrovania, analýzy a výrobnej praxe spoločnosť otvorila viacero výrobných liniek, vrátane automatických formovacích liniek na sudové boxy, nebeské a zemné boxy, knižné boxy a tradičné manuálne montážne linky. Procesná technológia a operátori výroby sa zmenili z predchádzajúceho bežného odvetvia skladacích škatúľ a výrobná kapacita sa zvýšila z-neexistujúcej na existujúcu a teraz dosahuje 80 000 kusov za deň.
Bez ohľadu na to, či je štruktúra jednoduchá alebo zložitá, zmeny v povrchových papierových a kostných materiáloch možno odvodiť a aplikovať podľa vyššie uvedených bodov zdravého rozumu. Pokiaľ je objasnené poradie montážnych rozmerov, vnútorné rozmery vonkajších komponentov sú zladené s vonkajšími rozmermi vnútorných komponentov a berie sa do úvahy hrúbka materiálu, nezalisovaná hrúbka a hrúbka bez drážok, nové projekty môžu znížiť výrobné prekážky a rýchlo vstúpiť do masovej výroby.