


Komplexný sprievodca škatuľkami na balenie alkoholu
Papierové lisované obalové škatule sú tvorené spájaním povrchových materiálov s lisovanými substrátmi, čím sa vytvárajú rôzne komponenty, ktoré sú potom zostavené do viaczložkových škatúľ. V súčasnosti sú materiály používané na papierové lisované obalové krabice čoraz rozmanitejšie a komplexnejšie. Povrchové materiály sú väčšinou papier, plast, látka, koža atď., zatiaľ čo formované substráty sú väčšinou kartón, drevovláknitá doska strednej{4}}hustoty, plast, pocínovaný plech a iné materiály.
Pretože tieto typy obalových boxov využívajú širokú škálu materiálov, majú dlhé výrobné procesy, veľa dielov a zložité konštrukcie, vyrábajú sa prevažne ručne. Avšak s výrazným nárastom dopytu na trhu, zlepšeniami v priemyselnej výrobe a automatizácii a čoraz tvrdšou konkurenciou na trhu sa krabicové konštrukcie pre tieto typy baliacich krabíc v podstate štandardizovali. Pre bežné typy škatúľ, ako sú horné-otváracie vedrá, dvoj-pevné škatule, škatule v štýle kníh-a zásuvkové škatule, boli teraz realizované plne automatizované výrobné linky.
Ako je znázornené na obrázku 1, horná-otváracia škatuľka označuje vertikálnu štvorcovú škatuľu, ktorá sa otvára zhora, s vertikálnym telom škatule vybavenej pripojeným odklápacím krytom. Ako je znázornené na obrázku 2, dvojdielna tuhá škatuľa pozostáva z dvoch samostatných škatúľ, ktoré nie sú spolu zapečatené, pričom horná a spodná škatuľka do seba zapadajú a uzatvárajú baliacu škatuľu; horné pole je „veko“ a spodné pole je „základňa“. Ako je znázornené na obrázku 3, škatuľka-v štýle knihy je škatuľka, ktorá sa otvára ako kniha sprava doľava. Vo všeobecnosti sa skladá z dvoch častí: vonkajšieho plášťa a vnútorného boxu. Vonkajší obal obopína vnútornú škatuľu a časť vonkajšieho obalu sa dá odklopiť a slúži ako veko škatule.
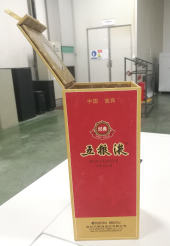
Obrázok 1 Otvorenie rámčeka pre-typ suda
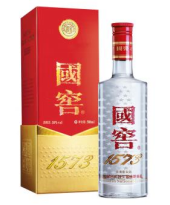
Obrázok 2 Krabica neba a zeme
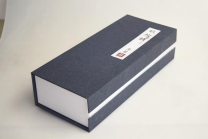
Obrázok 3 Krabica v štýle knihy-
Pokiaľ ide o tri bežné typy boxov uvedené vyššie, existuje veľa výrobcov zariadení vo Wenzhou, Zhejiang a Dongguan, Guangdong, ktorí vyrábajú a vyvíjajú súvisiace automatizačné zariadenia. Niektorí vyrábajú iba pomocné zariadenia pre výrobné linky, ako sú stroje na vytváranie blistrov a stroje na ohýbanie okrajov; niektoré vyrábajú zodpovedajúce automatizačné zariadenia pre konkrétne komponenty, ako sú stroje na výrobu kožených obalov, stroje na montáž krytov, stroje na tvarovanie skriňových karosérií v tvare suda-a dvoj-stroje na tvarovanie skríň; niekoľko spoločností vyvinulo plne automatizované výrobné linky pre jeden typ škatule, ktoré automatizujú tvarovanie každého komponentu, automatizované pripojenie tvarovacích pracovísk a automatizovanú montáž komponentov vrátane karosérií, viečok, podložiek odolných voči nárazom a vakov, ale nemajú schopnosť vyrábať automatizované linky pre viaceré typy škatúľ.
Celkovo stále chýba vývoj automatizovaných výrobných liniek pre tento typ baliacich boxov. V porovnaní s tradičnými tlačiarenskými a baliacimi strojmi, ako sú tlačiarenské lisy, lisy za horúca a vysekávacie-stroje, stále existujú značné rozdiely v rýchlosti, presnosti, stabilite a celkovej kvalite stroja a budúca práca je stále dlhá a náročná. Na základe prieskumu likérových produktov vystavených na regáloch supermarketov, analýzy štruktúry existujúcich bežných baliacich boxov na formovanie liehu, komunikácie s viacerými výrobcami baliacich boxov na formovanie liehu a výrobcami šablón lisovníc a návštev výrobcov automatizačných zariadení pre tento typ produktu, autor sumarizuje kľúčové body štruktúry baliacich boxov na výrobu liehu, ktoré pomáhajú novým subjektom na trhu efektívne vyvíjať a stabilne vyrábať nové produkty a efektívne vyberať zariadenia.
Celkový vzhľad
01 Smer otvárania
Bežne používané horné{0}}otváracie škatule-typu škatúľ a škatule v štýle knihy{2}} sa otvárajú zdvihnutím veka sprava doľava, pričom otvor sa zvyčajne nachádza na pravej strane. V posledných rokoch je však badateľný trend otvárania veka spredu dozadu.
Dve{0}}škatuľky sa delia hlavne na horné-otváranie a spodné{2}}otváranie a vnútorné produkty po otvorení zostávajú v základni. Ak má typ škatule vertikálny pomer rozmerov, vyššie jednotlivé škatule môžu mať povrch papiera a štruktúru materiálu jadra navrhnutú podľa metódy tvarovania škatule sudového-typu.
02 Poloha švu
Strana displeja je predná a poloha stredového švu je zvyčajne na boku alebo blízko zadnej strany, buď na ľavej alebo pravej strane. Po vyformovaní nesmie byť okraj švu na hlavnej zobrazovacej ploche.
Die{0}}Smer rezu
Kartónové povrchy sú zvyčajne vysekávané-na prednej strane, zatiaľ čo plastové-laminované papierové a kožené povrchy sú vysekávané-na zadnej strane. Okrem toho pri veľmi malom počte produktov s vysokými požiadavkami na konzistenciu obrysu je záhyb na farebnom povrchu V-drážka na zadnej strane.
Štruktúra tvárového papiera automatických tvárniacich strojov
Najbežnejšia výrobná linka tvárniacich strojov v priemysle používa smer podávania papiera ako referenčný. Spodná strana predného papiera je vpravo a okraj švu je vpredu ako smer dopredu. Dopredné podávanie je štandardný typ stroja. Formovanie na štandardnom stroji prebieha vľavo v smere podávania papiera. Samozrejme, existuje niekoľko škatúľ s nepravidelnými tvarmi úst alebo odlišnými požiadavkami na usporiadanie, ktoré vyžadujú, aby sa formovací stroj podával v opačnom smere, čo znamená, že okraj spoja je na poslednom paneli.
Spodný lícový papier môže byť spojený s telom škatule alebo nie, a stále môže byť vytvorený veľký okraj švu. Počas tvarovania sa na zadnú stranu predného papiera nanáša lepidlo a materiál dosky sa zarovná s jedným panelom za okrajom spoja. Zadná strana predného papiera priľne k zadnej časti dosky, pričom schematický diagram zarovnania a tvarovania je znázornený na obrázku 4.
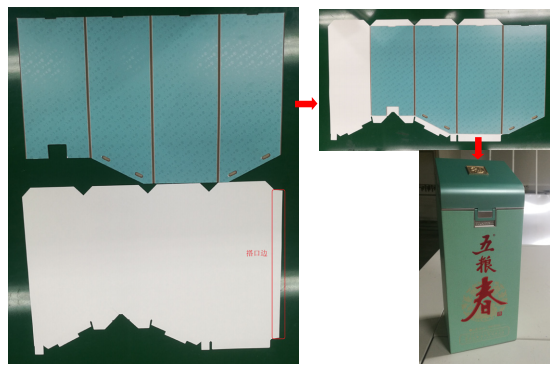
Obr. 4 Schematický diagram vyrovnávacej lišty
Farebný povrch zodpovedajúci veľkosti
01
Priemer otvoru je prispôsobený
Po vycentrovaní a zarovnaní farebného povrchu a otvoru dosky je priemer farebného povrchu 4 mm vonkajší a 5 mm vnútorný a lepenkový otvor je rovnaký ako priemer vnútorného otvoru farebného povrchu. Veľkosť vnútorných a vonkajších otvorov farebného povrchu je rovnaká ako pri priemyselnej lepenke 6 mm.
02
Dvojitá odsadzovacia čiara
Šírka dvojitého prehĺbenia sa zväčší o 0,3 mm podľa hrúbky dosky.
03
Dizajn okraja úst
Okraj úst je rozdelený do troch typov: medzera úst, medzera stredného švu a spodné ústa a šírka okraja úst je 15 ~ 20 mm. Čiara-vyrezania na okraji ústia a spodnej časti je o 0,5 mm najbližšie k ústiu a dolnému zárezu.
Sklon okraja ústia je 90 stupňov a čiara-vyrezania ústia knihy-v tvare krabice sa pretína s čiarou odsadenia a sklon okraja úst je 45 stupňov . Sklon stredného švu je 10 ~ 15 stupňov. Sklon spodnej časti je 90 stupňov.
04
Rozmery farebnej strany
Veľkosť strany stredného švu sa rovná veľkosti druhej strany mínus 0,5 ~ 1 mm.
Priemyselná lepenka
01
Kartón zmenšuje veľkosť viac ako hodvábny papier
Hodvábny papier, ktorý ľahko absorbuje vodu a má výrazne väčšiu veľkosť, sa vzťahuje na materiál, ktorý nebol na zadnej strane zatavený, vo všeobecnosti sa vzťahuje na papier s nízkou hmotnosťou 105 až 125 g-gramov. Šírka povrchu lepenky=zodpovedá šírke hodvábneho papiera - 0.3 mm, výška lepenky=zodpovedá šírke hodvábneho papiera - 1 mm.
Hodvábny papier so stredným nárastom veľkosti po absorpcii vody sa vzťahuje na materiál s tesniacou vrstvou na zadnej strane, ktorý sa zvyčajne používa na špeciálny papier s hmotnosťou 150 ~ 190 g a bielu lepenku. Šírka povrchu kartónu=zodpovedá šírke hodvábneho papiera -0,5 mm, výška kartónu=zodpovedá šírke hodvábneho papiera -1 mm.
Hodvábny papier s malým zväčšením veľkosti po absorpcii vody sa vzťahuje na materiál s vodotesnou vrstvou na zadnej strane, vo všeobecnosti sa vzťahuje na 255 ~ 375 g zlatú a striebornú lepenku, špeciálny papier vysokej hmotnosti. Šírka povrchu lepenky=zodpovedajúca šírka vreckovky -0,7 mm, výška lepenky=zodpovedajúca šírka vreckovky -1 mm.
Šírka strany priemyselného lepenkového švu však nezohľadňuje veľkosť zmenšenia a mala by byť v súlade so šírkou strany druhej strany. Po zistení základnej príčiny problému sme stanovili zodpovedajúce technické požiadavky na výmenu raziaceho gumeného valčeka, najprv je potrebné zmerať chybu priemeru oboch koncov pred výmenou lepiaceho valčeka na potlač a chybu presahujúcu 0,5 mm je zakázané používať na stroji a valček na lepenie odtlačkov je potrebné prebrúsiť a mali by sa urobiť veľké a malé značky na hlave; po druhé, vyhnite sa veľkosti valčeka na lepenie odtlačkov dvoch susedných jednotiek otočených na rovnakú stranu. Prostredníctvom vyššie uvedených opatrení je v podstate eliminovaný problém s nepresnou pretlačou spôsobenou rozdielnymi priemermi oboch koncov tlačiaceho gumového valca.
02
Spôsob spájania kartónu
Vo všeobecnosti existujú dva spôsoby kolízie medzi strednými švami kartónu škatule, konkávne a konvexné spony sú zladené a skosený okraj 45 stupňov je otvorený. Vo všeobecnosti existujú dva spôsoby kolízie so spodnou časťou kartónu a spodnou doskou, a to konkávne a konvexné spony a pravé-zalomené okraje.
Po dlhodobom{0}}overovaní, či už ide o automatický tvarovací stroj alebo tradičnú ručnú prevádzku, je štruktúra metódy konkávnej a konvexnej spony stabilnejšia a stabilnejšia a pravdepodobnosť vysokých a nízkych uhlov je nižšia. Hĺbka konkávnej a konvexnej spony=hrúbka lepenky -0,1 mm, s rozdielom 1 mm medzi šírkou konkávnej a konvexnej polohy; Drážková pracka v spodnej časti krabice je navrhnutá so šírkou 20 ~ 35 mm; Konkávna a konvexná pracka stredného švu je navrhnutá podľa vzdialenosti medzi dvoma koncami v piatich rovnakých častiach po 20 mm.
03
Línia zubného noža
Kryt škatule priemyselný kartón, ktorý je potrebné zlepiť blistrovými podložkami a stuhami, môže byť navrhnutý so zubovými nožmi na polohovanie. Pozícia, kde je potrebné lepenku roztrhnúť, by mala byť navrhnutá pomocou zubového noža, aby sa po roztrhnutí znížili otrepy.
04
Línia zubného noža
Šírka sloganu je 18 ~ 25 mm, zvyčajne 20 mm. Zadná strana ústia sudovej krabice je napoly prepichnutá nožom a 1/3 je ponechaná bez rezu podľa hrúbky kartónu.
05
Požiadavky na drážkovanie
Uhol drážkovania by mal byť jasný na výkrese formy noža a uhol drážkovania rôznych produktov v existujúcom procese je uvedený v tabuľke 1.
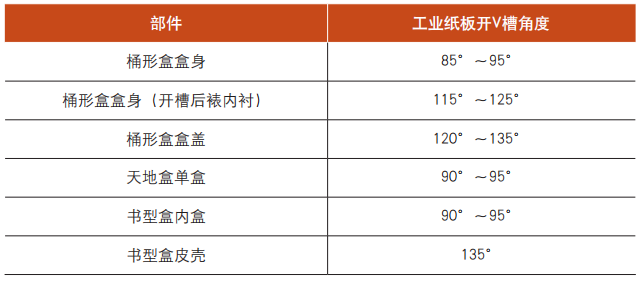
Tabuľka 1 Uhly rezu priemyselnej lepenky
Úvahy o uložení
Štandardné veľkosti papiera v tomto odvetví sú 787 × 1 092 mm pre celé hárky a 889 × 1 194 mm pre veľké hárky so šírkami kotúča 787 mm a 889 mm. Typicky je prvým rozmerom papiera šírka a druhým rozmerom je dĺžka, tj smer vlákna.
Pri usporiadaní vyraďovania sa pokúste zarovnať šírku papiera so štandardnými veľkosťami 787 mm alebo 889 mm, aby ste ušetrili papier. Výrobcovia papiera túto šírku pravdepodobne nezmenia, pokiaľ objednané množstvo nedosiahne niekoľko stoviek ton. Možnosť prispôsobenia dĺžky papiera je pomerne vysoká.
01
Uloženie krabice
Pri vytváraní viacerých škatúľ zarovnajte hlavu-k-hlavu alebo hlave{2}}k-zadnej časti so stredovým listom symetrickým v strede, ak použijete tri listy, a pokúste sa zarovnať polohy rozrezania v nastavení troch-hárkov.
02
Uloženie veka krabice
V prípade vrchnákov škatúľ spojte konce priemyselnej lepenky do dvoch{0}}hárkov, spojte stredovou matricou alebo bodkovaným spojom a potom pokračujte v ukladaní viacerých-hárkov.
03
Uloženie medzilistového papiera
V prípade medzilistového papiera s nízkou gramážou a vysokým pomerom dĺžky -k{1}}šírke na jednom hárku sa pri ukladaní viacerých hárkov uistite, že dlhá strana jedného hárku je zvislá k dĺžke papiera a dlhá strana je rovnobežná so šírkou papiera. Typicky je prvý rozmer jedného listu horizontálny vzhľadom na zrno.
04
Spojovacie body
Spojte listy pomocou bodkovaných bodov so šírkou 0,8 mm, aby ste uľahčili výrobu-vysekávaním. Umiestnite body na čiaru V-drážky alebo na obe strany razenia, vyhnite sa drážkam, otvorom alebo viditeľným oblastiam.
Prostredníctvom výskumu, analýzy a výrobných postupov za posledné dva roky spoločnosť vytvorila niekoľko výrobných liniek vrátane automatických formovacích liniek pre otvorené-horné boxy, teleskopické boxy, boxy v štýle kníh{1}}a tradičné linky na ručnú montáž. Procesná technológia a operátori pochádzajú z predchádzajúceho bežného priemyslu skladacích boxov. Výrobná kapacita vzrástla z nuly na súčasnosť a dosahuje 80 000 jednotiek/deň.
Či už je štruktúra jednoduchá alebo zložitá a bez ohľadu na zmeny povrchu papiera alebo substrátu, môže byť aplikovaná podľa vyššie uvedených všeobecných princípov. Pokiaľ je zhoda rozmerov jasná, - vnútorné rozmery vonkajšieho komponentu k vonkajším rozmerom vnútorného komponentu, berúc do úvahy hrúbku materiálu, nestlačenú hrúbku a neorezanú hrúbku -, nové projekty môžu znížiť výrobné prekážky a rýchlo vstúpiť do masovej výroby.