


Prednáška remeselníkov|Ako znížiť opotrebovanie rezbárskych nástrojov pri vyrezávaní-tabakových balíčkov? Umierajúci-veterán s 26-ročnými skúsenosťami sa podelil o svoje triky!
Rezanie-okrajových post-procesov tlače, tradičné post-vyrezávanie-tlačou a lisovanie za horúca
Mo Yizhong sa za 26 rokov vypracoval z dokončovača tlačových produktov a procesného technika na vedúceho oddelenia lisovacích foriem. Je premyslený, inovatívny a odhodlaný používať viaceré metódy a komplexné stratégie na zníženie nákladov a zvýšenie efektívnosti. Zariadenie na zber fólie, ktoré navrhol pre stroj na razenie za horúca, získalo patent na úžitkový vzor. Postupne vyriešil problémy so zhlukovaním a odieraním pri vysekávaní-malých a pásových škatúľ pre Jiaozhi (červený štýl), rozumne využíval rámy na dlhodobé-vysekávanie{6}}doskových dosiek na strojoch na horúce razenie, zlepšil účinnosť výmeny konvexných-konkávnych dosiek, optimalizoval proces lisovania za horúca a ušetril 40 % procesu lisovania za horúca, V roku 2022 po ňom pomenované štúdio Labor Model Innovation Studio dokončilo pod jeho vedením päť inovačných projektov QC a 12 vylepšení procesov a technológií. Ako chrbtová kosť podniku sa vždy držal mentorskej filozofie „Je lepšie naučiť niekoho loviť, ako mu dať ryby.“
V dnešnom vysoko konkurenčnom priemysle balenia cigariet sa zvyšuje aj dopyt po kvalite balenia. Ako minimalizovať plytvanie materiálom pri neustálom zlepšovaní kvality je optimálnym riešením pre udržanie konkurenčnej výhody v súčasnom trhovom prostredí. Zníženie plytvania materiálom je dôležitou súčasťou kontroly nákladov a dosiahnutie tohto cieľa pri zachovaní kvality si vyžaduje hľadanie zodpovedajúcich riešení v skutočnom výrobnom procese.
Pri vysekávaní-procesov výroby obalov cigariet sa vyskytuje veľa bežných problémov, ako napríklad zlomenie-vyrezávacieho noža (čo sa týka zlomenín v mieste, kde sa dve čepele stretávajú pri vysekávaní-). Obyčajné vysekávacie-čepele sú pomerne jednoduché a možno ich priamo nahradiť náhradnými čepeľami, ale niektoré špeciálne výrobky vyžadujú použitie celej vyrezávanej matrice. Napríklad produkty „Width & Luck Slim Small Box“ vyrábané našou spoločnosťou vyžadujú celú vyrezávanú matricu na otvorenie malého lietadla.
S rastúcimi objednávkami tohto produktu sa zvyšovala frekvencia výmeny zlomených rezbárskych nožov a predlžovali sa časy výmeny noža, čo viedlo k vyššej spotrebe-vyrezávacích rezbárskych nožov a zníženej účinnosti-vyrezávania. Na základe skutočnej výroby som zistil, že materiály na výrobu rezbárskych nožov v priemysle nie sú jednotné, parametre procesu nie sú štandardizované a konštrukčné údaje sú neúplné. Technické parametre výroby rezbárskych nožov je preto potrebné optimalizovať podľa skutočných výrobných podmienok.
Úvod a použitie rezbárskych nožov
Rezbársky nôž sa skladá z dvoch častí: čepele (používa sa na rezanie prednej strany výrobku) a základne (používa sa na pripevnenie na spodnú dosku-vyrezávania). Schematický diagram použitia rezbárskeho noža na vyrezanie otvoru v malom lietadle produktu „Width & Luck Slim Small Box“ je znázornený na obrázku 1.
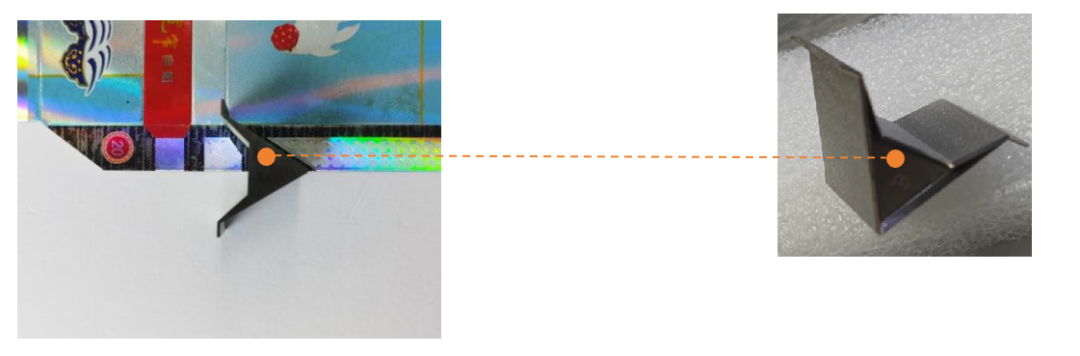 Obrázok 1. Gravírovací nôž používaný pri malom rovinnom otvore výrobkov na balenie cigariet
Počas výroby malých škatúľ „Kuankuan Haoyun Slim“ je opotrebovanie gravírovacieho noža v priemere asi 10 000 – 20 000 výtlačkov na nôž. Vo výrobnom procese od apríla do júna minulého roka vyrobil April spolu 582 000 výtlačkov so 42 opotrebovanými nožmi; May vyrobil 922 000 výtlačkov so 60 opotrebovanými nožmi; Jún vyprodukoval 1,35 milióna výtlačkov s 95 opotrebovanými nožmi. Celkovo bolo opotrebovanie gravírovacieho noža za tri mesiace asi 14 000 výtlačkov na nôž.
Čas výmeny noža bol približne 16 hodín v apríli, 28 hodín v máji a 38 hodín v júni. Výmena jedného gravírovacieho noža trvá v priemere asi 35–42 minút, kým sa obnoví normálna výroba. Každá zmena strávi približne 1,5–2 hodiny výmenou noža, čím sa zníži efektivita výroby stroja o približne 20 %. Na identifikáciu kľúčových faktorov ovplyvňujúcich životnosť gravírovacieho noža a zníženie počtu výtlačkov na nôž, aby sa skrátil čas výmeny, autor vykonal systematickú analýzu z pohľadu „človeka, stroja, materiálu, metódy a prostredia“.
01
Materiál gravírovacieho noža
V súčasnosti sa gravírovacie nože používané vo vysekávacích{0} strojoch spoločnosti vyrábajú najmä z bežnej nástrojovej ocele, ktorá je príliš tvrdá a málo flexibilná. Pri overovaní materiálu noža u výrobcu platničky- sa zistilo, že na materiál gravírovacieho noža nie sú špecifikované žiadne technické normy, čo zvyšuje riziko vyššej spotreby.
02
Uhol gravírovacieho noža
Na základe{0}}preverovania na mieste sa uhol gravírovacích nožov na vysekávacích{1}}strojoch spoločnosti pohybuje medzi 47 stupňami a 48 stupňami a pre uhol čepele nebola stanovená žiadna technická norma, čo zvyšuje riziko vyššej spotreby.
03
Hrúbka papiera
Po potvrdení parametrov materiálu dodávateľa pri obstarávaní (parametre papiera „Kuankuan Haoyun Slim“ v malom balení: 237 g/m², 680 mm × 486 mm) sa zistilo, že parametre spĺňajú štandardy kvality procesov spoločnosti a kvalita šaržového produktu je stabilná a nepredstavuje žiadne riziko zvýšenej spotreby.
04
Úroveň zručností operátora
Na základe{0}}vzorkovania zamestnancov na základe ich zručností pri obsluhe zariadení sa nezistili žiadni zamestnanci, ktorí by nemali kvalifikáciu. okrem toho sa pravidelne uskutočňujú školenia praktických a teoretických zručností zamestnancov. Nehrozí teda zvýšená spotreba nesprávnou obsluhou.
05
Operácia výmeny noža
Keďže inštalácia gravírovacieho noža je špeciálna, nie je možné ho nahradiť ako bežný vysekávací nôž- jednoduchým odstránením z prednej strany matrice. Maticová doska sa musí odstrániť z-rámu vysekávania, nôž vyraziť spredu dozadu, nový gravírovací nôž sa musí opatrne namontovať zozadu dopredu a potom sa matrica musí znova nainštalovať do rámu-rezu. Tento proces má za následok dlhší čas výmeny.
Na základe analýzy vyššie uvedených faktorov sme dospeli k záveru, že materiál a uhol gravírovacieho noža sú hlavnými faktormi ovplyvňujúcimi jeho životnosť.
Formulovanie opatrení na zlepšenie
01
Optimalizujte materiál gravírovacieho noža
Pre porovnanie, materiál gravírovacieho noža (bežná nástrojová oceľ) sme nahradili špeciálnymi oceľovými formami (HRC), ako je znázornené na obrázku 2, a upravili sme tvrdosť gravírovacieho noža.
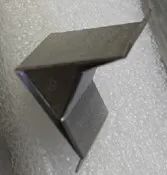
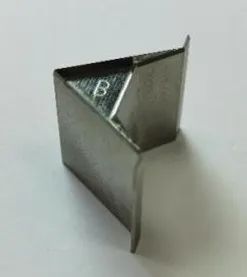
Obrázok 2 Materiál rycieho noža pred vylepšením (hore) a po vylepšení (dole)
02
Zlepšenie uhla gravírovacieho noža
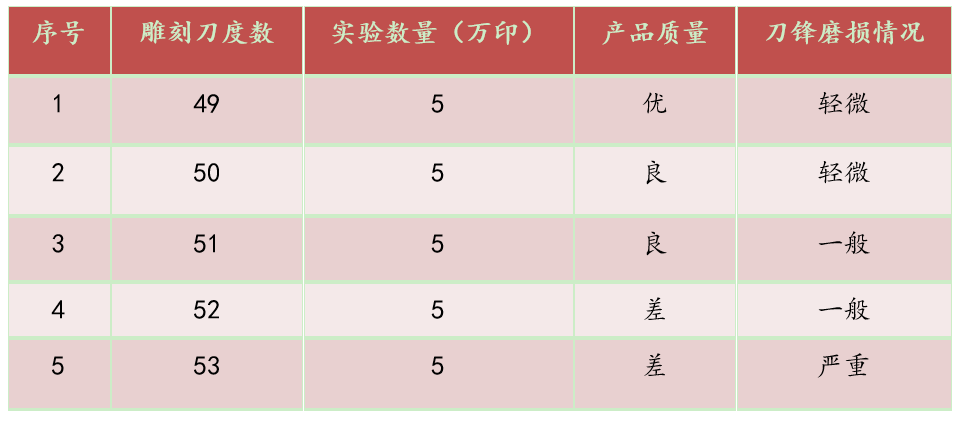
V experimente sa postupne použili uhly čepele gravírovacieho noža od 49 stupňov do 53 stupňov, rozdelené do 5 skupín, pričom každá skupina podstúpila 50 000 odtlačkov. Spomedzi nich vykazoval gravírovací nôž so 49 stupňovým uhlom čepele najmenšie opotrebovanie, zatiaľ čo v ostatných kontrolných skupinách sa so zväčšujúcim sa uhlom čepele miera opotrebovania postupne zvyšovala. Experimentálne výsledky sú uvedené v tabuľke 1.
Tabuľka 1 Experimentálne výsledky rôznych uhlov rycieho noža
03Metódy na skrátenie dlhých časov výmeny noža
(1) Spracujte rám-vyrezávacieho plechu vytvorením otvoru v oceľovom plechu na zadnej strane-vyrezávacieho rámu.
(2) Pri výmene gravírovacieho noža nie je potrebné odstraňovať vysekávaciu -formu. Jednoducho odstráňte oceľový plech s otvorom na vyrezávacom-ráme, vyklepte opotrebovaný nôž z prednej strany na zadnú časť formy a nahraďte ho novým gravírovacím nožom. Výmena jedného noža trvá len asi 5 až 10 minút, pričom sa súčasne zlepší účinnosť výmeny noža-o približne 75 %.
(3) Zlepšením rámu-vyrezávacej dosky je tiež možné dosiahnuť presnejšie nastavenie čalúnenia pre prítlak-vyrezávacieho noža, čím sa tlak-vyrezávacieho noža stáva rovnomernejším, čím sa predlžuje životnosť-doštičky a stabilizuje sa kvalita produktu.
Overenie efektu
Prostredníctvom vyššie uvedených vylepšení sme procesné parametre pre gravírovací nôž odkomunikovali a potvrdili s oddelením procesnej technológie a štandardne ich začlenili do procesných predpisov. Po vykonaní skúšok v auguste a septembri a kontrole faktorov, ktoré by mohli ovplyvniť životnosť gravírovacieho noža, sme nože vymenili za nové materiály a upravili uhly čepele. Výroba v októbri až novembri vykázala výrazné zlepšenie. V októbri bola produkcia 'Kuan Zhai Haoyun Slim Box' približne 1,5 milióna výtlačkov s 35 spotrebovanými nožmi; v novembri bolo vyrobených 1,1 milióna výtlačkov so spotrebovanými 26 nožmi. Celková spotreba noža bola 42 600 výtlačkov na nôž.
Pred optimalizáciou si malý „Kuan Zhai Haoyun Slim Box“ vyžadoval približne 14 000 výtlačkov na nôž. Po optimalizácii bol priemer približne 42 600 výtlačkov na nôž, čím sa znížilo použitie noža o 204 %, čím sa výrazne ušetrili náklady na materiál.
Prostredníctvom tohto testu a zlepšenia sme pri zabezpečení kvality produktov úspešne znížili používanie gravírovacích nožov, zlepšili{0}}účinnosť výmeny nožov, zabezpečili zlepšenie kvality produktov a dosiahli očakávané ciele. Okrem toho sa zlepšili naše možnosti-riešenia problémov a inovácií. Podľa princípu neustáleho zdokonaľovania a zlepšovania kvality produktov budeme v budúcej práci pokračovať v zisťovaní nedostatkov zo skutočnej výroby a podľa toho inovovať.