


Vyskytuje sa problém s pokrčením čiary na farebnom povrchu vínnych škatúľ často? Prečo nevyskúšate tento trik!
Technológia špičkovej hrany, proces postlakového tlače, rezanie, pečiatka, balenie vína
V dennej výrobe autor zistil, že keď je farebný povrch vínnej skrinky lepený, budú na zásadnej línii farebného povrchu nasledujúce problémy: ak je výčnelok zarážajúcej línie príliš hlboký, po použití stroja lepidla na lepidlo bude situácia, keď sa incentácia úplne nezlepší, čo vedie k vytvoreniu prázdneho lepenia po vytvorení vínnej skrinky; Ak je vyčnievajúca čiara odsadenia príliš plytká, na formovanie sa vyžaduje predzložanie. Všeobecne povedané, zarážajúce čiary majú tendenciu vyčnievať príliš hlboko, čo vedie k nedostatočnému lepidlu na povrchu a prázdnym lepidlom po vytvorení povrchu farieb. Dvojité zarážajúce čiary sú však náchylnejšie na vyššie uvedenú situáciu kvôli ich blízkemu rozstupu. V tomto článku autor vylepší tieto problémy znížením času úpravy stroja na rezanie a zvýšením stability odsadenia línie a zároveň zabezpečí účinok formovania.
Pred zlepšením sa naša spoločnosť vo všeobecnosti používala 23,8 mm čepeľové čiary zhodné s 22,9 mm špicatými zarážajúcimi líniami. Na základe hrúbky povrchu farieb sme sa rozhodli použiť prierezové prúžky 0,3-1,0 mm pre spodnú formu a použili lepiacu pásky na kompenzáciu tlaku na zadnej strane spodnej formy čepele. Tento prístup má nasledujúce problémy:
(1) Odsadený prúžok sa musí porovnať a prilepiť podľa čiary zarážania čepele a prenesený do spodnej formy cez odsadenie čepele. Ak ide o polohu dvojitého zarážajúceho vedenia, je ťažké ho inštalovať v dôsledku šírky samotného zarážajúceho pásu. Zasadený prúžok musí byť nainštalovaný dvakrát cez líniu odsadenia čepele. Pre formy s viac zarážajúcimi vedeniami trvá veľa času, kým sa inštalácia zarážacieho pásu inštaluje metódou prenosu čepele. Vzhľadom na metódu inštalácie odsadeného pásu, ktorý je spojený s odsadeným pásom do polohy čiary zarážky čepele a potom ho prenesie na spodnú formu, môže tento typ prenosu viesť k úplnému priľne o okraji odsadeného pásu. Po vyrezaní dôjde k krokom na okraji línie na potlačenie farebného povrchu, ktoré ovplyvnia estetiku a lepiacu aplikáciu povrchu farieb.
(2) Používajte zapálené prúžky na zladenie farebných povrchov rôznych hrúbok a upravte hrúbku zarážajúcich prúžkov použitých kedykoľvek. Ak majster, ktorý vyrezáva, nemá skúsenosti a nemôže riadne kontrolovať hrúbku odsadeného pásu a tlak miestneho podkladového papiera, môže to viesť k príliš hlbokému alebo prílišmu plytkému po rezaní. Zároveň, kvôli problému kompatibility medzi odsadeným pruhom a samotným farebným povrchom, trvá dlhá doba opravu dna lepiacou páskou.
(3) Ak sú do drážok zarážajúceho pruhu spadajúce kúsky alebo zvyšky, je ľahké spôsobiť rozbitie odsadenia produktu alebo za následok dávkový odpad; Zasadený prúžok je plastový produkt s relatívne krátkym životným životným prostredia.
(4) Keď sa vytvorí farebný povrch vínnej skrinky, ak je zarážková čiara príliš hlboká po nanesení lepidla, nebude úplne naplnená, čo bude mať za následok prázdne lepidlo na vínnej skrinke; Zasúvacia čiara je príliš plytká. Pri manuálnom formovaní telesa krabice je potrebné úplne predložiť založenú čiaru, ktorá vyžaduje ďalšiu manuálnu prácu. Navyše predbežné skladanie nemusí byť schopné úplne zložiť na zásadnej čiare, čo vedie k vyradeniu povrchu farby papiera.
(5) Farbový povrch s veľkým počtom vzorov a odsadených vedení vyžaduje relatívne dlhý čas nastavenia stroja a niektoré rezné matrice vyžadujú 4-6 hodín času nastavenia nastavenia stroja.
Vyberte rôzne typy zarážajúcich čiary na základe hrúbky papiera
Po analýze autorom sa zistilo, že bežné materiály a hrúbky pre povrchové povrchy vínnej skrinky sa rozdeľujú hlavne na špeciálny papier 150-250 g/m2 s hrúbkou 0,17-0,28 mm, 215-275 g/m2 striebornej kartónovej kartle s hrúbkou s hrúbkou 0,26-0,34 mm s hrúbkou s hrúbkou s hrúbkou a hustotou. V dôsledku hrubšej hrúbky filmu môže celková hrúbka farebného povrchu dosiahnuť 0,5 mm alebo viac.
Všeobecne možno povedať, že hrúbka papiera a výška závodovej čiary je potrebné porovnávať. Čím hrubší je papier, tým kratšia je výška použitej čiary. Naopak, čím riedidlo je papier, tým vyššia je výška použitej čiary. Pôvodná špicatá odsadenie malo výškový rozdiel 0,9 mm od čiary čepele, ktorá sa spoliehala výlučne na odsadený pás a podkladový papier, aby zodpovedal odsadeniu vyrezania. Zasadený prúžok je plastový produkt s krátkou životnosťou a výškový rozdiel medzi špicatou odsadením a čepeľou je príliš veľký. Metóda na rezanie vymedzenia určuje, že stabilita odsadenia nie je veľmi dobrá.
Autor si vybral špicaté odsadenie 23,4-23,6 mm, ktoré sa má použiť s linkou čepele s 23,8 mm, čím sa znižuje rozdiel výšky medzi špicatou odsadením a čiarou čepele a jeho reguláciu pri 0,2-0,4 mm. Hrúbka povrchu prerezávania matricy je zvyčajne 0,2-0,3 mm, čo výrazne skracuje výškový rozdiel medzi zarážkou a čepeľou a ďalej zlepšuje stabilitu odsadenia rezania. Avšak metóda inštalácie a výška odsadeného pásu naliehavo potrebujú spodný materiál formy, ktorý môže vymeniť odsadený prúžok.
Upraviť spodnú formu
Pri použití zapáchajúcich prúžkov na spodnej forme existuje problém s ťažkou inštaláciou zarážajúcich prúžkov v dvojitej zarážajúcej polohe, ktorá je časovo náročná a namáhavá. Výška zarážajúceho pásu je zvyčajne medzi 0,3-1,0 mm, šírka drážky v strede zasadeného pásu je zvyčajne medzi 1,2 až 3,0 mm a šírka samotného zarážajúceho pásu je zvyčajne 5,5 mm. Zvládať dvojnásobné odsadenie je obzvlášť nepríjemné. Najprv vytlačte odsadenie na jednej strane dvojitého odsadenia, preinštalujte odsadený prúžok a potom naliehavo nainštalujte ďalší odsadený prúžok a potom pomocou stroja na rezanie vytlačte druhý odsadený prúžok. Po nastavení výšky odsadeného pásu sa nájdenie stabilného materiálu formy spodnej formy stalo najväčším faktorom obmedzujúcim rezanie diera. Materiály, ktoré sú príliš mäkké alebo príliš ťažké, nie sú zjavne vhodné. Autor sa rozhodne použiť odsadenú čiaru 23,4-23,6 mm, s výškovým rozdielom 0,2-0,4 mm od reznej čiary 23,8 mm. Po odstránení hrúbky farebného povrchu je potrebné zvoliť hrúbku materiálu použitého na výmenu spodnej formy medzi 0,1-0,3 mm. Zmena hrúbky materiálu spodnej formy je relatívne malá, čo ďalej zlepšuje stabilitu rezania diery.
Autor si preto vybral náplasť PTFE s hrúbkou 0,18-0,30 mm, ako je znázornené na obrázku 1. Najprv bol celý kúsok náplasti PTFE viazaný na spodnú formu. Potom, pomocou reznej matrice, bola spodná forma vyrezaná prázdna a tvary rezacích a odsadených čiar na spodnej forme boli vytlačené. Nakoniec bola oblasť mimo rezania s čepeľou odstránená. Pomocou tejto metódy na rezanie diery je odsadený prúžok vytlačený tvrdým lisovaním. Porovnanie rôznych účinkov zapálenia na hotový produkt je znázornené na obrázku 2.
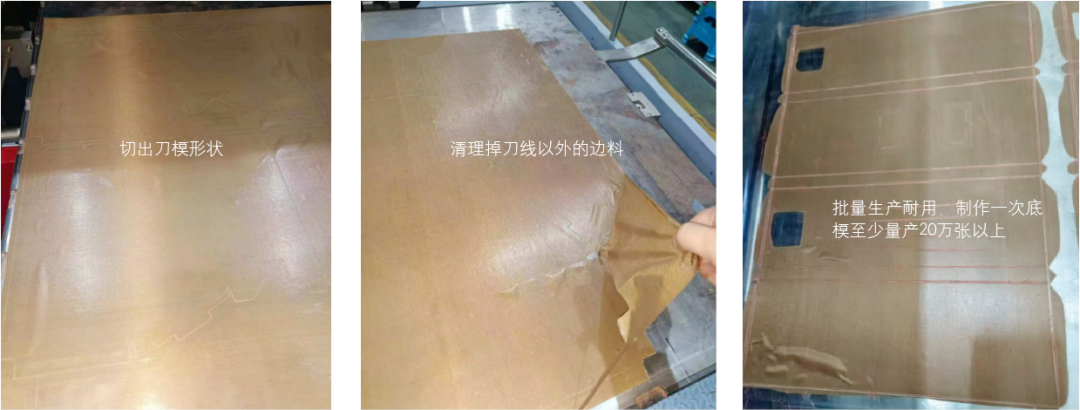
Obrázok 1 Metóda inštalácie záplaty PTFE na spodnej forme
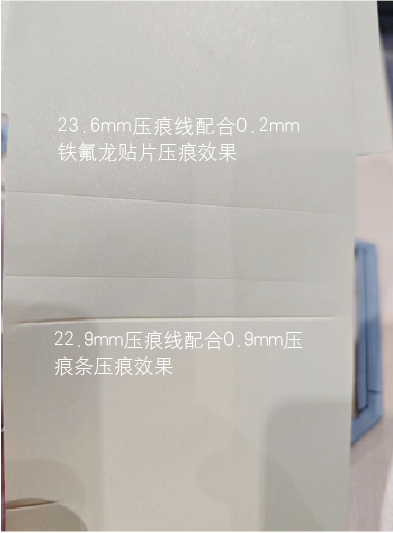
Obrázok 2 Porovnanie hotových výrobkov s rôznymi účinkami na zarážanie
Po vylepšení režimu tvrdého lisovania na rezanie diery je rovnosť zadnej odsadenej čiary dobrá, celkový výčokoľvek vyčnievajúcich línií zarážania sa zlepší a okrajové kroky sú takmer eliminované. Nasledujúci proces sa ľahšie aplikuje lepidlo a predné skladanie sa dá zložiť aj na miesto. Situácia prázdneho lepidla sa výrazne zlepší po vytvorení povrchu farieb; Zároveň veľmi ušetrí čas inštalácie spodnej formy. Pôvodne odhadovaný čas 4-6 hodín na inštaláciu odsadeného pásu sa môže skrátiť na 1 hodinu. Keď je celkový tlak spodnej formy rovnomerný, tlak na hornú dosku je možné upraviť doplnkovým spodným papierom, ktorý vyžaduje iba malé úpravy lokálne a tiež šetrí čas na manuálnu inštaláciu doplnkového spodného papiera. Okrem toho je náplasť PTFE inštalovaná ako celok s lepšou rovnomernosťou tlaku v porovnaní s odsadeným pásom, ktorý tiež rozširuje životnosť pre rezanie diera.
Tento článok zlepšuje ich optimalizáciu potlačujúcu líniu a pleseň spodnej časti. Namiesto 22,9 mm špicatej línie špicatej šnúry sa používa spomenutá čiara 23,4-23,6 mm a namiesto priepastného pruhu s hrúbkou 0,18-0,30 mm sa používa náplasť PTFE s hrúbkou 0,18-0,30 mm. Tým sa rieši problém lepidla prilepenia na bodový bod, znižuje čas na kalibráciu rezu doštičiek a zlepšuje stabilitu rezania.