


Čo mám robiť, ak sa stretnem s týmito problémami počas procesu flexografickej tlače? Pozrite si tu kľúčové nápady!
Flexografická tlač je relatívne ekologická a efektívna metóda tlače, ktorá sa v Číne rýchlo vyvíjala, pričom rôzne technológie a procesy sa rýchlo aktualizovali. Spoločnosti, ktoré používajú flexografickú tlač, sa však často stretávajú s problémami počas procesu tlače v dôsledku rôznych technických schopností, ako sú nepresné pretlačenie, Burrs, duté bodky atď., Ktoré prináša spoločnosti veľa problémov. V tomto článku je uvedený niekoľko bežných porúch flexografickej tlače a ich riešenia v nádeji, že bude pre čitateľov užitočný.
01
Drsná hrana
Nerovnomerné hrany, zubaté alebo nepravidelné pretečenie tlačeného textu a obrázkov sa nazývajú Burrs. Dôvodom výskytu Burrs je do značnej miery spôsobené problémami s atramentom, ako je nadmerná viskozita atramentu a rýchle sušenie atramentu. Niekedy môže atrament najskôr vysušiť časť tlačovej dosky a potom ju preniesť spolu s malými chrastami okolo nej, čím sa vytvorí roviny. Niekedy to nie je nevyhnutne preto, že viskozita atramentu je príliš vysoká, môže sa vyskytnúť aj vtedy, keď je viskozita nízka, a to by sa malo liečiť inak. Za normálnych okolností je pri izbovej teplote 25 stupňov C, je vhodné kontrolovať hodnotu pH atramentu medzi 8,5 a 9,5.
Okrem toho, nadmerné zaťaženie atramentom môže zvýšiť koncentráciu atramentu okolo bodu a tiež vytvárať roviny. V tejto chvíli by sa mal vybrať valček s vysokým počtom závitov alebo nízkym zaťažením atramentu.
Niekedy statická elektrina v tlači môže tiež ovplyvniť prenos atramentu na bodky, čo spôsobuje roviny. V prípade potreby sa môžu antistatické zariadenia použiť na zníženie alebo odstránenie statickej elektriny.
Čistota povrchu substrátu má tiež určitý vplyv na vyrovnanie a difúziu atramentu, najmä ak je na povrchu substrátu príliš veľa chĺpkov papiera alebo malý prach, čo môže viesť k problémom s okrajmi. Preto včasné čistenie povrchu substrátu môže tiež pomôcť znížiť problémy s okrajmi.
Rýchlosť sušenia zariadenia môže ovplyvniť aj otrepy. Ak je rýchlosť sušenia príliš rýchla, zníži vyrovnávanie atramentu. V tejto chvíli sa môžu pridať niektoré pomalé sušiace činidlá, aby sa primerane oneskorila rýchlosť sušenia atramentu na povrchu substrátu, čím sa atrament stal rovnomernejším.
Nevhodné povrchové napätie substrátu môže niekedy ovplyvniť penetráciu atramentu, čo spôsobí, že atrament sa hromadí na povrchu a nie je dobre rozptýlený. Všeobecne povedané, povrchové napätie substrátu by malo byť o niečo vyššie ako napätie atramentu, aby sa to dosiahlo
02
Dutinové sieťové body
Dutiny sú častejšie pri flexografickej tlači, väčšinou spôsobené nadmerným tlakom tlače. So vznikom plochých dosiek s hornými bodkami, tento jav bol účinne zmiernený. Pokiaľ nie je hodnota tlaku príliš odchýlená, kompletné bodky sa môžu v podstate vytlačiť.
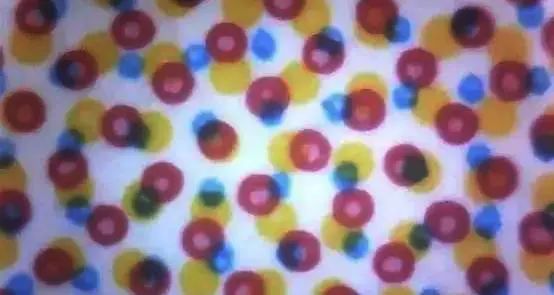
Okrem toho môže nízka adhézia atramentu tiež prinútiť normálne bodky, ktoré nie sú schopné držať atrament, čo vedie k dutému pocitu. Na nastavenie oleja môžete použiť primerané množstvo atramentu. Viskozita s nízkou atramentom môže tiež spôsobiť podobné problémy, preto je dôležité venovať pozornosť zmenám viskozity atramentu, najmä ak je vysoká teplota tlačového seminára. Zmeny viskozity novo nakonfigurovaného atramentu sú stále významné v porovnaní s atramentom, ktorý sa používa na určitý čas, takže je potrebné ho pravidelne kontrolovať.
03
Pretlačenie
Únik je typickým príkladom zlého prenosu atramentu, kde atrament je v určitých oblastiach tlačeného materiálu veľmi plytký alebo úplne zmiznutý. Hlavným dôvodom zmeškanej tlače je nedostatočný tlak tlače, ako napríklad nekonzistentný kontaktný tlak medzi Anilox valčekom a tlačiarnou doskou a medzi tlačiacou doskou a substrátom, čo vedie k neúčinnému prenosu atramentu. Pravdepodobne existujú dve možnosti nekonzistentného kontaktného tlaku: jeden je nedostatočný tlak a druhý je zlá horizontálna rovnováha medzi jednotkovými komponentmi, ktoré je možné pravidelne kontrolovať.
Problémy s únikom atramentu môžu navyše spôsobiť, že povrchový stav tlačovej dosky (ako sú škvrny oleju, priehlbiny alebo nedostatočná hrúbka). Ak ide o olejovú škvrnu, môže byť utretá alkoholom. Ak je to ďalší problém, je potrebné vymeniť novú tlačovú dosku.
Nedostatočné prívody atramentu môže tiež spôsobiť problémy s únikom. V súčasnosti pokročilejšie vybavenie používa uzavreté atramentové komory. Ak je množstvo atramentu čerpaného vzduchovým čerpadlom príliš malé, nemôže úplne navlhčiť valček zo sieťoviny a prirodzene dôjde k problémom s únikom. Okrem toho, keď je valček zo sieťoviny vážne blokovaný, nemôže normálne prenášať atrament, takže čistota celého potrubia atramentu by sa mala brať vážne.
04
Nepresný pretlačiaci
Nepresné predpätie je bežným problémom pri flexografickej tlači spôsobenou nepresným umiestnením farebnej skupiny, čo vedie k rozmazaniu alebo dokonca skresleným tlačeným obrázkom.
Existuje veľa dôvodov pre nepresné pretlačenie, najprv pohľad na tlačovú dosku. V súčasnosti je filmový výstup už veľmi dobrý a vplyv uhla špirály v pozdĺžnych a priečnych smeroch výstupu filmu by nemal byť významný. Kalibračné normy rôznych výrobcov však nie sú rovnaké, takže tlačové platne rôznych výrobcov nemusia byť schopné zmestiť spolu, vrátane laserových platniek. Ďalší pohľad na nálepku. Všeobecne povedané, počiatočná zarovnávacia čiara je sada, ktorá sa zameriava na stred tlačovej dosky, takže pri vkladaní bude tlačená na obidve strany, čo je menej pravdepodobné, že spôsobí významné chyby za predpokladu, že vkladací stroj musí byť vopred kalibrovaný.
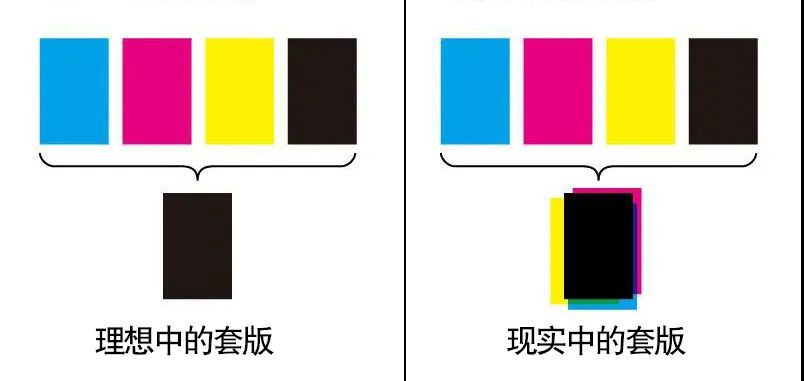
Začiatok nadmerného pretlačenia je vtedy, keď nie sú problémy s tlačovými a vkladajúcimi doskami. Rôzne modely majú rôzne nastavenia továrne pre presnosť predtlačenia. Napríklad presnosť všeobecného tlačiarenského stroja jednotky je 0,2 mm, zatiaľ čo presnosť satelitného tlačiarenského stroja je 0,15 mm. Preto pri nadmernom prúde nie je potrebné byť 100% presný. Presnosť 100% je samozrejme lepšia, ale je ťažké ju dosiahnuť.
Ak dôjde k prevýšeniu nepresného pretlačenia aj za normálnych podmienok, je potrebné zvážiť, či ide o problém so zariadením alebo materiálmi. Hlavnými problémami so zariadením sú nastavenia systému pohonu tyčiniek, nastavenia automatickej korekcie, ovládanie napätia atď.; Hlavnými problémami s materiálom sú veľkosť kotúča, stupeň napínania materiálu a tepelná deformácia. Venujte pozornosť zodpovedajúcim úpravám v prevádzke.
Vyššie sme zdieľali niektoré spoločné problémy, s ktorými sa vyskytujú vo výrobnom procese flexografickej tlače, a navrhli sme niektoré riešenia. V skutočnosti existuje mnoho ďalších problémov, s ktorými sa môžu vyskytnúť vo výrobnom procese. Je dôležité pamätať na predpísanie správneho lieku a identifikovať hlavnú príčinu problému.