


Riešenie problémov s nesprávne zarovnaným a zaseknutým hárkom na ofsetovej tlačiarni
Vo výrobnom procese stabilný posuv papiera úzko súvisí so stabilitou kvality výroby. Ak sa papier nepodáva plynulo, môže to samozrejme spôsobiť veľa problémov, ako napríklad nemožnosť zvýšiť rýchlosť stroja, negarantovať výrobnú kapacitu a neschopnosť udržať rovnováhu atramentu a vody, čo v konečnom dôsledku vedie k neschopnosti zabezpečiť kvalitu tlačených produktov.
Pred nejakým časom zaznamenal hárkový tlačový stroj Heidelberg, ktorý používa naša spoločnosť, nasledujúcu poruchu: keď rýchlosť stroja prekročila 7 000 hárkov za hodinu, výstup papiera začal kolísať, čo následne neustále spôsobovalo nesprávne podávanie, zasekávanie stroja a iné poruchy, ktoré bránili hladkému priebehu výroby.
Aby sme vyriešili vyššie uvedenú chybu, najprv sme skontrolovali načasovanie dodania papiera. Stlačením tlačidla podávania papiera sme pomaly postúpili na 40,3 stupňa a potom do steny podávača vložili testovací kolík. Zistili sme, že testovací kolík mohol hladko prejsť cez dva vačkové otvory a vložiť ho do otvoru v stene podávača (obrázok 1), čo naznačuje, že načasovanie podávania papiera bolo správne. Ďalej sme skontrolovali-jednostranné nastavovacie zariadenie na rýchlosť podávania papiera a nenašli sme žiadne problémy. Potom sme skontrolovali, či sú podávacie prítlačné valce konzistentné a nenastal žiadny problém. Po zapnutí dúchadla sme pozorovali, že aj trysky na nasávanie papiera pracujú synchrónne. Pokračovaním v kontrole sme nechali zariadenie nepretržite podávať papier v režime pomalého-spustenia a nezaznamenali sme žiadne problémy.
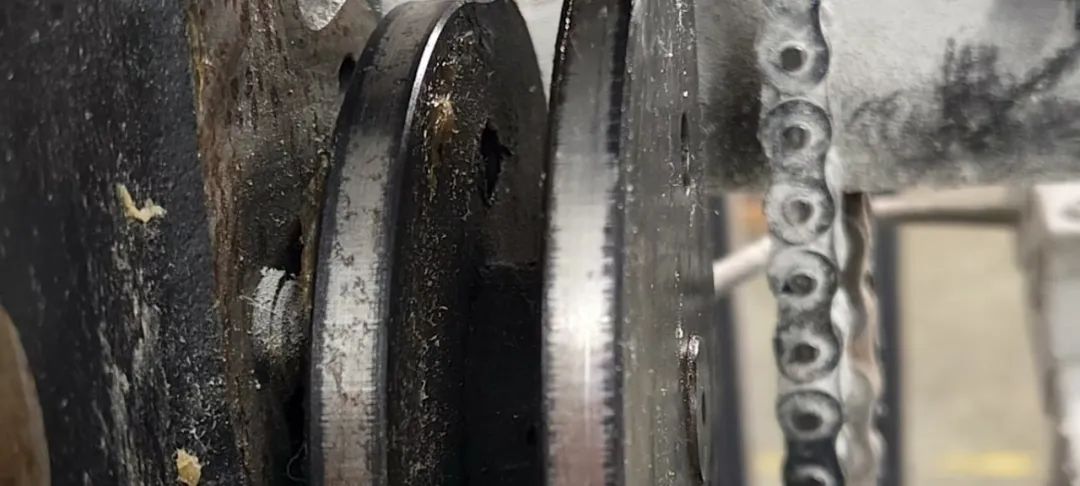 Obrázok 1 Detekčný kolík prechádzajúci pozíciou
Stroj sme opäť spustili naprázdno a stlačili sme tlačidlo podávania papiera, aby sme zrýchlili na 11 000 hárkov/hodinu. Občas sme pocítili mierne vibrácie. Po spomalení a zastavení sme kŕmidlo opäť skontrolovali a nakoniec zistili problém. Pri ručnom držaní dvoch sacích trysiek podávania papiera sme zistili mierne kolísanie dopredu a dozadu. Ďalšia kontrola odhalila, že problém bol so spojovacím komponentom, ktorý spája tyč dýzy podávania papiera s hnacou tyčou. Tento komponent vykazoval opotrebovanie (obrázok 2), ktoré vytvorilo medzeru medzi hnacou tyčou a tyčou dýzy podávania papiera, čo spôsobilo kolísanie. Pri nízkej rýchlosti je amplitúda kolísania malá a neovplyvňuje normálne podávanie papiera, ale ako sa rýchlosť zvyšuje, amplitúda kolísania rastie, čo prípadne ovplyvňuje normálne podávanie papiera. Miesto problému je znázornené na obrázku 3.
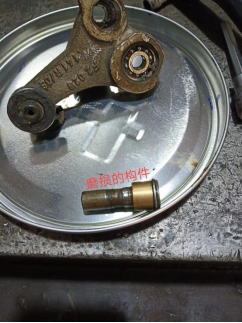
Obrázok 2 Opotrebovaný komponent
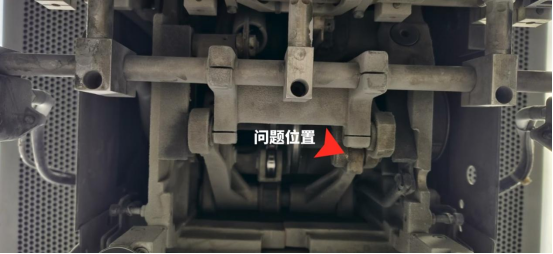
Obrázok 3 Miesto problému
Aby sme overili náš úsudok, použili sme gumičku na vytiahnutie jednej strany sacej dýzy na podávanie papiera, pričom sme pomocou elasticity gumičky vyrovnali účinky nerovnomernej rýchlosti sacej dýzy spôsobenej trasením. Zároveň sme zvýšili rýchlosť stroja na 11 000 hárkov za hodinu a zariadenie dokázalo plynulo podávať papier.
Po identifikácii problému sme ho okamžite vyriešili výmenou dielov a dôkladným odstránením prachu a údržbou všetkých komponentov vo vnútri hlavy podávača. Pri testovaní-spustenia podávania papiera bolo možné rýchlosť stroja dokonca bez problémov nastaviť na 13 000 hárkov za hodinu (obrázok 4). Vďaka tomu bol problém úspešne vyriešený.
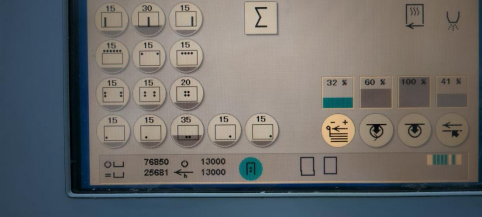
Obrázok 4 Nastavenie rýchlosti obnovovacieho stroja