


Problém tlače QR kódov na krabičkách cigariet bol vyriešený; táto známa-spoločnosť na tlač balíčkov cigariet podnikla kroky!
Variabilné QR kódy predstavujú ďalšie rozšírenie a vylepšenie technológie QR kódov v obalových aplikáciách. Použitím variabilných QR kódov na obaly môže mať každá najmenšia jednotka produktu jedinečný QR kód, ktorý skutočne realizuje „jedna položka, jeden kód“. „Jedna položka, jeden kód“ nielenže ďalej posilní-sledovateľnosť produktov proti falšovaniu, čo umožní presné sledovanie až po každú najmenšiu jednotku, ale tiež umožní podnikom zhromažďovať údaje od používateľov až po jednotlivca a skutočne realizovať personalizovaný marketing produktov.
S rozvojom nových technológií a procesov sa aplikácia QR kódov na krabičkách cigariet neustále rozširuje. Aby sa neustále optimalizovali a riešili rôzne problémy s vhodnosťou tlače (ako je lepidlo QR kódu, čiary reťazcov, odchýlky v triede atď.), vedci z odvetvia vykonali rozsiahly výskum a analýzy s cieľom zlepšiť kvalitu produktu a zároveň zabezpečiť stabilitu kvality kódu QR. Moja spoločnosť vykonáva viacrozmerné a komplexné testovanie a skúmanie parametrov tlačového zariadenia počas procesu tlače QR kódu s cieľom nastaviť kľúčové uzly pre parametre výstupného zariadenia, zabezpečiť efektívnosť, štandardizáciu a jednotnosť riadenia výroby a testovania od zdroja, efektívne zlepšiť kvalitu tlače QR kódu, poskytovať zákazníkom kvalitnejšie produkty a služby a ponúkať odvetviu efektívnejšie výskumné metódy a nápady.
Tlačiarenské zariadenie a princíp fungovania
Tlačiarenským zariadením, ktoré sa tentokrát používa, je hárková atramentová tlačiareň, ktorá pozostáva z mechanickej platformy (mechanizmus podávania papiera, platforma podávania papiera, mechanizmus prevíjania papiera), tlačového systému, vytvrdzovacieho mechanizmu a online kontrolného systému; Jadrom je tlačový systém, ktorý pozostáva z modulu tlačovej hlavy, CNC systému a systému prívodu atramentu. Jadrom tlačového systému je priemyselný riadiaci počítač, ktorý riadi systém prívodu atramentu. Tlačový softvér najprv nastaví parametre tlače, potom priemyselný riadiaci počítač (hlavná riadiaca doska) a digitálny-analógový systém spracuje alebo konvertuje údaje a priamo riadi tlačovú hlavu pre tlač.
Technológia piezoelektrickej atramentovej tlače používaná v atramentových tlačiarňach patrí medzi technológiu tlače pri izbovej teplote a tlaku. V blízkosti trysky tlačovej hlavy umiestňuje veľa drobných piezoelektrických keramických materiálov. Pretože piezoelektrická keramika vykazuje ohyb a deformáciu pri zmenách napätia na oboch koncoch, keď je na piezoelektrickú keramiku privedené informačné napätie obrazu, deformácia roztiahnutia a vibrácií keramiky sa mení s napätím obrazovej informácie, čo zaisťuje, že atrament v tlačovej hlave je vytláčaný rovnomerne a presne za stabilných podmienok pri normálnej teplote a tlaku.
Test parametrov teploty atramentu
V tomto experimente s fixovanou tlačovou hlavou bola testovacou premennou teplota atramentu, zatiaľ čo ostatné parametre tlače zostali nezmenené. Zmeny vo vytlačenej vzorke sa merali na substráte a pozorovala sa teplota atramentu, tvorba kvapiek, tekutosť a difúzia na substráte. Na pohodlnejšie testovanie a odhadovanie rozmerových zmien pri rôznych teplotách atramentu a súčasne tlač štvorcových blokov na testovanie ich variability.
Na základe vyššie uvedených testov možno usúdiť, že zmeny parametrov teploty atramentu môžu priamo ovplyvniť výsledky tlače. Ako je znázornené na obrázku 1, so zvyšujúcou sa teplotou atramentu klesá viskozita atramentu a zlepšuje sa tekutosť atramentu, čo umožňuje lepšie roztieranie na povrch substrátu, čo vedie k menšiemu počtu povrchových defektov (biele škvrny, strunové čiary). Ako je znázornené na obrázku 2, so zvyšujúcou sa teplotou atramentu sa oblasť bodky alebo čiarová difúzia vytlačenej vzorky mení len málo, ale skosenia a otrepy na okrajoch sa zväčšujú, čím sa oblasť vizuálne javí hrubšia.
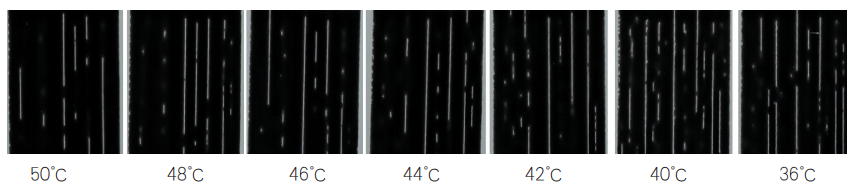
Obrázok 1 Efekty tlače pri rôznych teplotách atramentu
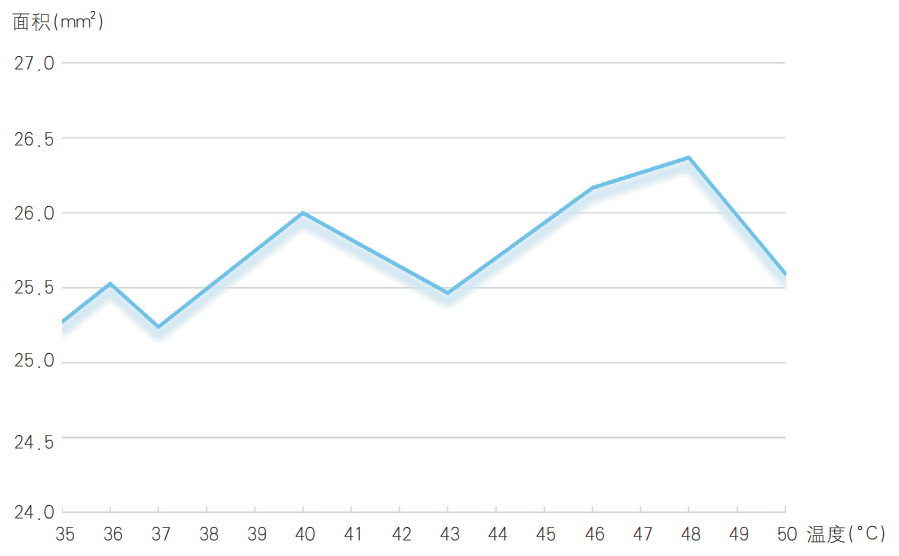
Obrázok 2 Zmeny štvorcovej plochy pri rôznych teplotách atramentu
Testy parametrov napätia, rýchlosti vozidla a výšky tlačovej hlavy
Tento test bol vykonaný s pevnou tlačovou hlavou, kde testovacími premennými boli napätie, rýchlosť vozidla a výška tlačovej hlavy, pričom ostatné parametre tlače zostali nezmenené. Merali sa zmeny vytlačených vzoriek na substráte. Prostredníctvom týchto testov je možné určiť, že napätie ovplyvňuje agregáciu kvapiek primárneho atramentu, difúziu „kvapôčok satelitného atramentu“ a deformáciu tlačenej grafiky a textu.
Pri rýchlosti vozidla 120 m/min a teplote atramentu 46 stupňov viedlo nastavenie napätia k zmenám tlače, ako je znázornené na obrázku 3. Z obrázku je možné vidieť, že napätie má malý vplyv na tvar tlače. Podľa analýzy princípu však za normálnych okolností atrament tvorí normálnu rovinu vo vnútri tlačovej hlavy. Keď sa pripojí napätie, atrament začne vytekať smerom von a vytvorí dlhé vlákno atramentu. Pri pôsobení povrchového napätia vytvára vlákno atramentu kvapôčky. Interakciou kvapôčok a viskozity sa vlákno pretrhne a vytvorí sa atramentová tlač. Ak je vlákno príliš dlhé, ľahko sa vytvoria satelitné bodky. Keď je napätie vysoké, množstvo atramentu je väčšie, počiatočná rýchlosť je vyššia a rýchlosť je vyššia, výsledkom čoho sú menšie častice. Brownov pohyb častíc je silnejší a vytvorené vlákno atramentu je kratšie, čo uľahčuje agregáciu primárneho atramentu. Efekt tlače je lepší a hrúbka bude tiež relatívne vyššia.
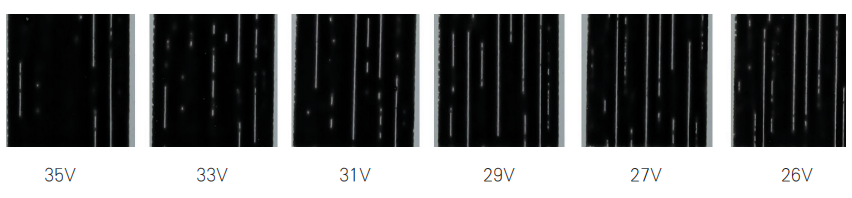
Obrázok 3 Efekt tlače zmeny napätia
Pri napätí 32 V a teplote 48 stupňov boli nastavené rôzne rýchlosti vozidla, aby sa otestovala koalescencia kvapiek atramentu pri normálnej výške tlačovej hlavy, ako je znázornené na obrázku 4; porovnanie letiaceho atramentu počas kódovania pri rôznych rýchlostiach vozidla, normálnej výške tlačovej hlavy a výške tlačovej hlavy zníženej o 3 mm, ako je znázornené na obrázku 5; Efekty tlače QR kódu pri rôznych rýchlostiach vozidla a výškach tlačových hláv sú znázornené na obrázku 6.
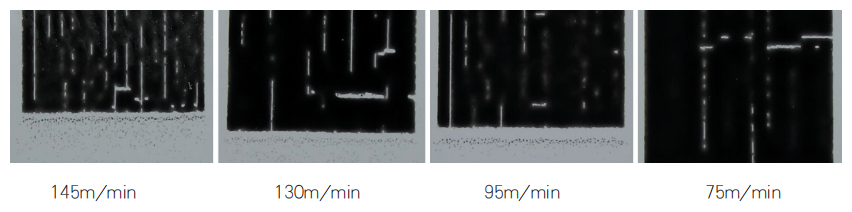
Obrázok 4 Koalescencia kvapiek pri rovnakom napätí, rovnakej teplote, rovnakej výške trysky a rôznych rýchlostiach vozidla
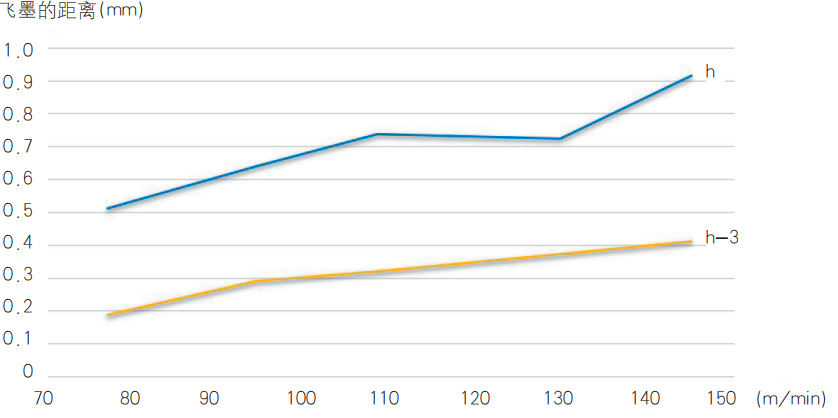
Obrázok 5 Porovnanie striekania atramentu z tlačovej hlavy pri rôznych rýchlostiach vozidla, normálnej výške tlačovej hlavy (h) a výške tlačovej hlavy zníženej o 3 mm (h-3)
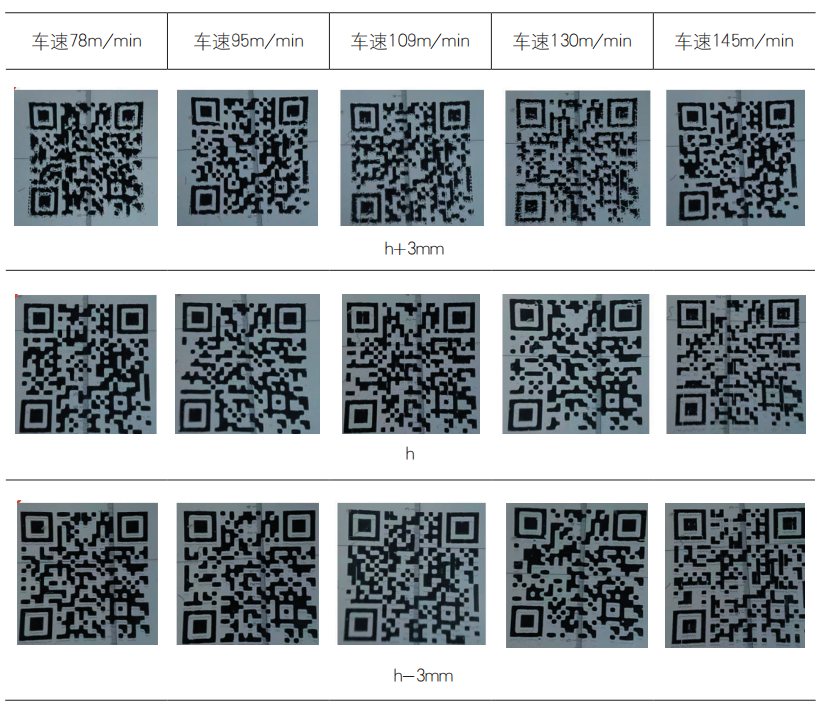
Obrázok 6 Efekty tlače QR kódu pri rôznych rýchlostiach vozidla a rôznych výškach tlačových hláv
Z obrázkov 4 až 6 je vidieť, že rýchlosť vozidla aj výška tlačovej hlavy ovplyvňujú konvergenciu hlavných kvapôčok atramentu, čo priamo ovplyvňuje hrúbku a deformáciu tlačenej grafiky, čím ovplyvňuje stupeň kvality a vzhľad tlače QR kódu. Čím vyššia je tlačová hlava, tým dlhšie sú vytvorené vlákna atramentu, čo sťažuje konvergenciu hlavného atramentu. Čím väčšia je rýchlosť vozidla, tým viac sú kvapôčky atramentu rozptýlené, keď dopadnú na papier, čo má za následok horší efekt. Na základe vyššie uvedených procesných experimentov boli zhrnuté a overené štyri hlavné parametre procesu: teplota atramentu, napätie tlačovej hlavy, výška tlačovej hlavy a rýchlosť papiera, ktoré všetky ovplyvňujú kvalitu tlače. Teplota a napätie atramentu určujú efekt tlače (biele škvrny, struny), zatiaľ čo rýchlosť vozidla a výška tlačovej hlavy určujú konvergenciu kvapiek atramentu a trajektóriu letu (striekanie, hrúbka).