


28 Dynamické obrázky! Takto sa vyrábajú plechovky!
V každodennom živote existujú rôzne typy nápojov, ktoré môžu spĺňať chuťové poháriky rôznych skupín ľudí. Medzi týmito nápojmi boli pivo a sýtené nápoje vždy v predaji. Nie je ťažké pozorovať, že tieto dva typy nápojov sú často zabalené a predávané v plechovkách na trhu. Je to tiež kvôli popularite týchto dvoch typov nápojov, ktoré sa plechovky šíria po celom svete. A to je možné, čo možno vidieť všade v našom každodennom živote, ale jeho malé telo skrýva veľkú múdrosť.
pozadie
V roku 1940 sa v Európe a Amerike začali predávať plechovky piva z nehrdzavejúcej ocele a vznik hliníkových plechoviek v tom istom období tiež znamenal skok v konzervovacej technológii. V roku 1963 bola CAN vynájdená v Spojených štátoch, zdedila dizajnérske charakteristiky tradičných tvarov plechoviek a na vrchu obsahovala ľahkú kartu Pull. V roku 1980 európske a americké trhy väčšinou prijali tento hliník ako obalovú formu pre pivo a sýtené nápoje. Výrobná technológia Cans bola postupne aktualizovaná a zlepšovaná v priebehu času, ale tento vynález sa doteraz používa a jeho praktika je zrejmá.
Bežný hliník môže v súčasnosti pozostáva z tela CAN a veka plechovky, známeho tiež ako „dvojdielna plechovka“. Medzi nimi sú spodná a boky nádrže spojené spolu, aby sa vytvorila rovnaká časť, zatiaľ čo veko a telo nádrže sa valia dokopy bez švov alebo zvárania.
Výrobný proces
01/príprava hliníkovej dosky
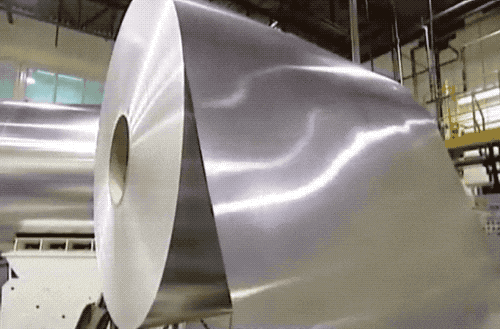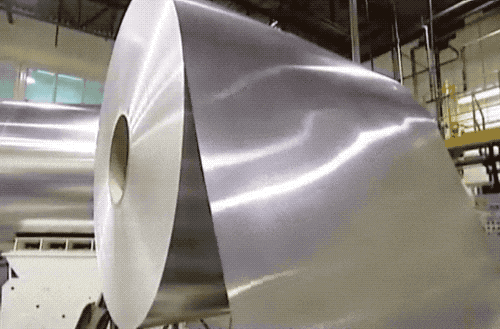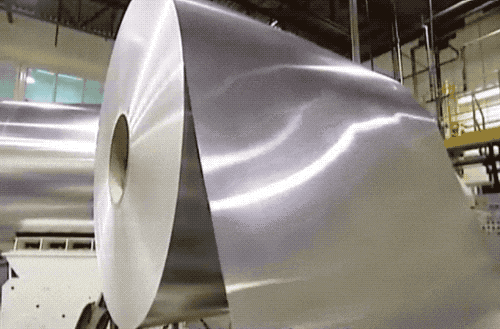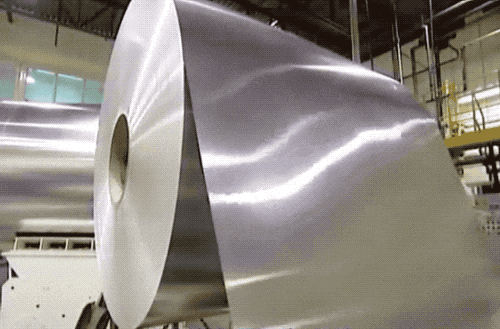
Vyberte cievku zliatiny z hliníka s hrúbkou asi 0,27-0,33 mm a šírkou 1,6-2,2 m, otvorte valcovanú hliníkovú dosku cez odvratný stroj a naneste tenký mazivo cez mazací stroj na následné spracovanie.
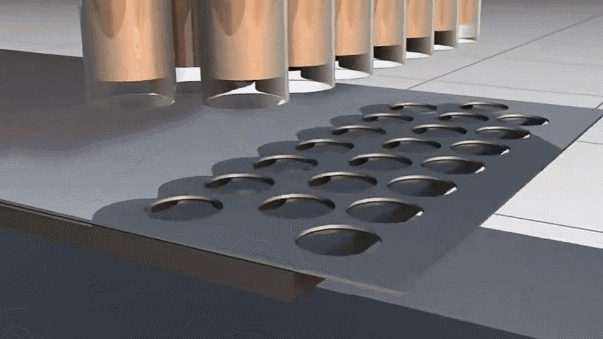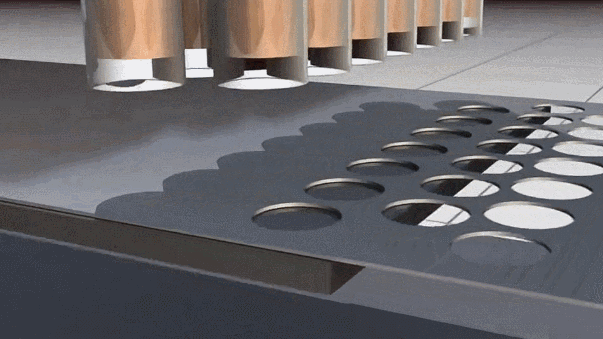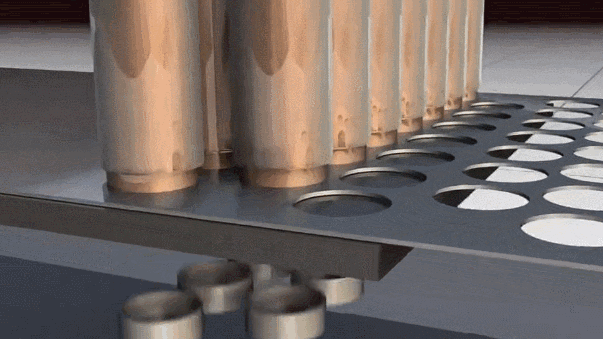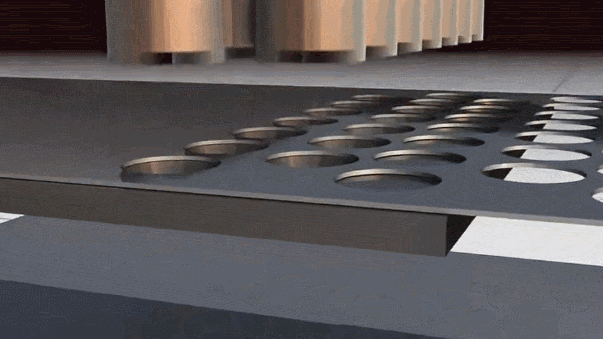
02/okrúhly pohár dierovanie zomrel
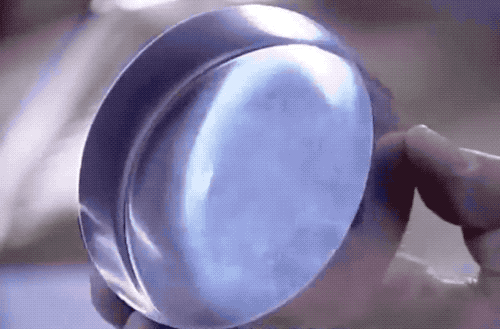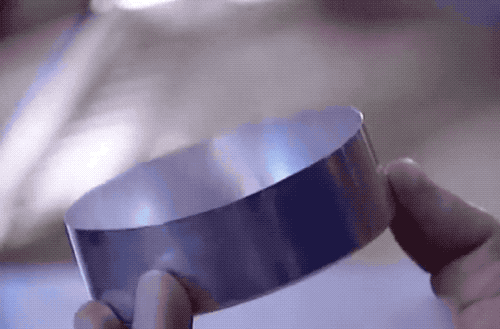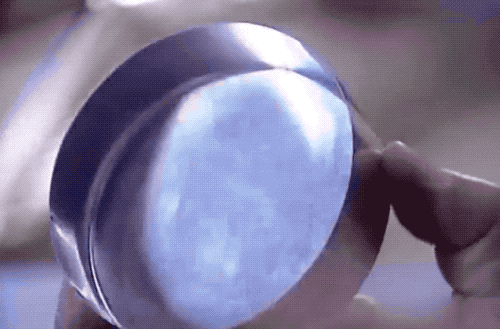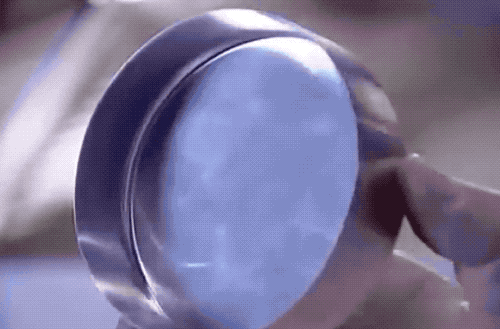
Tenké hliníkové prúžky sú udrené do okrúhleho šálky šálkou dierovača, ktorý je podobný punčovému lisu. Horná matka pracuje spolu s dolnou matricou pod tlakom stroja, aby pri dierovaní tlačila cez hliníkový list.
03/Tvorba nádrže
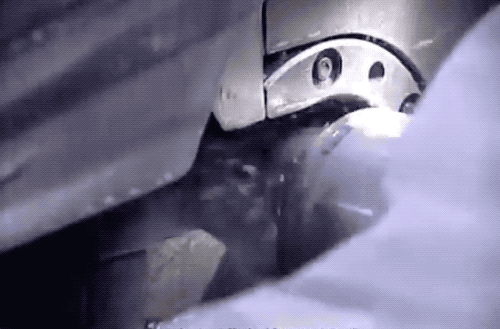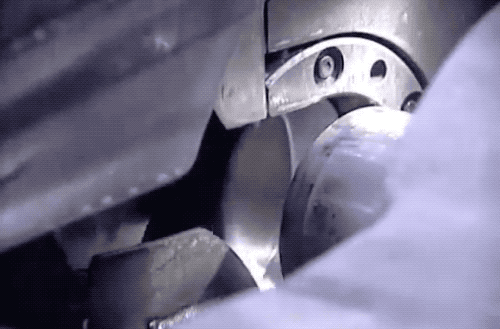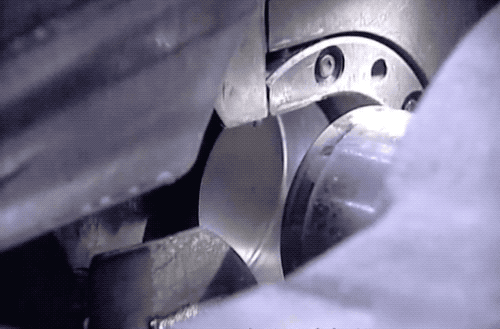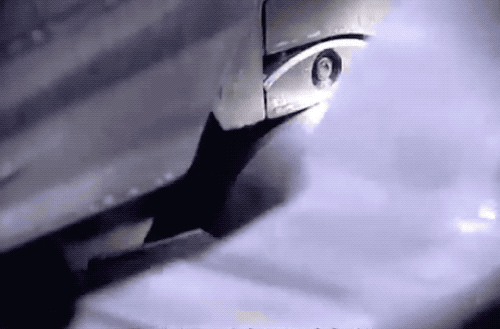
► Hlboké kreslenie
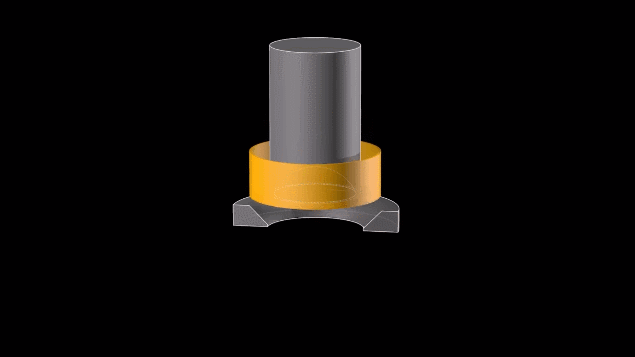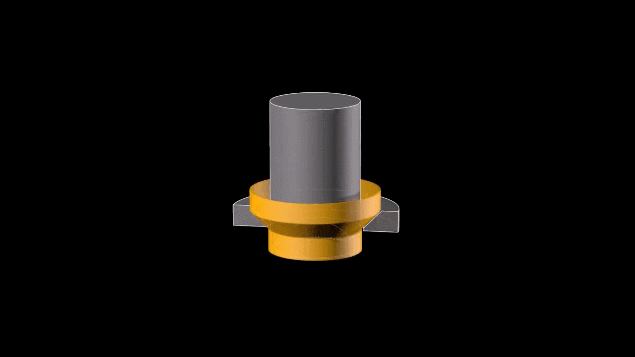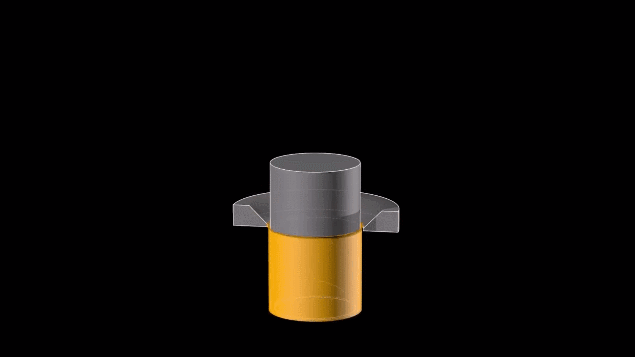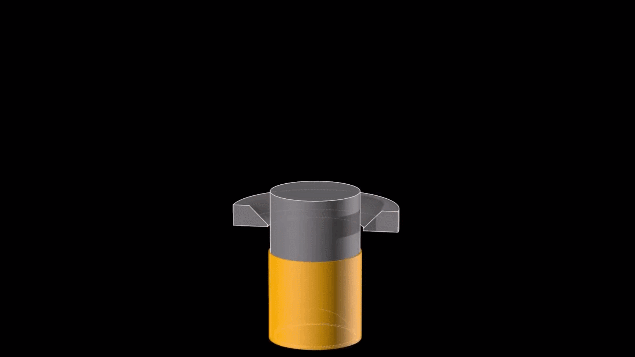
Opínaný okrúhly pohár je vtiahnutý do tvaru pravidelnej vysokej hliníkovej plechovky pomocou napínajúceho stroja.
29/1000
Referenčné znalosti 29/1000 Referenčné znalosti 29/1000 Translačný strojový preklad: Štíhly hliníkový nádoba vo všeobecnom poli sa naďalej ťahá hlboko, čo spôsobuje, že bočné steny hliníka môžu byť tenšie, čo nakoniec vytvára vysoké a tenké teleso. Prekladací stroj · Všeobecné pole Podĺžený hliník môže byť naďalej hlboko nakreslený, riedenie bočných stien hliníkovej plechovky a nakoniec tvoria vysoké a tenké telo.
划译
机翻 · 通用领域
Pretiahnutý hliník môže byť naďalej hlboko nakreslený, riedenie bočných stien hliníkovej plechovky a nakoniec tvoria vysoké a tenké telo.
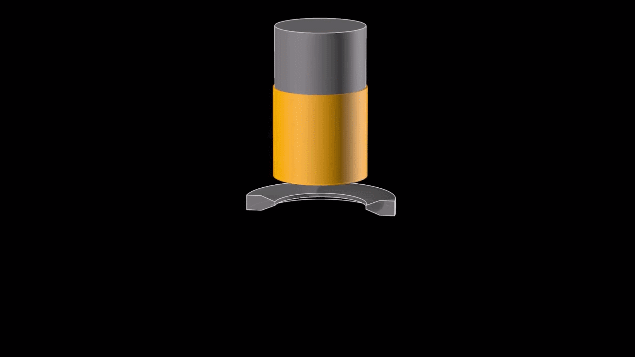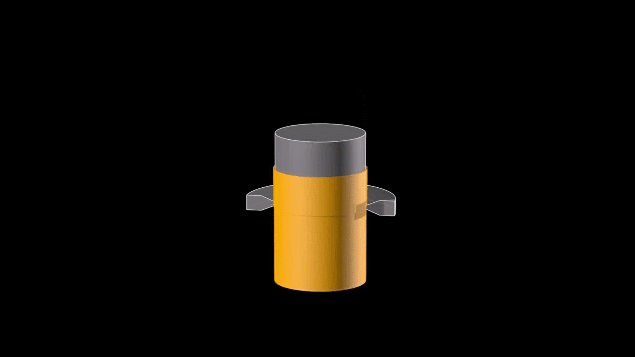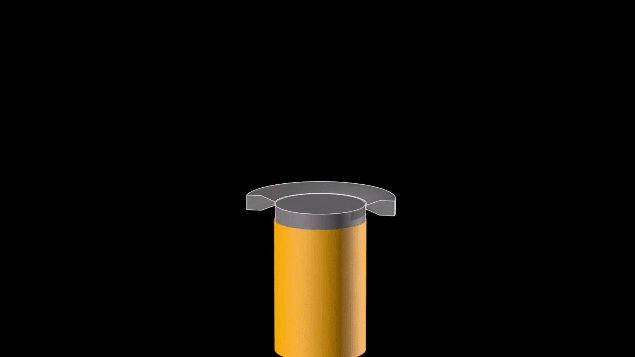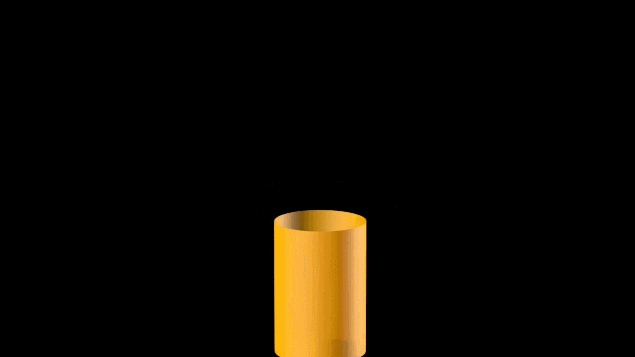
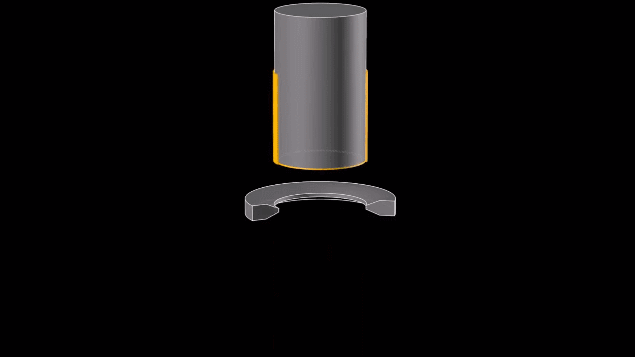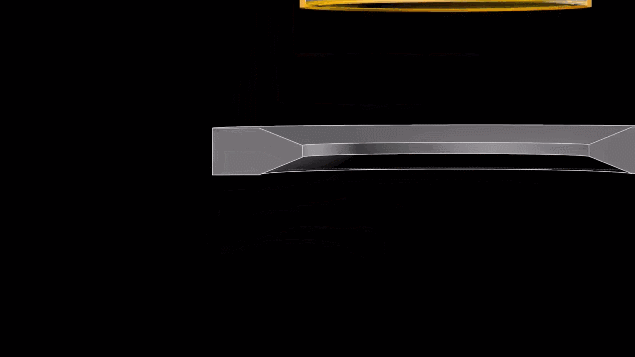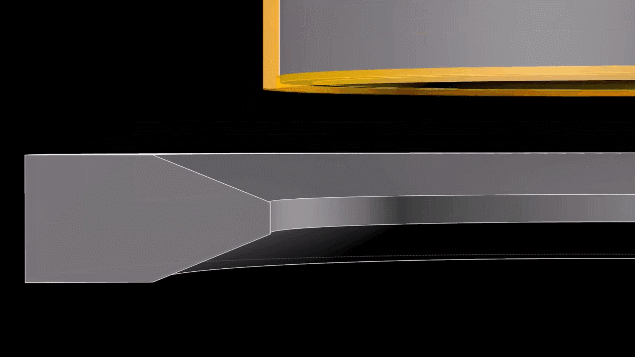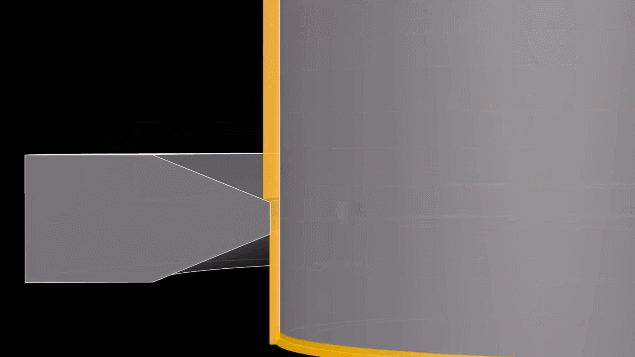
V priemysle je prevádzka hlbokého kreslenia zvyčajne dokončená na jednom prechode niekoľkými formami s postupne klesajúcimi veľkosťami.
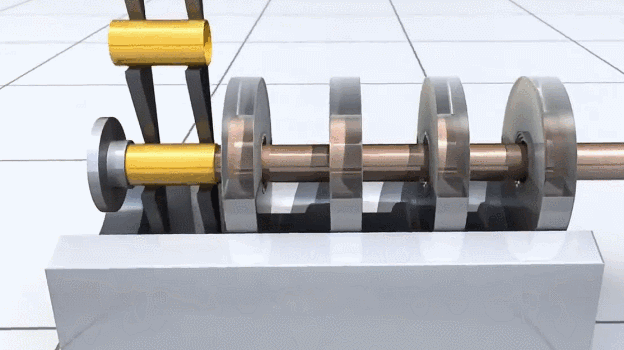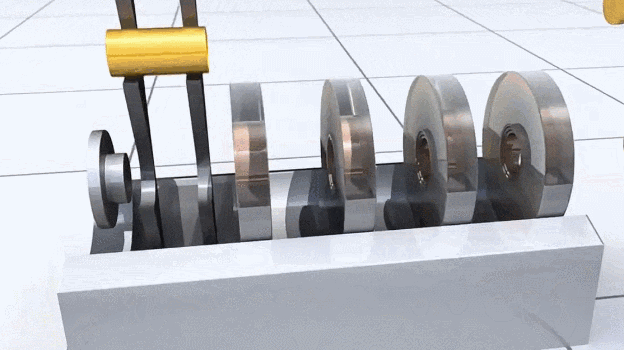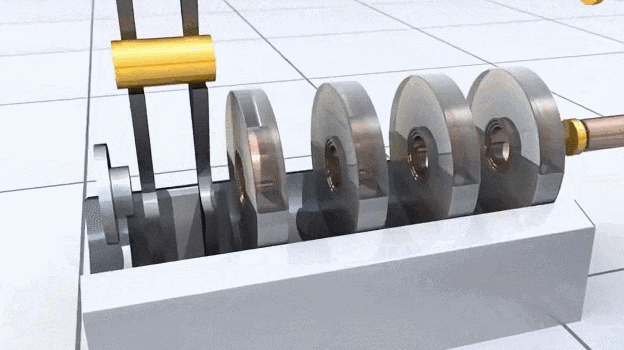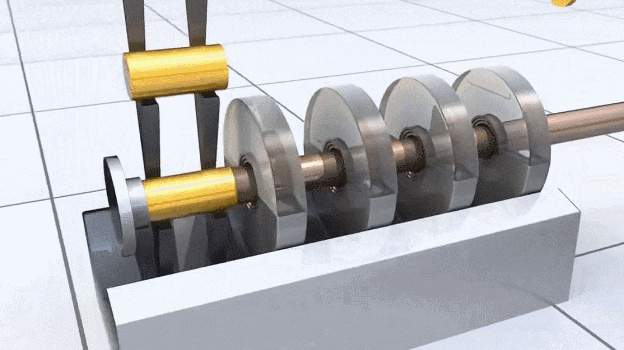
►Bottom konkávne pečiatka a rezanie horných okrajov
Spodok bežne zakúpených plechoviek sódy má zvyčajne konkávny dizajn, hlavne na rozptýlenie tlaku plynu sýtených nápojov na bok, takže telo CAN je menej pravdepodobné, že sa rozšíri alebo praskne.
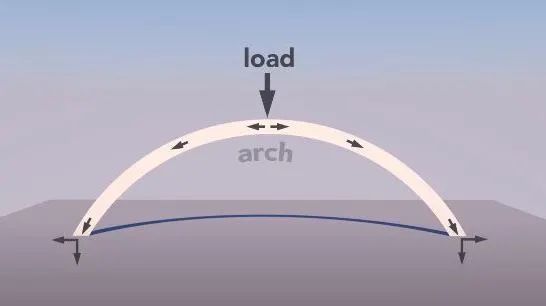
Konkávne spracovanie je dokončené hlavne pečiatkou nástrojom na kupolu.
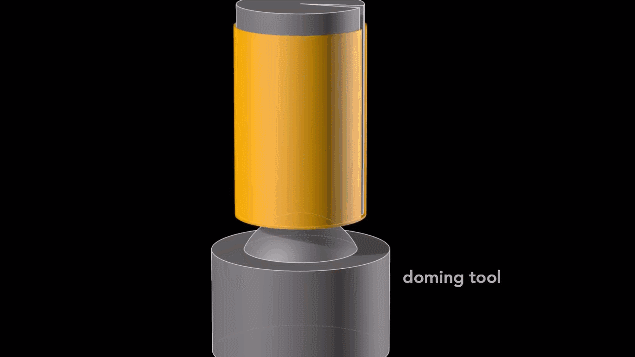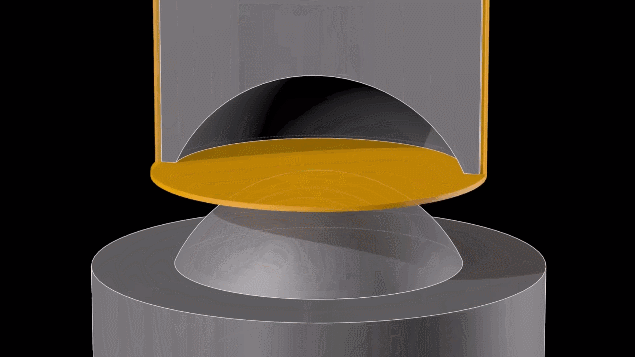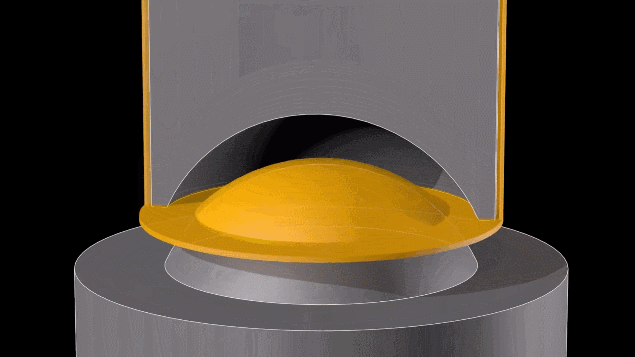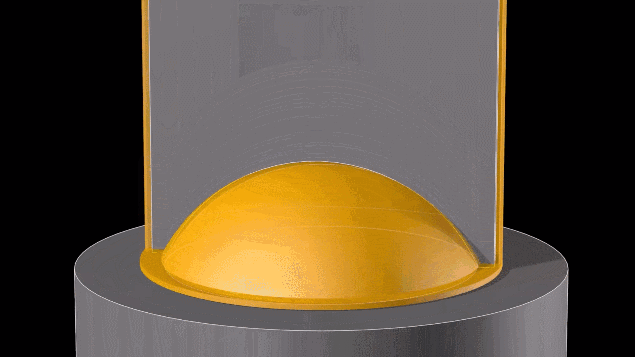
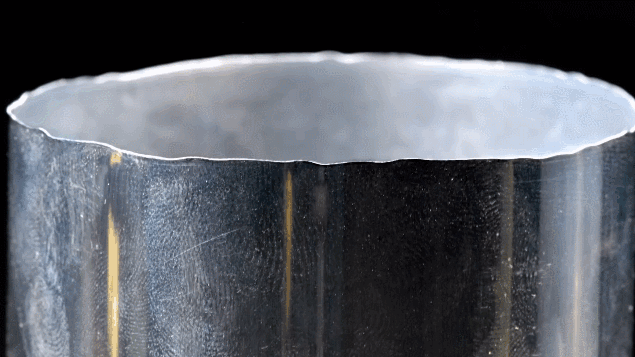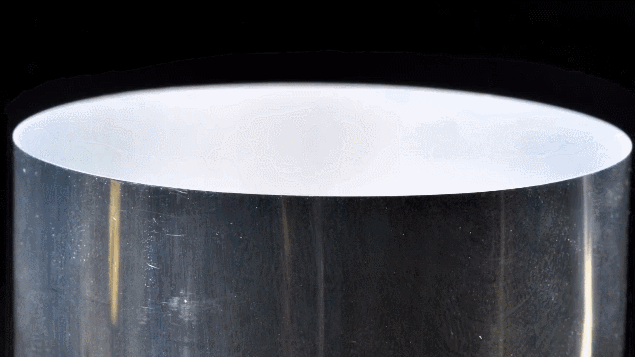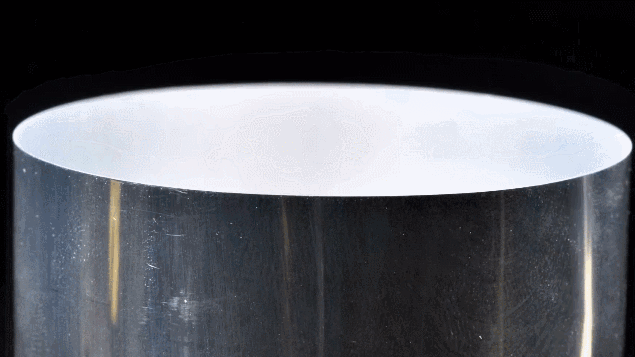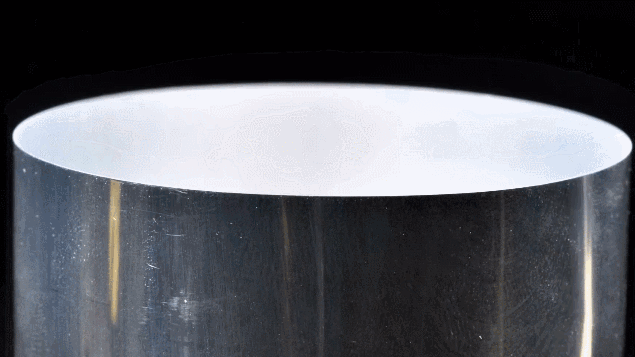
Potom je potrebné po hlbokom kreslení strihať nerovnomernú hornú hranu.
04/čistenie a opláchnutie
Vyčistite a opláchnite, že hliník môže byť smerom nadol. Pri čistení a opláchnutí je potrebné počas pečiatky vyčistiť škvrny od oleja a zvyšky na povrchu hliníkového plechu, aby sa zabezpečilo, že hygiena a bezpečnostné normy hliníka môžu byť splnené. Medzi hlavné kroky čistenia a opláchnutia patrí čistenie oxidového filmu na povrchu hliníkovej plechovky s kyselinou hydrofluorovou pri 60 stupňoch a opláchnutie neutrálnou deionizovanou vodou pri 60 stupňoch.
Po vyčistení ju pošlite do sušičky, aby ste vysušili povrchovú vlhkosť.
05/Tlačová tlač
Najprv naneste vrstvu číreho laku, aby ste zabránili rýchlemu oxidácii hliníka vo vzduchu. Potom sa tlačí tlač na povrchu hliníkovej plechovky, zvyčajne s použitím zakrivenej tlače (známa tiež ako suchý tlače posunu). Po tlači naneste ďalšiu vrstvu čistého laku na ochranu povrchu tlače.
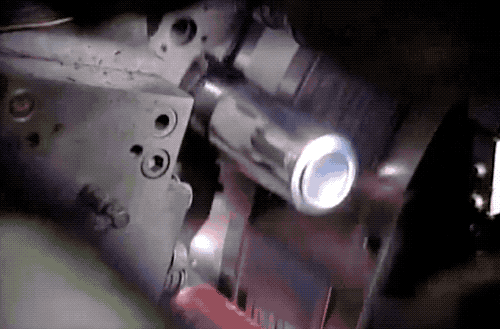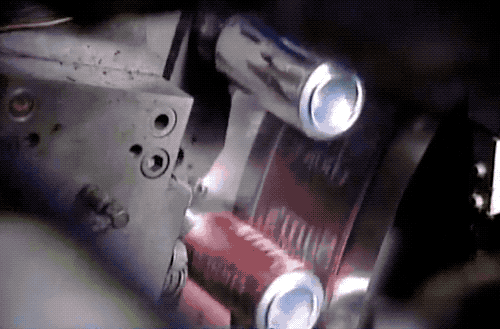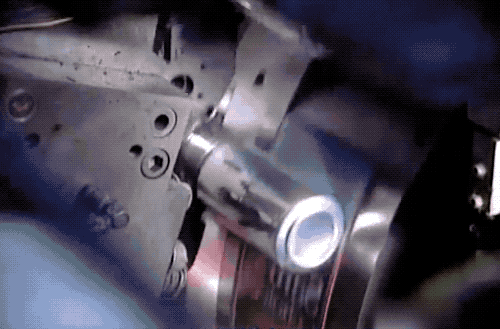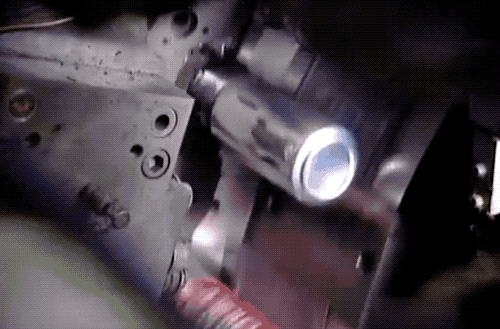
Ďalej sa hliníková plechovka rýchlo prechádza rúrom, aby sa stuhňovala atrament a vysušila lak.
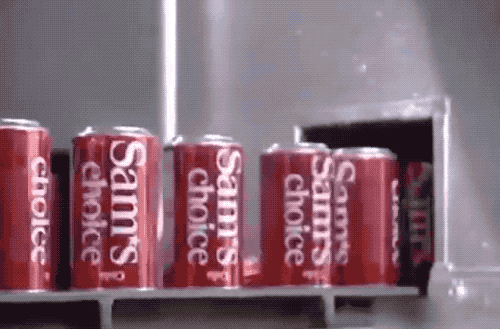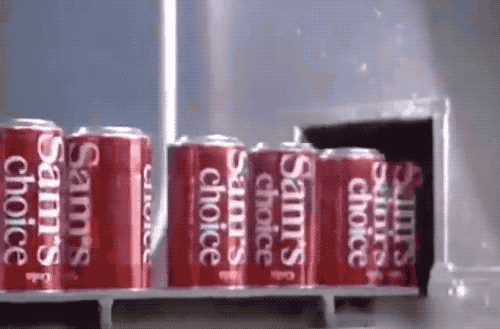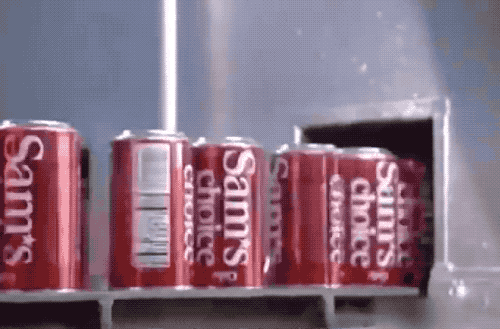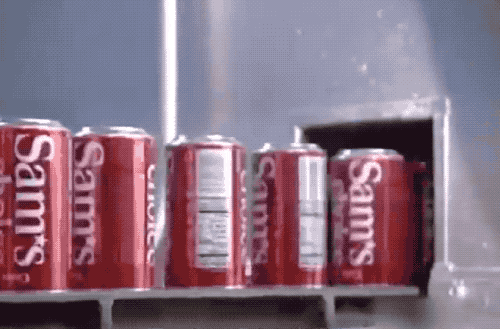
Nakoniec nastriekajte zloženú farbu na vnútornú stenu hliníkovej plechovky, aby ste vytvorili ochranný film, aby sa zabránilo korodovaniu hliníka sýtenými nápojmi, a zároveň zabezpečiť, aby nápoj nemal kovovú chuť.
06/cankou krk
Zvrašenie úst CAN sa dosahuje aj pomocou dierovacej matrice. Zvyčajne sa na zmenšenie hliníkovej plechovky používa krk a generuje „krk“ s priemerom 5 centimetrov. Tento proces sa môže zdať rýchly, ale v skutočnosti vyžaduje 11 krokov, pričom každá sila sa aplikuje iba mierne, aby jemne a postupne formovala krk.
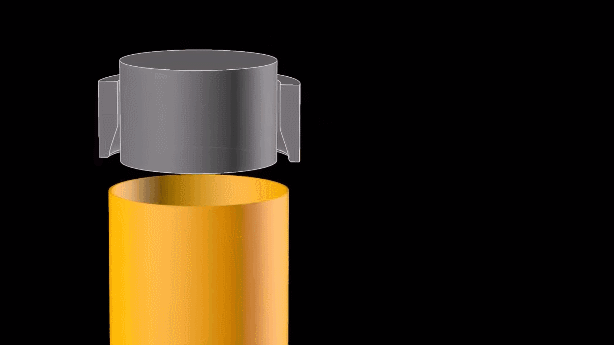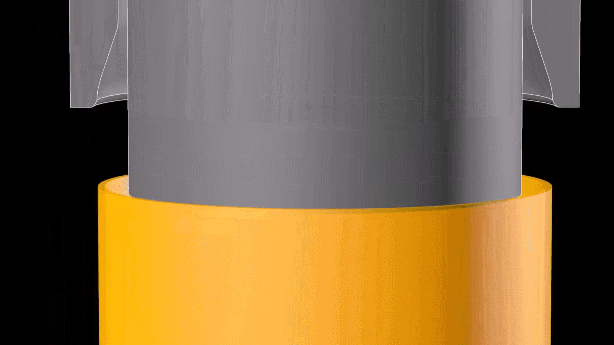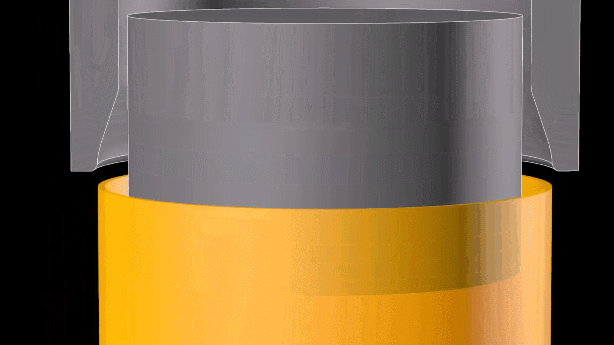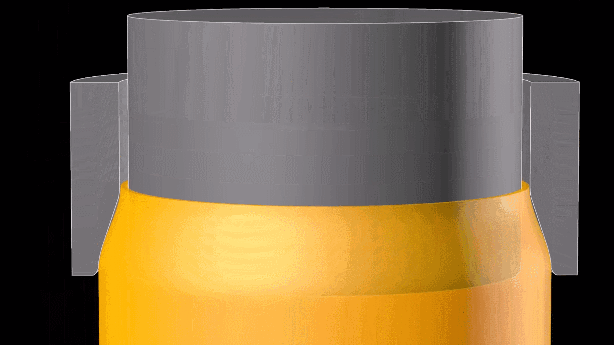
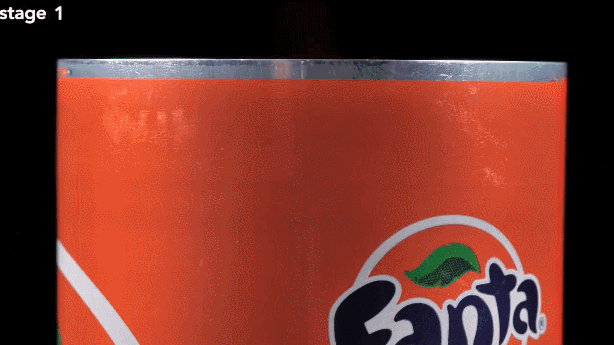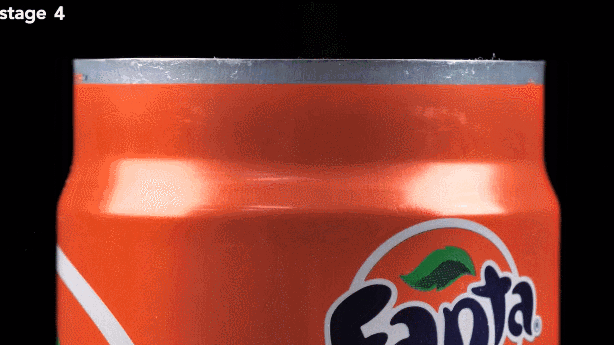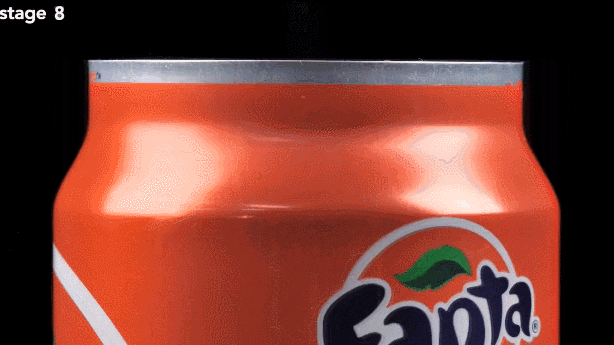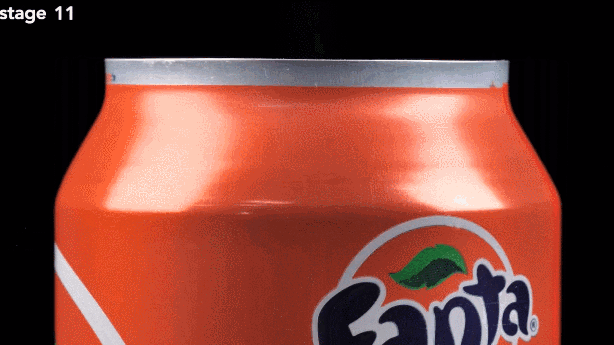
Aby sme v budúcnosti pevne spojili hornú časť hliníkovej plechovky s krytom natiahnutia, musí byť okraj vrchu zdvihnutý do mierne plochej polohy.
07/kontrola kvality
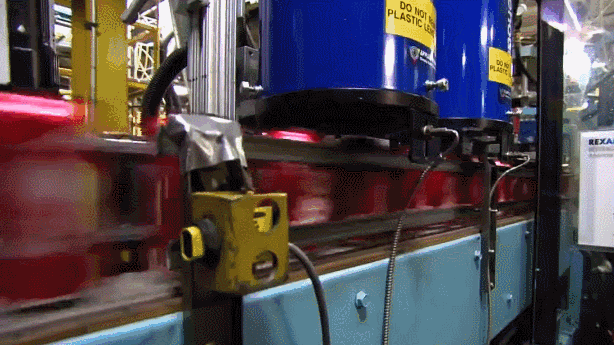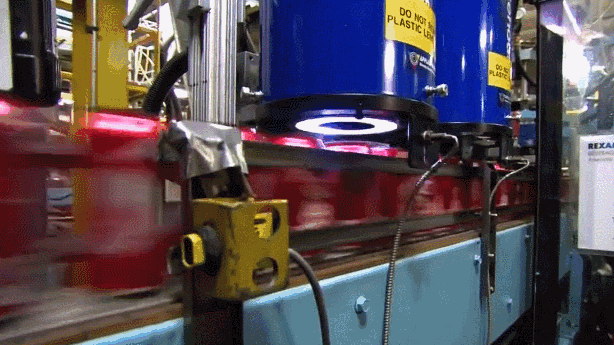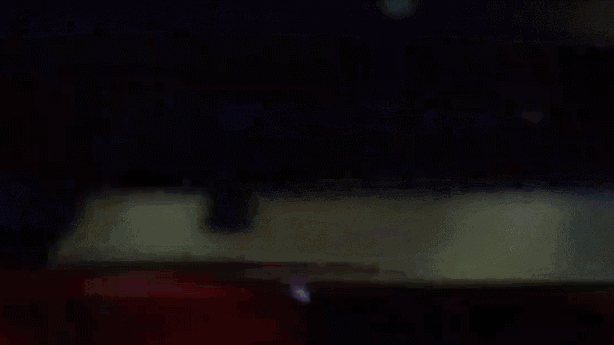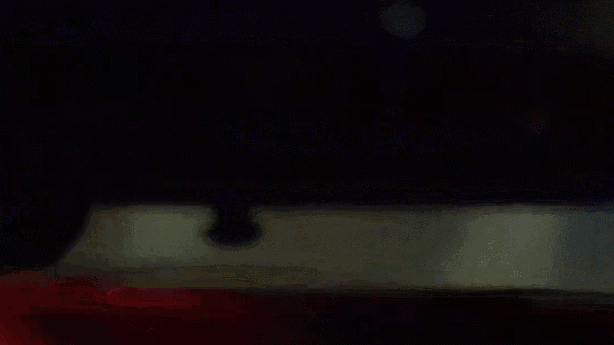
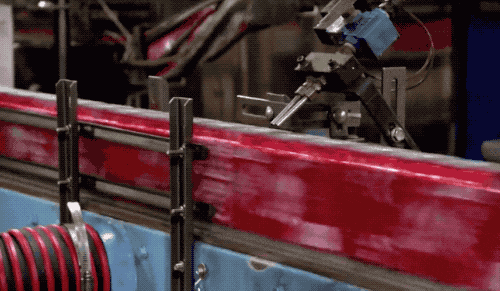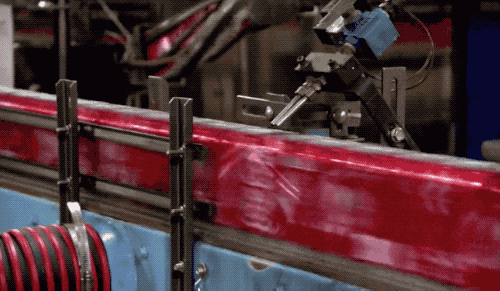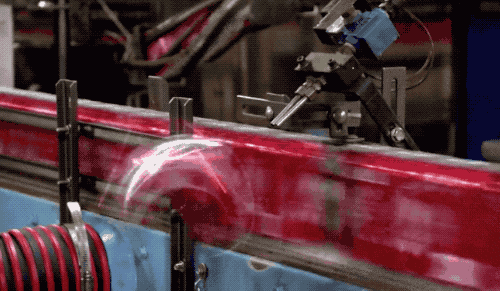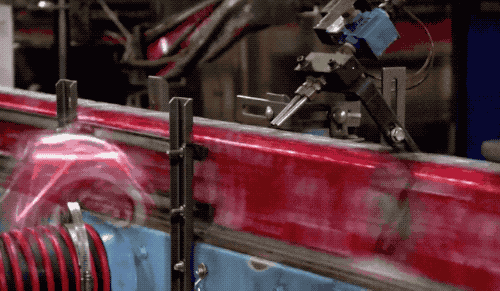
Prostredníctvom prísnej koordinácie kamier a vysokorýchlostného prúdenia vzduchu sa nekvalifikované plechovky odstránia jeden po druhom, aby sa zabezpečila vysoká kvalita plechoviek.
08/lišta
Čistenie cievok: Vyberte cievky vyrobené z zliatin, ako je 5182, a najskôr ich vyčistite, aby ste odstránili škvrny a nečistoty povrchového oleja.
Dierovanie a okraj: Pomocou punčového lisu vrazí cievku do tvaru veka plechovky a vykonajte ošetrenie lemovania, aby bol okraj CAN -veka hladký a uľahčoval tesnenie a otvorenie.
Maľba: Na povrch veka CAN naneste vrstvu farby, aby ste zvýšili jeho odolnosť proti korózii a estetiku, a po maľovaní ju vysušte.
Kombinácia krúžku: Kruh vyrobený z zliatiny 5052 je kombinovaný s vekom CAN, aby sa vytvoril nity prostredníctvom spracovania. Vonkajší krúžok sa potom pevne nituje a označí sa tak, aby vytvorilo úplné veko Can.
09/Výplňovacie nápoje
Továreň na plechovku je zodpovedná iba za výrobu odkrytých plechoviek a zostávajúce procesy „náplň z nápojov“ a „Can Body Body“ musí dokončiť nápojová spoločnosť. Pred naplnením je potrebné hliník pred naplnením nápojmi a bublinami umyť a sušiť
10/tesnenie nádrže
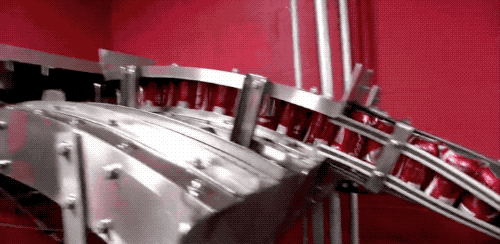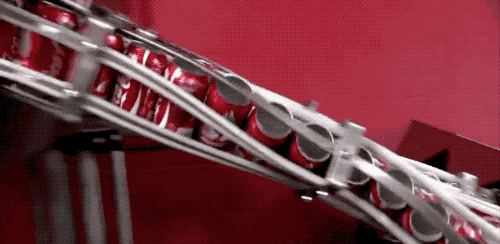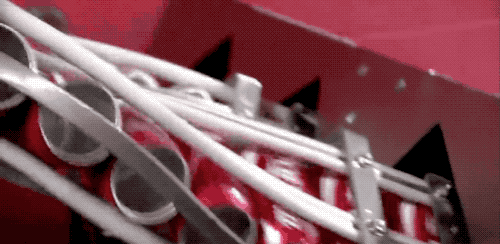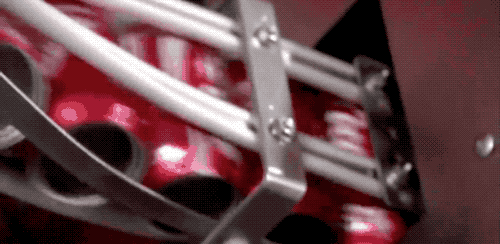
Úroveň automatizácie tovární na náplň je veľmi vysoká, zvyčajne vyžaduje, aby bola zodpovedná iba jedna osoba, aby bola zodpovedná za umiestnenie uzáverov fľaše na plynovod dopravníka, a stroj môže automaticky umiestniť uzáveru fľaše jeden po druhom na telo fľaše.
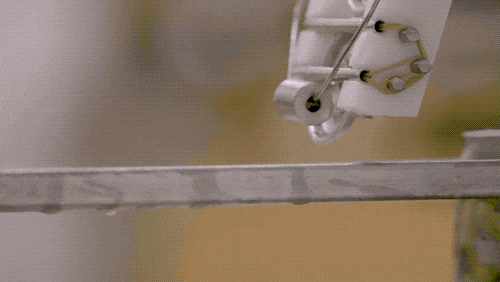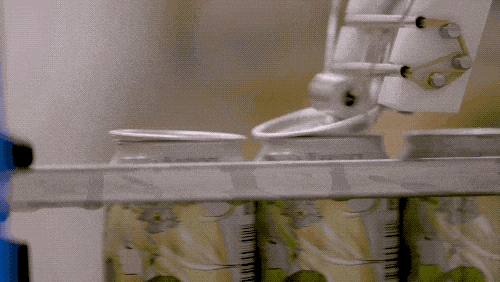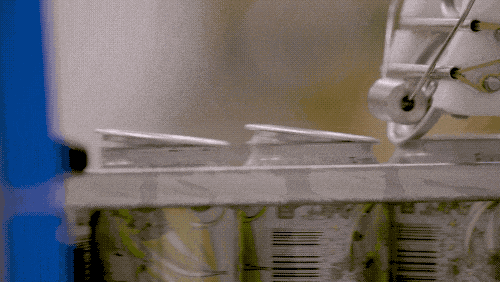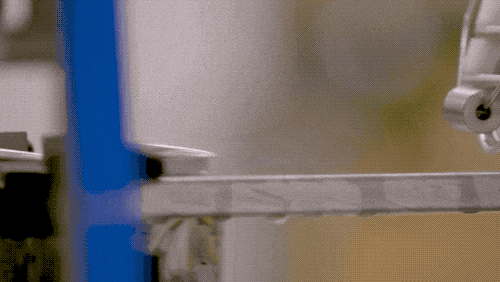
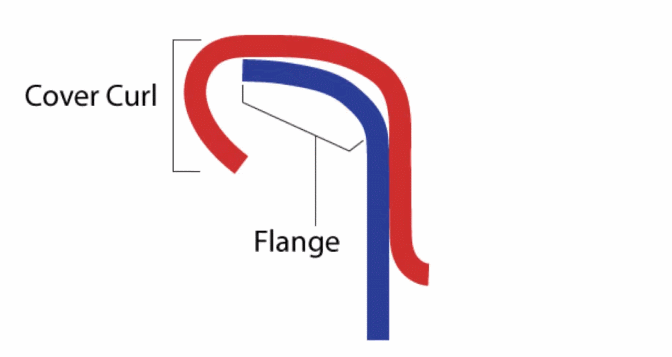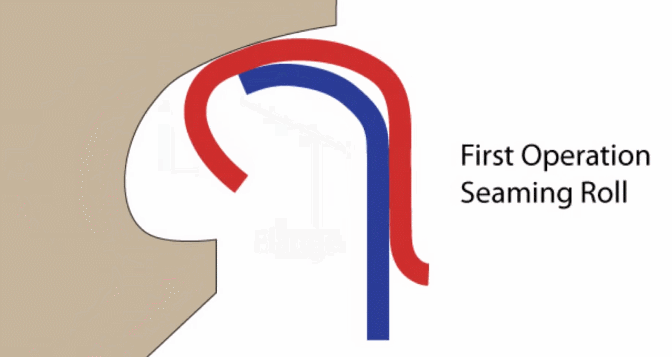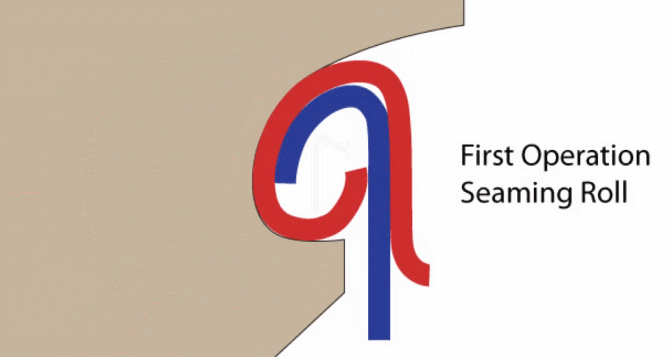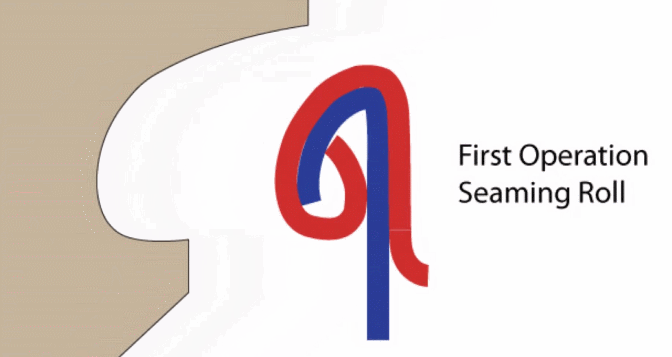
Pomocou špecializovaného tesniaceho stroja na varenie a utesnenie sa teleso a veko CAN stočia dokopy a potom stlačené tak, aby sa vytvorili pevne prekrývajúce sa valcované hrany (známe tiež ako „dvojité valcované okraje“), čím sa zabráni vstupu vzduchu a odchodu vzduchu.
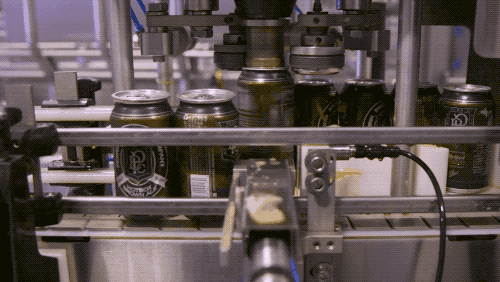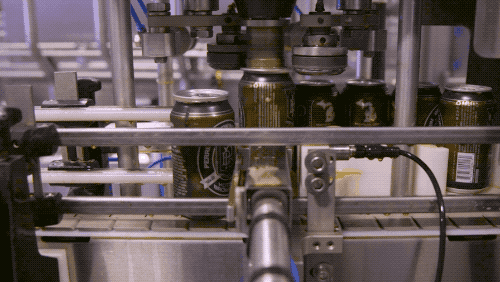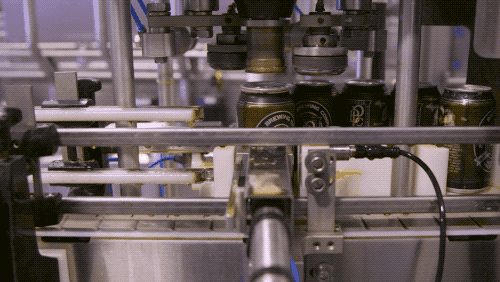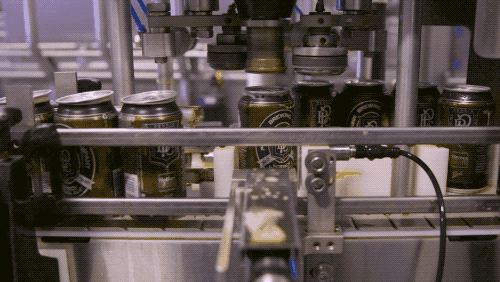
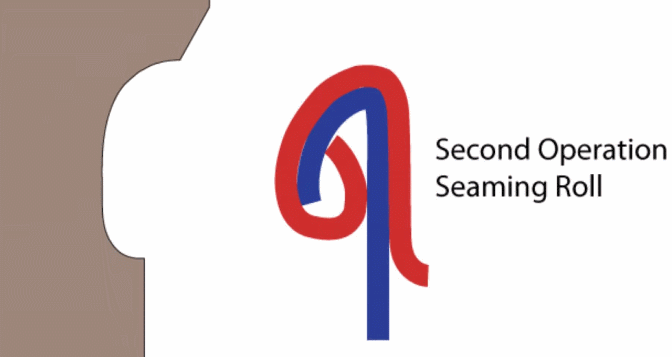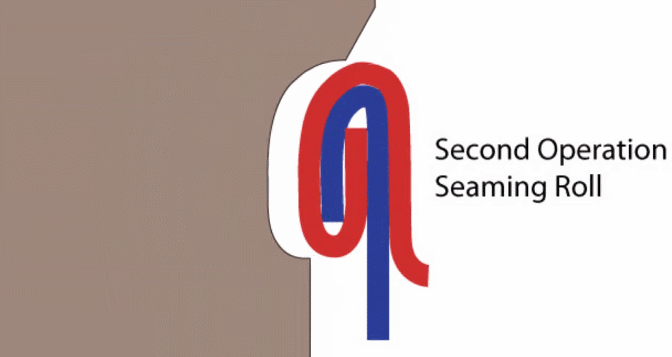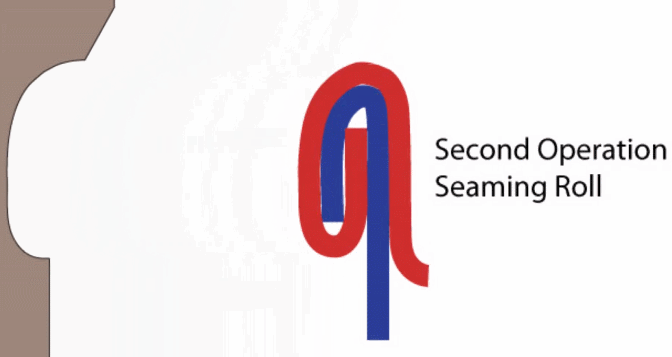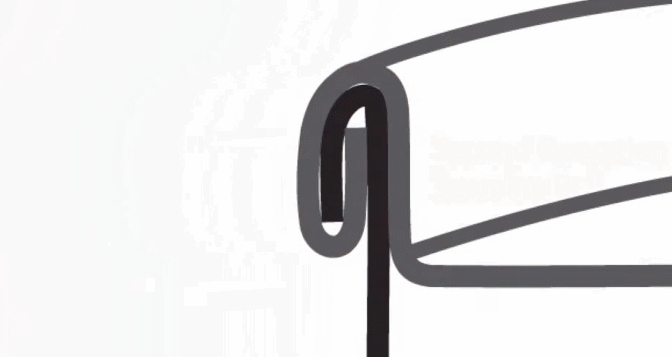
Po mnohých krokoch bola dokončená výroba CAN. Nie je úžasné, že malý môže mať toľko vedomostí?