


Rozbitie lepiacich materiálov pri vypúšťaní odpadu? Tieto dôvody by sa nemali ignorovať!
Je pomerne bežné, že sa odpadová hrana samolepiacich materiálov zlomí počas vysekávania-. Akonáhle dôjde k prestávke, operátori musia zastaviť stroj, aby reorganizovali okraj odpadu, čo následne vedie k zníženiu efektívnosti výroby a zvýšenému plytvaniu surovinami. Aké sú teda príčiny lámania okraja odpadu pri vysekávaní-samolepiaceho materiálu-a ako by sa s tým malo zaobchádzať?
01 Nízka pevnosť v ťahu samotného materiálu spôsobujúca zlomenie okraja odpadu
Niektoré materiály, ako je natieraný papier (známy aj ako lesklý natieraný papier), majú kratšie papierové vlákna a sú relatívne krehké. Počas procesu odstraňovania odpadu z vysekávania- je pevnosť v ťahu okraja odpadu nižšia ako napätie spôsobené zariadením, čo uľahčuje jeho pretrhnutie.
V takýchto prípadoch je potrebné čo najviac minimalizovať napätie pri odstraňovaní odpadu zariadenia. Ak už bolo napätie pri odstraňovaní odpadu zariadenia nastavené na najnižšiu úroveň, ale problém pretrváva, počas fázy predbežného návrhu procesu by sa okraj odpadu mal navrhnúť širšie, aby sa zabezpečilo, že pri vysekávaní-nedochádza k častému lámaniu okraja odpadu.
02 Nerozumný návrh procesu / príliš úzky okraj odpadu spôsobujúci zlomenie
Mnoho štítkov, ktoré sa na trhu používajú na tlač premenlivých informácií, sa dodáva s jednoduchými{0}}odtrhávacími bodkovanými líniami. Niektoré-spoločnosti na spracovanie samolepiacich štítkov musia kvôli obmedzeniam zariadenia umiestniť bodkovaný výrez a okrajový výrez na rovnakú vysekávaciu-stanicu. Navyše z dôvodu nákladov a ceny je okraj odpadu navrhnutý veľmi úzky, zvyčajne široký len 1 mm. Tento proces-vysekávania si od materiálu štítkov vyžaduje veľa a malá chyba môže ľahko spôsobiť zlomenie okraja odpadu, čo má vplyv na efektivitu výroby.
Odporúča sa, aby spoločnosti na spracovanie{0}}samolepiacich etikiet vždy, keď je to možné, oddelili ľahké-čiarkované čiary rezu a okraje etikiet počas vysekávania-. Tým sa nielen zníži frekvencia lámania okrajov odpadu, ale môže sa tiež výrazne zvýšiť rýchlosť vysekávania-. Spoločnostiam, ktoré to nedokážu, môže tento problém vyriešiť úprava pomeru bodkovaného strihu alebo odstránenie časti bodkovaného strihu, ktorá presahuje hranicu štítku.
03 Chyby suroviny spôsobujúce zlomenie okraja odpadu
Praskliny v samolepiacom-materiáli môžu tiež ľahko spôsobiť zlomenie okraja odpadu. Tento problém je pomerne ľahko identifikovateľný a nebude sa tu ďalej rozvádzať. Upozorňujeme však, že niektoré samolepiace materiály-majú veľmi malé chyby na hranách, ktoré nie sú ľahko viditeľné a ich odhalenie si vyžaduje starostlivú kontrolu. Keď sa vyskytnú takéto problémy, postačí odstrániť chybný materiál pred vysekávaním-.
04 Nadmerná tekutosť lepidla alebo prílišná vrstva lepidla spôsobujúca zlomenie okraja odpadu
Množstvo adhézneho povlaku na samolepiacich{0} materiáloch výrazne ovplyvňuje ich výkon pri vysekávaní-. Vo všeobecnosti platí, že na-vysekávacích zariadeniach sa samolepiace-materiály po vysekávaní-nezlikvidujú ihneď; pred dosiahnutím stanice na odstraňovanie odpadu musia pokračovať v preprave na určitú vzdialenosť. Ak je lepidlo nanesené príliš silno, počas presunu z vysekávacej-stanice do stanice na odstraňovanie odpadu môže lepidlo tiecť späť, čo spôsobí zlepenie predtým narezaného samolepiaceho povrchu. To má za následok zlomenie okraja odpadu pri ťahaní v dôsledku priľnavosti.
Vo všeobecnosti by množstvo náteru akrylových lepidiel na báze vody- malo byť medzi 18 – 22 g/m², zatiaľ čo tavné lepidlá by mali byť medzi 15 – 18 g/m². Prekročenie týchto rozsahov výrazne zvyšuje pravdepodobnosť zlomenia okraja odpadu. Aj keď vrstva lepidla nie je nadmerná, lepidlá s vysokou tekutosťou môžu ľahko spôsobiť priľnavosť odpadu a následné lámanie hrán.
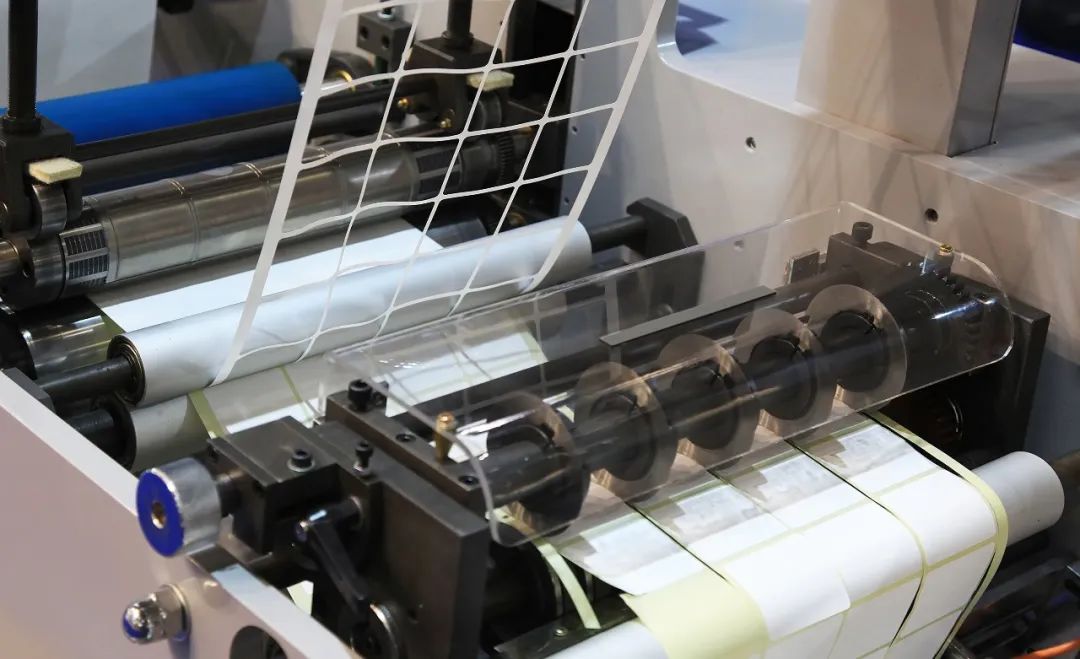
Pri takýchto problémoch môžete najskôr pozorovať, či medzi okrajom odpadu a etiketou nie je pomerne silný jav navliekania. Ak je navliekanie relatívne silné, znamená to, že množstvo lepidla je veľké alebo že jeho tekutosť je silná. Tento problém je možné vyriešiť aplikáciou nejakého aditíva silikónového oleja na matricu alebo ohrevom pomocou elektrickej vykurovacej tyče. Prísada do silikónového oleja môže účinne spomaliť spätný tok lepidla, zatiaľ čo zahriatie samolepiaceho materiálu- môže rýchlo zmäknúť lepidlo, čím sa zníži stupeň navliekania.
05 Chyby lisovacieho nástroja vedúce k zlomeniu okraja odpadu
Chybné lisovacie nástroje môžu tiež ľahko spôsobiť zlomenie okraja odpadu. Napríklad malé zárezy na ostrí čepele môžu zabrániť úplnému prerezaniu lepiaceho materiálu. Neprerezaná časť je vystavená koncentrovanejšiemu namáhaniu v porovnaní s inými časťami, vďaka čomu je náchylnejšia na zlomenie. Tento jav je pomerne ľahké určiť, pretože miesto prerušenia je pevné. V takýchto prípadoch by sa mala poškodená matrica pred použitím na vysekávanie najskôr opraviť-.