


Ako rozpoznať „falošné lepidlo-hliník“ na škatuľkách cigariet
Ako je dobre známe, normy sú súhrnom vedy, techniky a praktických skúseností, formulované tak, aby stanovili spoločné a opakovane použiteľné pravidlá pre skutočné alebo potenciálne problémy s cieľom dosiahnuť optimálny poriadok v určitom rozsahu. Changde Jinpeng Printing Co., Ltd. (ďalej len "Spoločnosť Jinpeng"), ako národná pilotná a propagačná základňa pre štandardizáciu tlače obalov na kotúčový papier, sa zaviazala skúmať a formulovať národné a priemyselné normy v oblasti tlače obalov. Najmä pri riešení bežných problémov v rôznych oblastiach spoločnosť vyniká v používaní štandardov na riešenie týchto problémov, čím dosahuje veľmi dobré výsledky. V tomto článku autor berie ako pozadie incident nepravidelného odlupovania hliníka a bielych škvŕn na povrchu výtlačkov obalov spoločnosti Jinpeng Company v roku 2022, pričom stručne analyzuje výskumný proces o príčinách odlupovania hliníkovej vrstvy a metódach detekcie.
Analýza problémov a príčin kvality
Odlupovanie hliníka a biele škvrny na povrchu tlačených produktov sú problémom s kvalitou, ktorý sa vyskytuje po spracovaní-vyrezaním. Často sa objavuje v blízkosti miesta záhybov alebo záhybov tlačených produktov a prejavuje sa hlavne ako lokálne oddelenie hliníkovej vrstvy. Vzhľadom na jeho nepravidelný a skrytý výskyt nie je ľahké ho priamo pozorovať a je potrebné ho identifikovať pomocou metód manuálnej detekcie odberu vzoriek (odlepovanie lepiacej pásky), ako je znázornené na obrázku 1.
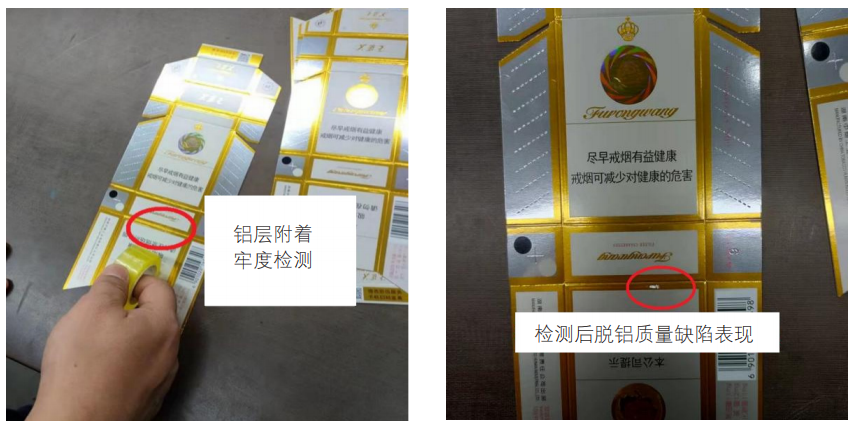
Obrázok 1 Detekcia a prejavy chýb kvality delaminácie hliníka
Po výskume a analýze predstaviteľmi spoločnosti Jinpeng Company a odborníkmi na papierenský priemysel sa predbežne dospelo k záveru, že hlavným dôvodom tejto chyby je výskyt „delaminácie hliníka s falošnou adhéziou“ v procese laminácie papiera. Pokiaľ však ide o preventívne opatrenia pre „delamináciu hliníka s falošnou adhéziou“, obe spoločnosti dodržiavajú rovnaké štandardy kontroly. Prečo teda produkty, ktoré prejdú kontrolou výrobcu papiera, zlyhajú pri testovaní v tlačiarenskom podniku?
S cieľom rýchlo identifikovať príčinu, vyriešiť rozdiely medzi týmito dvoma jednotkami a zachovať dlhodobú{0}}spoluprácu, tím projektu Jinpeng vykonal porovnávaciu analýzu „štandardov na testovanie pevnosti spoja hliníkovej vrstvy“, ktorú vykonalo viacero tlačiarenských spoločností. Výsledky ukázali, že princípy testovania pevnosti spojenia hliníkovej vrstvy v spoločnosti Jinpeng Company a podobných podnikoch sú v zásade v súlade s národným štandardom (GB/T 18733 Security Holographic Paper), ale existujú určité rozdiely vo výbere typu priehľadnej pásky, rýchlosti odlepovania a uhla odlepovania, ako je uvedené v tabuľke 1.
Tabuľka 1 Porovnanie noriem
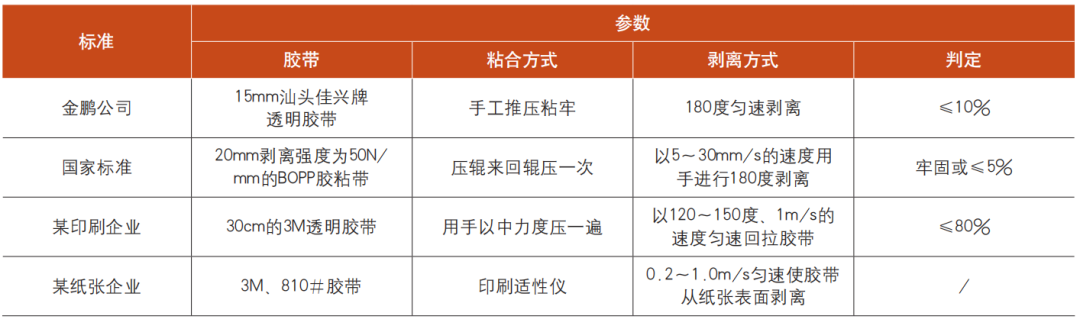
Ďalším prešetrovaním sa zistilo, že keďže na trhu nie sú dostupné žiadne štandardné pásky, rôzne spoločnosti si môžu vyberať pásky len na základe vlastných skúseností. Aj pri páskach 3M existuje veľa modelov ako 500#, 600#, 610#, 810# atď., ale ich priľnavosť nespĺňa požiadavky národnej normy. Manuálna testovacia metóda stanovená normou zároveň nemôže dosiahnuť požadovanú konštantnú silu a uhol odlupovania. Projektový tím preto okamžite vykonal výskum špecializovaných pások a optimálnych parametrov „rýchlosti odlupovania“ a „uhlu odlupovania“, čím položil základy na vytvorenie jednotnej a reprodukovateľnej metódy testovania adhéznej sily papierových-hliníkových vrstiev.
Vývoj štandardnej pásky
Vývoj štandardnej pásky, zameraný na vytváranie smerníc a referencií, ktoré sa bežne riadia priemyslom, získal podporu a schválenie na začatie projektu od Asociácie pre normalizáciu. Po preskúmaní projektu sa nakoniec rozhodlo, že niekoľko domácich laboratórií s certifikáciou CNAS a spoločností so silnými technickými schopnosťami a aplikačnými skúsenosťami sa spoločne ujmú vedenia vo formulácii, zatiaľ čo spoločnosť Jinpeng bude zodpovedná za testovanie adhéznej sily vzoriek pásky.
Vývoj tejto štandardnej pásky sa týkal viac ako 40 národných a priemyselných noriem v obalovom a polygrafickom priemysle. Konečný výber bol založený na požiadavkách na pásku na testovanie priľnavosti vrstvy atramentu v GB/T 7707 „Hĺbkotlačové produkty“ s nasledujúcimi špecifikáciami: šírka 19 mm, sila priľnavosti (2,91–3,33) N/19 mm. Súčasne s odkazom na GB/T 2792 „Testovacia metóda pre pevnosť v odlepovaní adhezívnych pások“ sa ako metóda na určenie pevnej hodnoty, stability a jednotnosti kandidátskych štandardných pások použil 180-stupňový test odlupovania na nehrdzavejúcej oceli, ako je znázornené na obrázku 2.
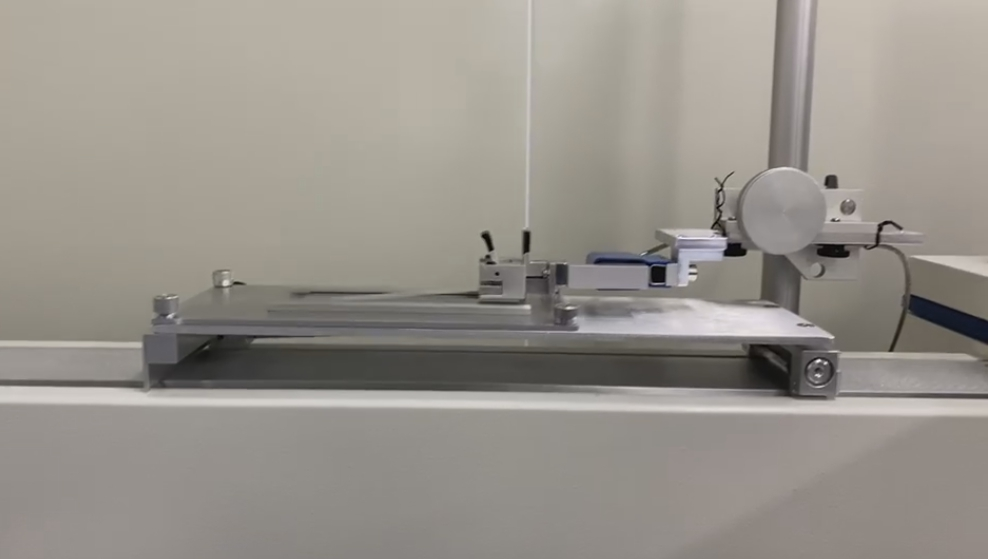
Obrázok 2 Test pásky
Vybralo sa dvadsať kotúčov vzoriek pásky a testy sa vykonali na pozíciách 0 metrov, 1 meter, 2 metre, 5 metrov, 10 metrov, 20 metrov, 40 metrov a 50 metrov pre každý kotúč. Pevnosť v odlupovaní bola v podstate stabilná v rámci štandardného rozsahu.
Štúdia o optimálnych parametroch "Rýchlosti odlupovania" a "Uhlu odlupovania"
So štandardnou páskou sa dosiahne konštantná sila odlupovania. Ďalej projektový tím spoločnosti pokračoval v používaní odlupovacieho zariadenia na štúdium účinkov „rýchlosti odlupovania“ a „uhlu odlupovania“ na výsledky testov priľnavosti hliníkovej vrstvy.
01
Výber testovacích vzoriek
Na vizuálne porovnanie testovacích účinkov vybral projektový tím dva typy testovacích vzoriek. Jedným typom je originálny papier s miernym oddelením hliníka, ktorý nie je možné rozpoznať voľným okom, ako je znázornené na obrázku 3; druhý typ sú tlačené produkty objavené počas výroby s miernym oddelením hliníka, ako je znázornené na obrázku 4.
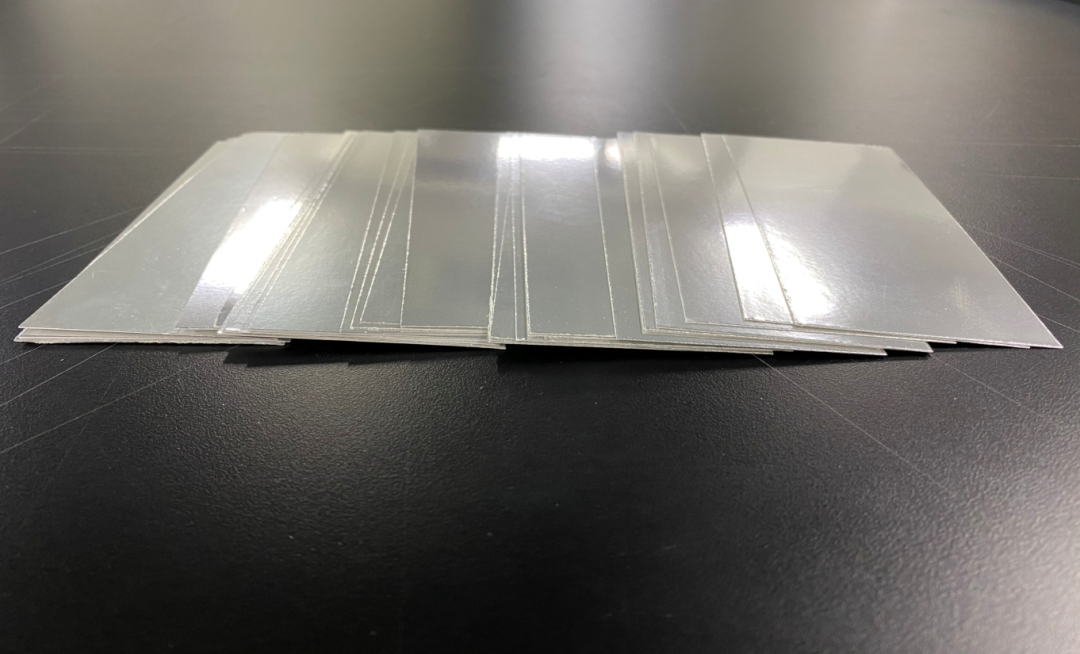
Obrázok 3 Základný papier s miernou delamináciou
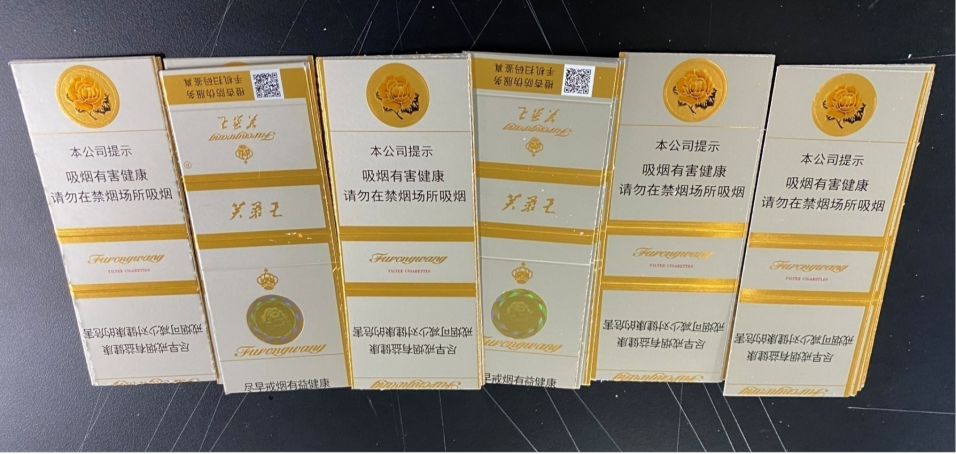
Obrázok 4 Mierna delaminácia tlačených produktov
02
Formulovanie plánu peelingu
Podľa údajov z inšpekcie môžu rôzne "rýchlosti odlupovania" a "uhly odlupovania" spôsobiť rôzne stupne poškodenia papierovej hliníkovej vrstvy. Preto projektový tím najprv zostavil tri skúšobné plány pod uhlom odlupovania 90 stupňov s rýchlosťami odlupovania 127 mm/s, 60 mm/s a 10 mm/s. Potom boli na základe výsledkov testov týchto troch plánov pridané dva ďalšie plány: uhol odlupovania 135 stupňov s rýchlosťou 10 mm/s a uhol odlupovania 180 stupňov s rýchlosťou 10 mm/s. Výsledky testu sú uvedené v tabuľke 2.
Tabuľka 2 Záznamy o výsledkoch testu
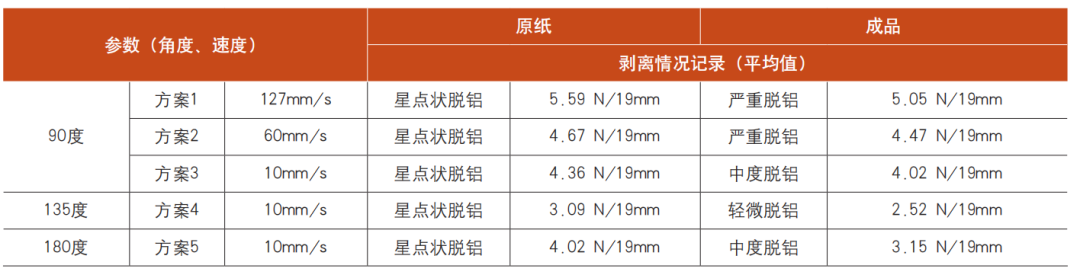
Z vyššie uvedenej tabuľky je možné vidieť, že čím väčšia je rýchlosť odlupovania, tým väčšia je sila odlupovania a dokonca aj minimálna rýchlosť odlupovania 10 mm/s môže testovať vzorky s defektmi delaminácie hliníka; na druhej strane, pokiaľ ide o uhol odlupovania, sila odlupovania pri uhle odlupovania 90 stupňov je relatívne vysoká, pri 135 stupňoch je relatívne nízka a pri 180 stupňoch je relatívne mierna. Obrázok 5 ukazuje výsledky testu odlupovania vzoriek základného papiera a obrázok 6 ukazuje výsledky testu odlupovania vytlačených vzoriek.
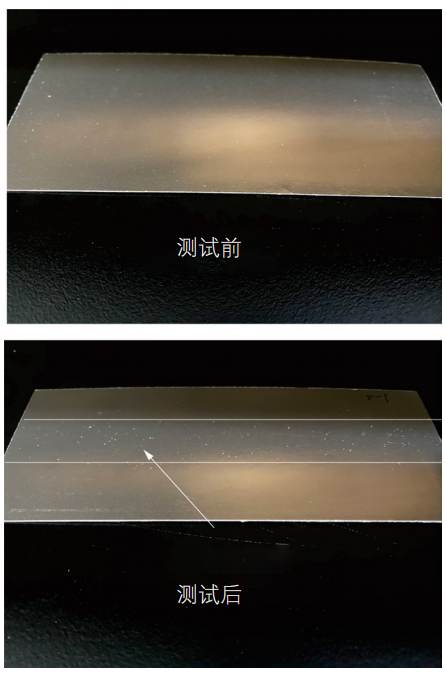
Obrázok 5 Vplyv testu odlupovania na vzorkách základného papiera
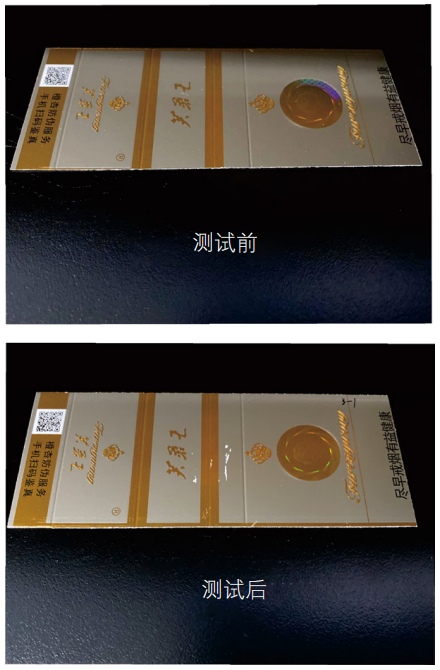
Obrázok 6 Výsledky testu odlupovania vytlačených vzoriek
Na základe vyššie uvedených výsledkov odlupovania sa projektový tím domnieva, že je potrebné zvážiť metódu, ktorá dokáže odhaliť produkty s kvalitatívnymi chybami a zároveň sa vyhnúť nadmernému{0}}nastaveniu parametrov, ktoré by poškodili produkty so správnou priľnavosťou hliníkovej vrstvy a spôsobili „falošné pozitíva“. Nakoniec projektový tím určil uhol odlupovania 180 stupňov a testovaciu rýchlosť 600 mm/s ako hlavnú schému pre štandardnú formuláciu a vykonal overenie vzorky šarže, aby sa zabezpečila stabilita testovacej metódy.
03
Formulácia metódy testovania adhézie hliníkovej vrstvy pre papier
Po opakovanej prevádzke a spresnení testovacej schémy projektovým tímom bol dokončený nasledujúci návrh normy.
(1) Nástroje: Lab Master Peeling Tester, 19 mm špeciálna lepiaca páska (sila odlupovania 2,91–3,33 N/19 mm).
(2) Kroky merania:
a: Vystrihnite vzorku z hárku papiera (alebo vytlačeného produktu), ktorý zodpovedá veľkosti dosky z nehrdzavejúcej ocele 50 mm × 125 mm, aby ste ju mohli použiť ako skúšobnú vzorku.
b: Umiestnite skúšobnú vzorku na povrch dosky z nehrdzavejúcej ocele na vodorovný pracovný stôl.
c: Použite špeciálnu lepiacu pásku na prilepenie do stredu povrchu testovanej vzorky, pričom ponechajte asi 120 mm pásky ako ťažnú časť.
d: Ručne použite valcový gumený valček na päťkrát rolovanie tam a späť, aby ste pásku pevne pritlačili, pričom sa uistite, že medzi páskou a testovanou vzorkou nie je žiadny vzduch.
e: Prehnite jeden koniec pásky asi o 12 mm, aby ste vytvorili preloženú vrstvu a umiestnite tento záhyb do držiaka testera. Druhý koniec pásky prilepte na jeden koniec oceľovej platne.
f: Najprv vložte testovaciu vzorku do otvoru pre upevnenie na testovacej platforme a potom namontujte prípravok na senzor testera.
g: V ovládacom systéme prístroja vyberte schému s uhlom odlupovania 180 stupňov a testovacou rýchlosťou 600 mm/s a spustite test.
Keď bol tento skúšobný štandard zverejnený na intranete, získal aktívne odozvy a pozitívnu spätnú väzbu od niekoľkých výrobcov papiera. S propagáciou a popularizáciou normy plánuje spoločnosť Jinpeng predložiť tento výsledok výskumu normalizačnej organizácii na vývoj priemyselných noriem. V tom čase bude mať prospech viac kolegov z obalového a polygrafického priemyslu, čím sa podporí pokrok na technickej úrovni tohto odvetvia.