


Ako úspešne prejsť hodnotením C9? Indické spoločnosti musia zvládnuť tieto kľúčové body technológie kontroly na mieste!
V súčasnosti mnoho domácich podnikov pre tlač a tlačiarenské časopisy prešlo C9 Hodnotenie Čínskej akadémie tlačiarenskej vedy a techniky. Podľa požiadaviek na hodnotenie C9 musia spoločnosti, ktoré prešli hodnotením, predložiť vzorku hodnotenia stability kvality C9 na konci každého štvrťroka. Vzhľadom na skutočnosť, že či vyhodnotenie stability kvality C9 môže spĺňať normy, zahŕňa platnosť osvedčenia C9 a či sa dá v nasledujúcom roku obnoviť, podniky mu musia pripisovať veľký význam.
Vzhľadom na nedostatok softvéru na hodnotenie tlačenia v mnohých podnikoch je možné riadenie tlače kontrolovať iba a údaje analyzované pomocou merania jednorazového bodu pomocou spektrofotometra. Autor zdieľa technické body kontroly na mieste hodnotenia stability kvality C9 na základe praktických skúseností pri poskytovaní technického usmernenia C9 viacerým podnikom.
Hodnotenie stability kvality C9 je dokončené vyhodnotením informácií týkajúcich sa merania a kontrolného pásu C9, ako je znázornené na obrázku 1. Hodnotenie stability kvality C9 vyžaduje, aby tlačové spoločnosti pridali na meranie a riadenie C9 na tlačené výrobky, ktoré sa môžu umiestniť na uhryznutie alebo pretiahnutie rozloženia.
 Obrázok 1 C9 Meranie a riadiaci pás
C9 Meranie hodnotenia stability kvality a kontrolný pás
Meranie a kontrolný pás C9 pozostáva z viacerých meracích a kontrolných jednotiek vrátane sekcie hodnotenia farebných údajov, loga Star, sekcie hodnotenia malej bodky, sekcie hodnotenia atramentovej uniformity, sekcie hodnotenia prekrytia, sekcie vizuálneho vyhodnotenia sivej rovnováhy, podnikových informácií atď.
01
Sekcia na hodnotenie farebných údajov
Ako je znázornené na obrázku 2, sekcia hodnotenia farebných údajov je najdôležitejšou časťou meracieho a kontrolného pásu pozostávajúce z troch častí. Výsledky hodnotenia sú merané a rozdelené softvérom PressSign a najnižšie skóre sa považuje za skóre stability kvality. Skóre pod 80 bodmi sa považuje za nekvalifikované.

Obrázok 2 segment vyhodnotenia farebných údajov
02
Logo Star, Sekcia vizuálneho hodnotenia vizuálneho hodnotenia s malou sieťou a vizuálnym vyváženým vyvážením
Meranie a regulačný pás C9 umiestňuje meracie a kontrolné bloky, ako je pretlačenie, označenie hviezd, regulácia obnovu malých bodov a vizuálne vyhodnotenie rovnováhy šedej v jednej meraní a kontrolnej časti, ako je znázornené na obrázku 3.
 Obrázok 3 Sekcia merania a riadenia
Hviezdne markery sa používajú na vizuálne určenie prítomnosti deformácie bodov a duchov. Časť riadenia obnovy malých vetiev závisí hlavne od toho, či je možné normálne obnoviť 2% a 98% vetiev. V dôsledku zahrnutia vyhodnotenia šedej vyváženosti v sekcii hodnotenia farieb má v tejto časti vizuálneho hodnotenia vizuálne vyhodnotenie šedej rovnováhy malý účinok v tejto časti merania a riadenia.
03
Sekcia hodnotenia atramentovej farebnej uniformity
Pri hodnotení stability kvality C9 sa vyžaduje, aby maximálna axiálna odchýlka hustoty tuhej látky každej farby atramentu mala byť menšia ako 0,1. Preto sú v hodnotení stability kvality stále nastavené dve štvorfarebné hodnotiace sekcie tuhých blokov. Pridaním blokov solídnych farieb z 3 segmentov vyhodnotenia 3 farebných údajov má každá primárna farba 5 oblastí v axiálnom smere pre hodnotenie uniformity axiálnej atramentu.
Okrem vyššie uvedenej sekcie merania a riadenia pre vyhodnotenie kvality tlače, meranie a kontrolný pás obsahuje aj QR kód obsahujúci informácie, ako je názov spoločnosti a čas.
analýza údajov
Analýza a úsudok hviezdnych markerov, obnovenie malých bodov, uniformita hustoty a ďalšie segmenty merania a kontrola v meraní a kontrolných prúžoch C9 sú relatívne jednoduché. Tento článok ich nebude opakovať, ale zameria sa na metódy údajov a kontroly segmentu hodnotenia farebných údajov.
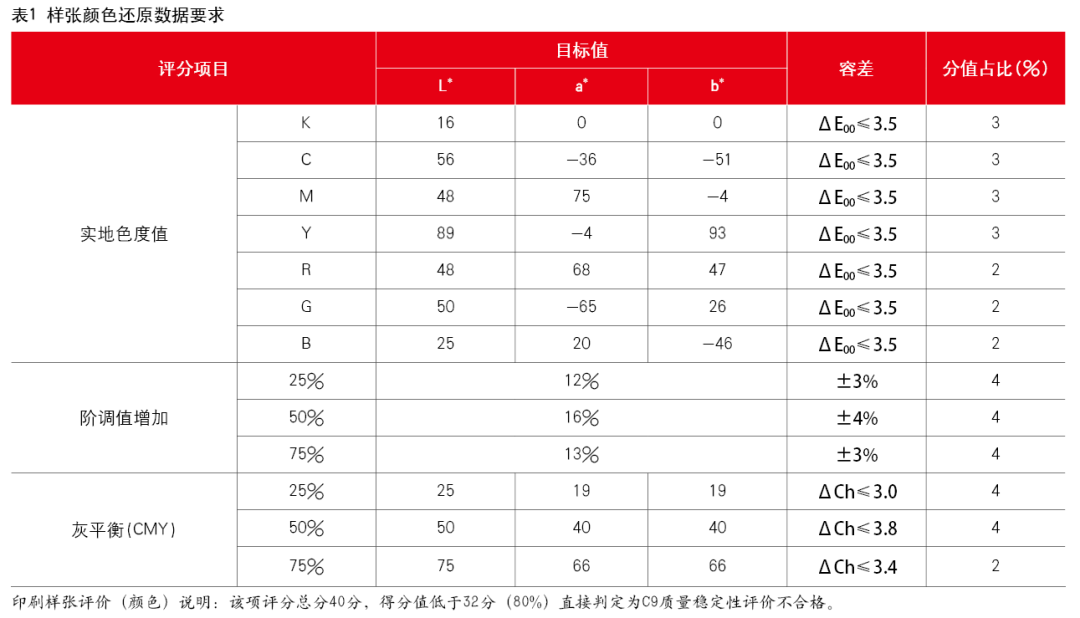
Pri hodnotení stability kvality C9 boli navrhnuté požiadavky na údaje o reprodukcii farieb vo vzorke, ako je uvedené v tabuľke 1. Sekcia vyhodnotenia farebných údajov pozostáva z troch častí, konkrétne z cieľových hodnôt chromaticity a požiadaviek na rozdiely v farbe pre siedmich pohotových farieb, cieľa a tolerancie pre prírastok tónov a šedej vyváženosti.
01Skutočná hodnota chromaticity
Skutočná hodnota chromaticity primárneho farebného atramentu súvisí nielen s receptúrou atramentového pigmentu, ale tiež ovplyvnenou farbou papiera a hrúbkou vrstvy atramentu (skutočná hustota). Hodnoty chromaticity sekundárnych farieb R, G a B sú ďalej ovplyvňované nadmerným prúdením atramentu. Hodnota chromaticity atramentu na zemi sa bude líšiť v závislosti od kombinácie tlačových materiálov. Preto by sa skutočná hodnota chromaticity atramentu na zemi mala posudzovať skutočným meraním počas tlače stroja, aby sa určilo, či spĺňa štandard.
Okrem toho použitie údajov o chromaticite na stanovenie objemu atramentu v riadení tlače nie je dostatočne intuitívne. Hustota sa stále bežne používa na kontrolu výroby, ale je potrebné najprv testovať a kalibrovať optimálnu hustotu tuhej látky pre výrobný papier a atramentovú kombináciu. Pri testovaní optimálnej hustoty tuhej látky v podmienkach výrobných podmienok sa môžu C, M, Y, K tuhé a sekundárne farebné bloky (R, G, B) vytlačiť s rôznymi množstvami atramentu. Meria sa hodnoty laboratória C, M, Y, K pri rôznych hustotách a vypočíta sa farebný rozdiel medzi nimi a štandardná hodnota. Hustota pevnej látky zodpovedajúce minimálnemu farebnému rozdielu je optimálna hustota tuhej látky pre túto farbu.
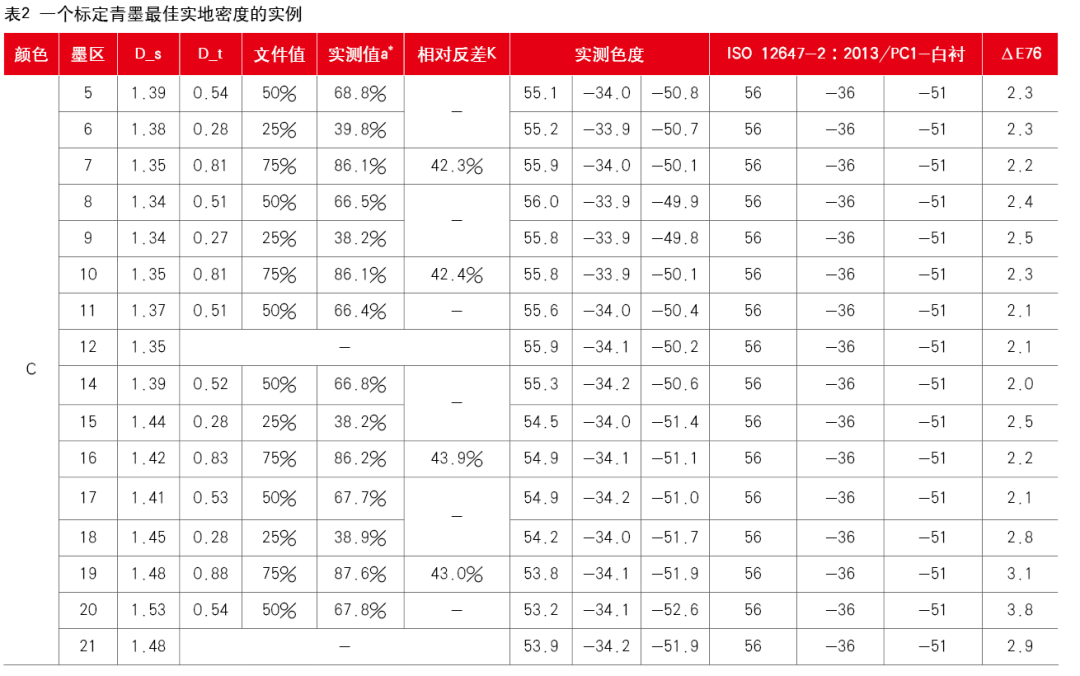
Tabuľka 2 ukazuje príklad kalibrácie optimálnej hustoty tuhej látky zeleného atramentu. Údaje ukazujú, že rozdiel farebného je najmenší, keď je hustota tuhej látky zeleného atramentu 1,39 a rozdiel sa zvyšuje, keď je hustota vyššia alebo nižšia. Preto je optimálna hustota tuhej látky zeleného atramentu pre kombináciu papiera a atramentu v tomto príklade 1,39. Ak atrament nedokáže splniť požiadavky na rozdiely farby C9 hodnotenia stability kvality pre pevnú farbu bez ohľadu na hustotu, atrament sa môže nahradiť a znova otestovať.
Po kalibrácii optimálnej hustoty poľa pre každú farbu je potrebné pridať atrament iba podľa veľkosti hustoty vo výrobe, ktorá bude intuitívna a jednoduchá.
02
Hodnota zvýšenia gradientu (miera zvýšenia DOT)
Prírastková hodnota gradientu sa zvyčajne označuje ako miera rastu bodov. Medzi faktory, ktoré ovplyvňujú rýchlosť zväčšenia bodov v tradičnej tlači ofsetu, patrí tlačové prostredie, stav zariadenia, atrament, tlmiaci roztok, tlačový tlak, gumová prikrývka, podložka, hrúbka atramentovej vrstvy atď., Ktoré je ťažké presne ovládať. Preto budú existovať rozdiely v miere zväčšenia bodov medzi rôznymi strojmi a medzi rôznymi farebnými skupinami toho istého stroja.
Čím hrubšia je vrstva atramentu, tým väčšia je rýchlosť zväčšenia bodov a naopak. Pri výrobe tlače sa hrúbka vrstvy atramentu všeobecne mení úpravou napájania atramentu, čím ovplyvňuje hĺbku tónu. Rozsah variácie objemu atramentu je však obmedzený. Keď objem atramentu dosiahne hranicu tolerancie, miera zväčšenia bodov stále nemôže splniť požiadavky. V tejto chvíli je potrebné upraviť krivku publikovania CTP, aby sa upravila miera zväčšenia bodov. To je dôvod, prečo sa krivky kompenzácie tlače bežne používajú pri softvéri na publikovanie procesu.
Hodnotenie stability kvality C9 určuje rozsah cieľa a tolerancie pre rýchlosť rozširovania siete a je ľahké určiť, či spĺňa požiadavky jednoduchým meraním.
03
Šedá rovnováha rozdiel
Rozdiel v chromaticite Grey Balance je zložitý bod na reguláciu obnovy farebných údajov z dvoch dôvodov: Po prvé, Grey Balance je výsledkom kombinovaného účinku hodnoty tuhej chromaticity atramentu a rýchlosti zväčšenia bodov. Pod kontrolou je potrebné vyvážiť dosiahnutie hodnoty tuhej chromaticity a tón a zvyšujú hodnotu osobitne a zároveň koordinuje vzťah medzi hodnotou pevnej chromaticity a zvýšenou hodnotou tónu. Metóda riadenia je zložitejšia; Druhým je zvládnutie metódy určenia smeru nastavenia hustoty poľa a tónu zvýšiť hodnotu prostredníctvom laboratórnej chromatickej odchýlky. Ak nie ste oboznámení s významom laboratória, výrazne zvýši náročnosť úsudku a spracovania.
04
Význam laboratória
Hodnota L * predstavuje jas farby a vzorec na výpočet rozdielu chromaticity nezahŕňa hodnotu L *, takže sa dá ignorovať; Existujú pozitívne a záporné hodnoty pre A * a B *. Ak je * pozitívny, predstavuje červenú; Ak je * negatívny, predstavuje zelenú; Ak je B * pozitívny, predstavuje žltú; A keď je b * negatívny, predstavuje modro fialovú. Absolútne hodnoty A * a B * možno chápať ako saturáciu farby, ktorú predstavujú. Čím väčšia je absolútna hodnota, tým viac nasýtená je farba. Ak sú hodnoty * a b * 0, je znázornená ako šedá. Odtieň červenej, zelenej, žltej a modrej, reprezentovanej hodnotami A * a B * je možné vidieť na obrázku 4. Z obrázku 4 je zrejmé, že+A * je mierne žltkastá purpurová farba, - a * je mierne zelenka zelená,+b * je jasne žltá farba a - B * je modrá farba s väčšími odtieňmi azúrov a menších odtieňov Pursera.
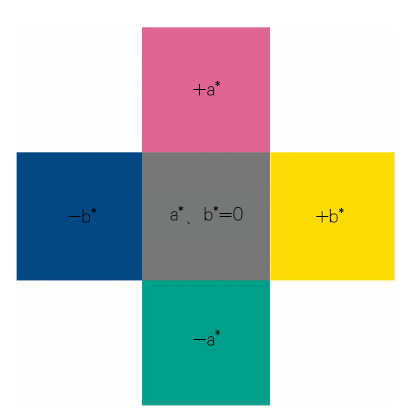
Obrázok 4 situácia odtieňa
05
Definícia rozdielu chromaticity
Za predpokladu, že namerané farebné bloky sivej vyváženia sú A * 1 a B * 1, a cieľové hodnoty sivej rovnováhy sú A * 2 a B *2, rozdiel chromaticity je Δ ch.
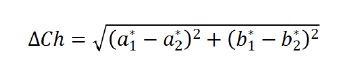
Cieľové hodnoty sivej rovnováhy a * 1 a b * 1 pre súčasné hodnotenie stability kvality C9 sú uvedené v tabuľke 3.
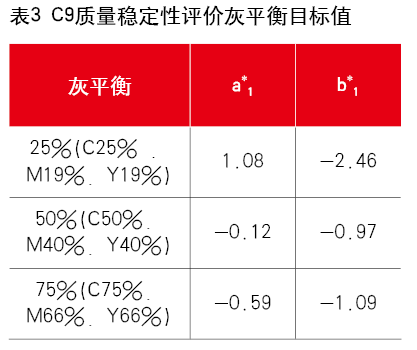
C9 Stabilita kvality vzorka Tlač tlače Metóda riadenia tlače
Pri tlači vzoriek stability kvality C9, skutočná hodnota chromaticity, zvýšenie hodnoty tónu a rozdiely v chromaticite Grey Balance musia spĺňať všetky normy. Medzi nimi je skutočná hodnota farieb priamo súvisí s objemom atramentu a dá sa regulovať podľa optimálnej skutočnej hustoty a jeho rozsahu tolerancie. Po inštalácii tlačovej dosky je možné objem atramentu mierne upraviť, aby sa miera zväčšenia bodky upravila v obmedzenom rozsahu. Vyváženie šedej súvisí so skutočnou chromatickosťou a zvýšením miery sieťových bodov a je potrebné koordinovať vzťah medzi nimi. Preto by kontrola na mieste mala začať jednoduchými premennými. Poradie je najskôr zistiť hustotu, potom upraviť mieru zisku bodov a nakoniec upravte sivú rovnováhu.
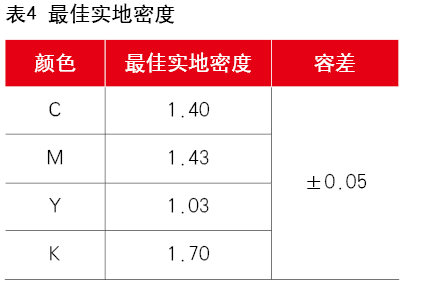
Stále budeme ilustrovať príkladom kontroly na mieste. Podmienky tlače: Heidelberg CX920, 175 LINE ŽIADNE OKLÁDAJTE TLAČKA, SUN 157G/M2 Copperplate Paper, Toyo TJS atrament, ako je uvedené v tabuľke 4 pre optimálnu hustotu pevnej látky.
01Nájdite hustotu plochej pôdy
Na meraní stability kvality a riadiaceho pásu je 5 farebných blokov C, M, Y a K umiestnené v rôznych oblastiach osi valca. Ak chcete vyrovnať skutočnú hustotu, jednoducho upravte otvor atramentu v rozsahu ± 0,05 optimálnej hustoty. Je potrebné poznamenať, že asi 150 listov papiera je potrebné nakŕmené z násypky atramentu na stabilnú prezentáciu tlače. Aby sa vytvorila relatívne stabilná atramentová rovnováha, odporúča sa upraviť objem atramentu a spustiť stroj tak, aby kŕmil najmenej 250 listov papiera.
02
Upravte rýchlosť zvýšenia rôznych farieb
Po dosiahnutí hustoty každej farby dosiahne optimálny rozsah hustoty ± 0,05, skontrolujte mieru zväčšenia bodov 25%, 50%a 75%pre každú farbu. Vzhľadom na ťažkosti s presným riadením rýchlosti rozširovania vetvy môže existovať problém expanzie vetvy presahujúceho rozsah tolerancie. V tomto prípade je potrebné identifikovať problém a nastaviť metódu úpravy. Dva scenáre, ako je uvedené v tabuľke 5:
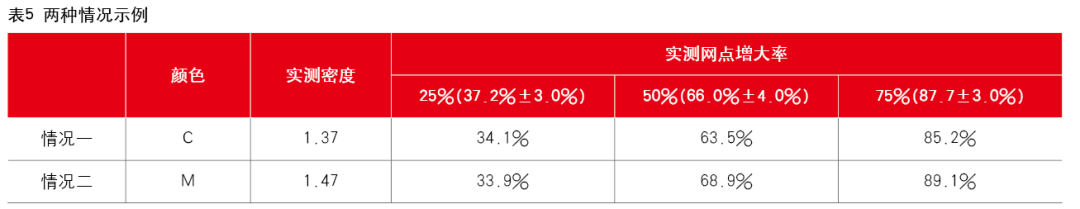
Atrament C v situácii 1 má rýchlosť zvýšenia bodov o 25% nižšiu ako nižšia odchýlka a jej skutočná hustota je relatívne malá v porovnaní s optimálnou hustotou. K dispozícii je tiež významný priestor na úpravu v relatívnej hornej odchýlke 50% a 75% bodových hodnôt. Keď sa dodávka atramentu zvyšuje, zvyšuje sa aj miera zväčšenia bodov. Preto v tomto prípade môžeme pred tlakom primerane zvýšiť dodávku atramentu C. Týmto spôsobom môže miera zväčšenia 25% bodov spĺňať štandard a skutočná hodnota farieb C, ako aj miera zväčšenia bodov 50% a 75%, nepresiahnu štandard.
Atrament m v situácii 2, aj keď má tiež o 25% bodový nárast miery nižšiu ako je nižšia odchýlka, a stále existuje priestor na úpravu medzi 50% a 75% rýchlosťou zvýšenia bodov a hornou odchýlkou, jej skutočná hustota je blízko hornej hranice optimálnej hustoty. Ak sa zvýši dodávka atramentu M, hoci 25% bodov môže spĺňať štandard, skutočná hustota prekročí limit. Ak vznikne takýto rozpor, je potrebné upraviť krivku kompenzácie publikovania a tlače verzie M, čím sa zvýši hodnota 25% publikovania o 4% až 5%.
03
Upraviť údaje o sivej vyvážení
Keď skutočná hustota a nastavenie krokov zvyšujú hodnoty merania stability kvality a riadiaci pásik, potom skontrolujte, či sivá rovnováha spĺňa normy. Vyváženie šedej je výsledkom kombinovaného účinku hustoty tuhých farieb a rýchlosti zväčšenia bodov. Ak hustota tuhej látky a rýchlosť zväčšenia bodov spĺňajú štandard, ale určitý rozdiel vo farbe sivej vyváženosti presahuje štandard, problém sa dá vyriešiť iba úpravou dodávky atramentu alebo rýchlosti zväčšenia bodov v zodpovedajúcej oblasti. Ako príklad budeme používať súbor údajov na analýzu a vývoj riešení, ako je uvedené v tabuľke 6.
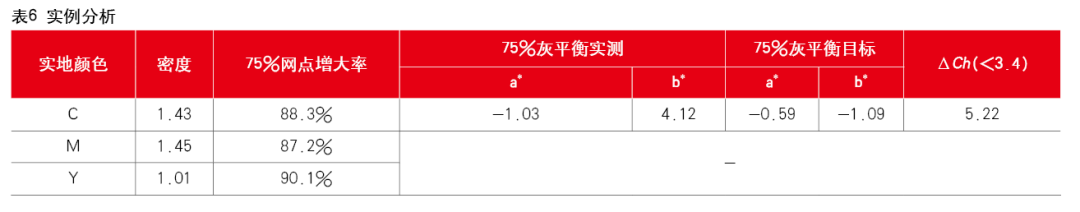
Údaje v tabuľke 6 ukazujú, že hustota na mieste a miera expanzie 75% sú v rozsahu tolerancie, ale 75% rozdielu chromaticity šedej rovnováhy presahuje požiadavky.
∆ a *=a * skutočné meranie - a * cieľ =-0.44
75% šedá až zelená, pravdepodobne kvôli väčšiemu dôrazu na zelenú alebo žltú alebo menší dôraz na purpurovú.
∆ b *=a * skutočné meranie - a * cieľ =5.21
75% šedá až žltá, čo naznačuje, že žltá farba je príliš veľká alebo zelená farba je príliš malá.
Na základe vyššie uvedenej analýzy sa pozrime na hustotu poľa a rýchlosť zvýšenia bodu. Hustota purpurového poľa je 1,45, ktorá má priestor na nastavenie v porovnaní s hornou hranicou 1,48. Zvýšenie bodky purpurovej o 87,2% má tiež priestor na úpravu v porovnaní s hornou hranicou 90,7%. Preto sa môže primerane zvýšiť množstvo atramentu M v tejto oblasti; Existuje priestor na nastavenie medzi žltou hustotou tuhej látky 1,01 a dolnou hranicou 0,98. Miera zvýšenia bodov žltej mriežky je blízko hornej hranice a je tu veľký úpravový priestor smerom nadol. Preto je možné primerane znížiť objem atramentu y. Po pridaní M a odpočítaní Y pre skúšobnú tlač sú údaje uvedené v tabuľke 7.
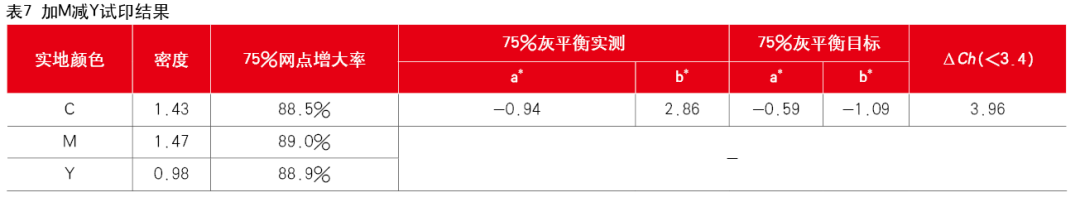
Po prvom nastavení tlače sa vylepšila podmienka zažltnutia vyváženia šedej, ale stále nespĺňala štandard. V tomto okamihu sa vyskytol ďalší problém. Žltá bola blízko k dolnej hranici optimálnej hustoty a purpurová bola blízko hornej hranice optimálnej hustoty. V tomto bode už nebolo možné zlepšiť rovnováhu šedej znížením Y a pridaním M. Objem atramentu sa nedal upraviť a problém so žltnutím šedej vyváženia sa mohol ďalej znížiť znížením miery zväčšenia bodov pri publikovanej krivke kompenzácie tlačenia. Preto bola žltá krivka publikovania upravená tak, aby znížila počet predajní o 2% na 75% na opätovné vydanie a tlač, ako je uvedené v tabuľke 8.
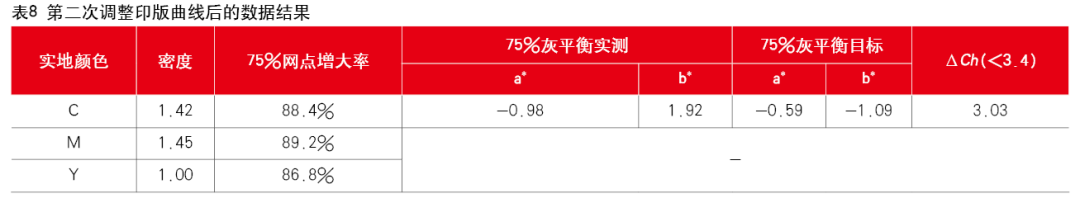
Po druhom nastavení krivky tlačovej doštičky bola publikovaná tlač, ktorá ďalej zlepšila problém so žltnutím vyváženia šedej a dosiahla požadované výsledky.
Tento príklad používa na ilustráciu metódy riadenia 75% kontrolu šedej vyváženosti. V skutočnosti, pri zmene objemu atramentu ovplyvní aj údaje o zväčšení bodov a dáta sivej rovnováhy na 25% a 50%. Preto je stále potrebné komplexne zvážiť vplyv týchto dvoch zmien. Našťastie je rovnováha popola na 25% a 75% relatívne stabilná a ľahko sa dá prejsť. Okrem toho, keď je rýchlosť zvýšenia Tri farebnej bodky relatívne blízko (expanzia stredného rozsahu<2%), the gray balance is often easier to improve through ink volume adjustment.
Vyššie uvedené sú naše praktické skúsenosti s hodnotením stability kvality C9 v nádeji, že budú nápomocné pre rovesníkov.