


Ako vyriešiť vzduchové bubliny v perfektne{0}}viazaných produktoch? Komplexné zhrnutie skúseností skúseného odborníka na dokonalé viazanie!
S neustálym vývojom technológie tlače má bezdrôtová väzba významné postavenie v učebniciach, vzdelávacích pomôckach a knižnej väzbe vďaka vysokej efektivite väzby a nízkej cene. Problém dutých chrbtov v produktoch s knižnou väzbou- však už dlho trápi rôzne tlačové spoločnosti. Tento problém nielenže znižuje odolnosť a životnosť knihy, ale tiež vážne ovplyvňuje kvalitu jej vzhľadu, čo vedie k sťažnostiam zákazníkov a vráteniu, čo spoločnosti spôsobuje ekonomické straty.
S dlhoročnými skúsenosťami s prevádzkou liniek spájania sponiek neustále študujem a dôkladne analyzujem celý proces viazania sponiek. Budem skúmať príčiny kavitácie z viacerých hľadísk vrátane zariadení, procesov, materiálov a operácií v kombinácii so skutočnými výrobnými prípadmi a navrhnem návrhy na optimalizáciu procesu zošívania. Cieľom je poskytnúť praktické riešenia pre polygrafický priemysel a zlepšiť celkovú kvalitu základných produktov.
Formy kavitácie v lepiacich výrobkoch
Prázdne miesta vo väzbových produktoch sa javia najmä ako očividné plásty-ako malé dierky alebo bubliny na hornom a spodnom konci knihy a silné stlačenie spôsobuje hrboľatý pocit na chrbte. Konkrétne prejavy sú nasledovné:
01/ Nerovnomerné rozloženie tavného lepidla
Ako je znázornené na obrázku 1, vo vytvrdnutej vrstve lepidla sú viditeľné bubliny-vytvorené dutiny alebo v niektorých oblastiach nie sú vôbec žiadne prázdne miesta pokryté tavným lepidlom. Bublinky spôsobujú nedostatočnú lepiacu plochu v tejto oblasti, zatiaľ čo duté plochy úplne strácajú pevnosť spojenia. Po rozrezaní knihy od stredu chrbta môžete vidieť, že časti chrbta buď nie sú pokryté tavným lepidlom, alebo sú neisté a majú prázdne miesta.
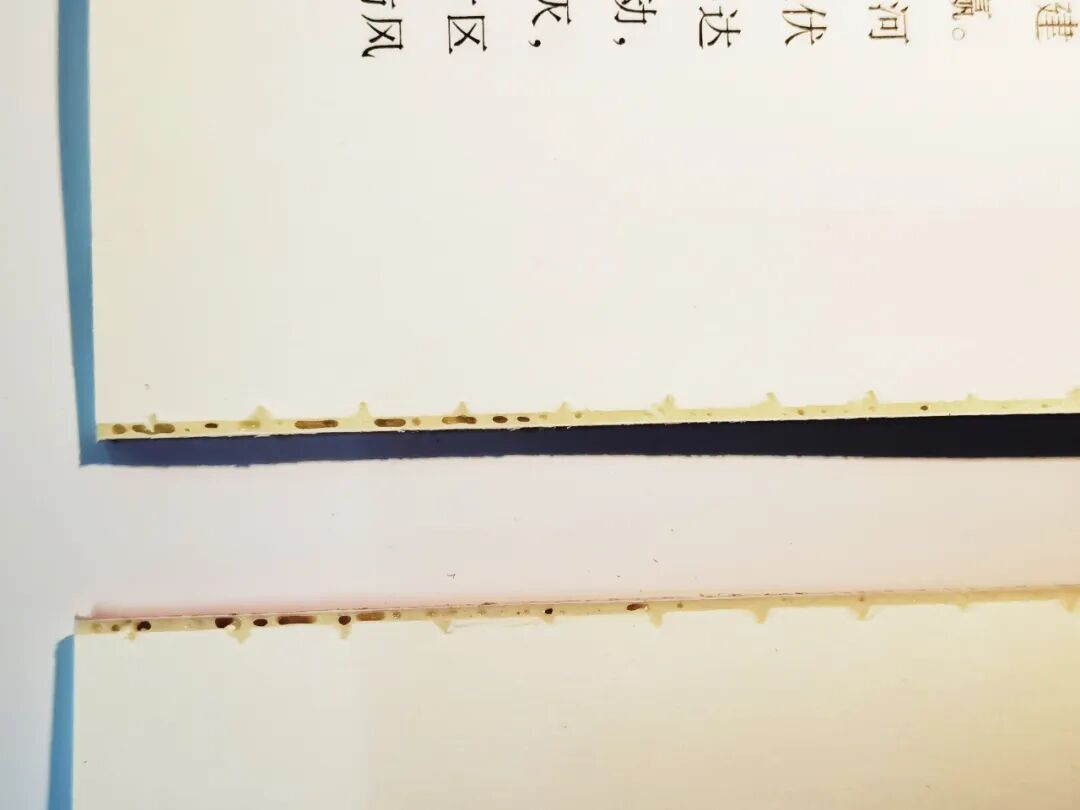 Obrázok 1: Lepidlo v niektorých oblastiach chrbta knihy je tenké, s dutinami.
02/ Nejednotná hrúbka vrstvy lepidla
Tento problém spôsobuje, že povrch chrbta knihy je nerovný (zvlnitý), špecificky sa prejavuje ako nepravidelné vydutia, hrbolčeky alebo priehlbiny na vytvrdnutom chrbte knihy namiesto hladkého a rovnomerného povrchu (ako je znázornené na obrázku 2). Môžu byť tiež viditeľné rozdiely v hrúbke vrstvy lepidla na hornom a spodnom okraji (ako je znázornené na obrázku 3).
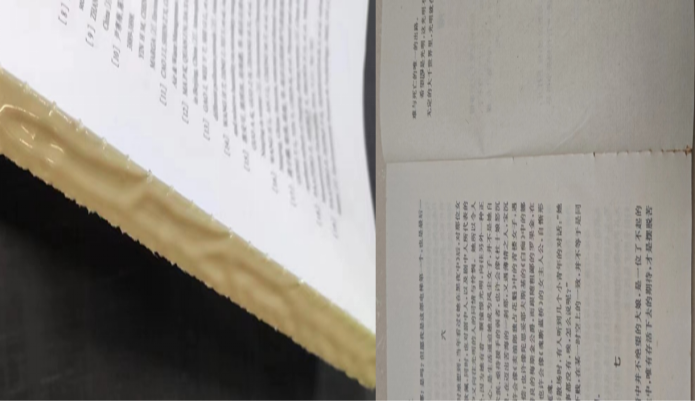
Obrázok 2 Nerovný povrch chrbta knihy
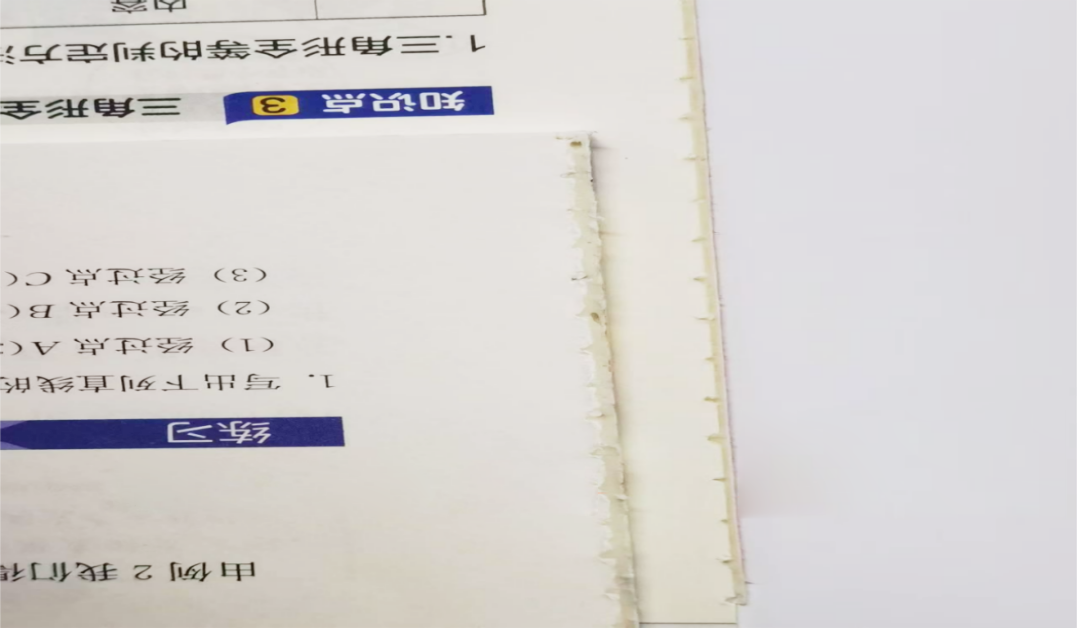 Obrázok 3: Existuje významný rozdiel v hrúbke vrstvy lepidla na hlave a chvoste.
Vplyv vzduchových bublín na kvalitu lepených výrobkov
01/ Ovplyvnenie vzhľadu produktu
Po prvé, spôsobuje to, že chrbát knihy je celkovo nerovný alebo lokálne prepadnutý, čo ovplyvňuje plochosť chrbtice a celkovú estetiku. Po druhé, vzduchové bubliny na hlave a chvoste ovplyvňujú čitateľský zážitok zákazníkov alebo čitateľov.
02/ Silné vzduchové bubliny ovplyvňujú pevnosť
Silné vzduchové bubliny vytvárajú duté oblasti lepidla, vďaka čomu sa strany ľahko oddeľujú, znižujú pevnosť, zlyhávajú pri skúškach ťahom a vo vážnych prípadoch spôsobujú zlomenie chrbta knihy, uvoľnené strany a iné vážne problémy s kvalitou.
03/ Vedenie k vráteniu tovaru a reklamácii zákazníkov
Vzduchové bubliny väčšie ako 1 mm na hlave a chvoste môžu viesť k vráteniu alebo sťažnostiam zákazníkov a dokonca aj k sankciám, ktoré ovplyvňujú povesť spoločnosti. V prípadoch obzvlášť silných vzduchových bublín môžu byť výrobky pri náhodných kontrolách kvality hodnotené ako nekvalifikované, čo môže vážne poškodiť dôveryhodnosť spoločnosti.
Analýza príčin vzduchových bublín v lepených výrobkoch
01/ Nesprávne nastavenie mechanizmu nanášania lepidla
(1) Nesprávna regulácia teploty lepidla: Príliš vysoká alebo príliš nízka teplota lepidla priamo ovplyvňuje tekutosť a priľnavosť tavného lepidla, čo vedie k nerovnomernej aplikácii a ovplyvňuje kvalitu lepidla na knižný blok. Rozdiely v počte vytlačených hárkov ovplyvňujú aj dobu chladenia a tuhnutia tavného lepidla, preto je potrebné prispôsobiť teplotu lepidla podľa sezónnych a teplotných zmien prostredia.
(2) Nevhodná výšková poloha lepiaceho valčeka: Ak je lepiaci valček príliš vysoký alebo príliš nízky, tavné lepidlo je rozložené nerovnomerne, čo má za následok duté lepidlo a ovplyvňuje pevnosť spojenia knihy.
(3) Nevhodná hrúbka a viskozita tavného lepidla: Hrúbka vrstvy lepidla by mala byť upravená podľa hrúbky knihy, zvyčajne v rozsahu 1,0 ± 0,2 mm (upravená podľa potreby na základe hrúbky knižného bloku, ako je znázornené na obrázku 4, kde je vrstva lepidla príliš tenká). Nesprávna viskozita tavného lepidla tiež ovplyvňuje rovnomernosť aplikácie lepidla a pevnosť spojenia.
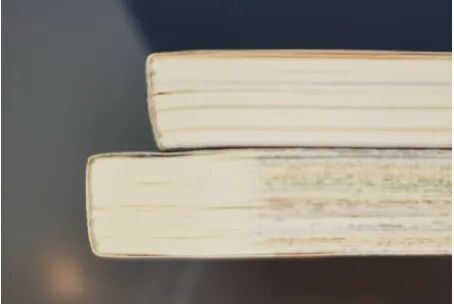
Obrázok 4 Vrstva lepidla je príliš tenká
(4) Ak nie je lepiaci valček správne umiestnený, spôsobí to, že oblasti na chrbte knihy nebudú mať žiadne lepidlo (ako je znázornené na obrázku 5).
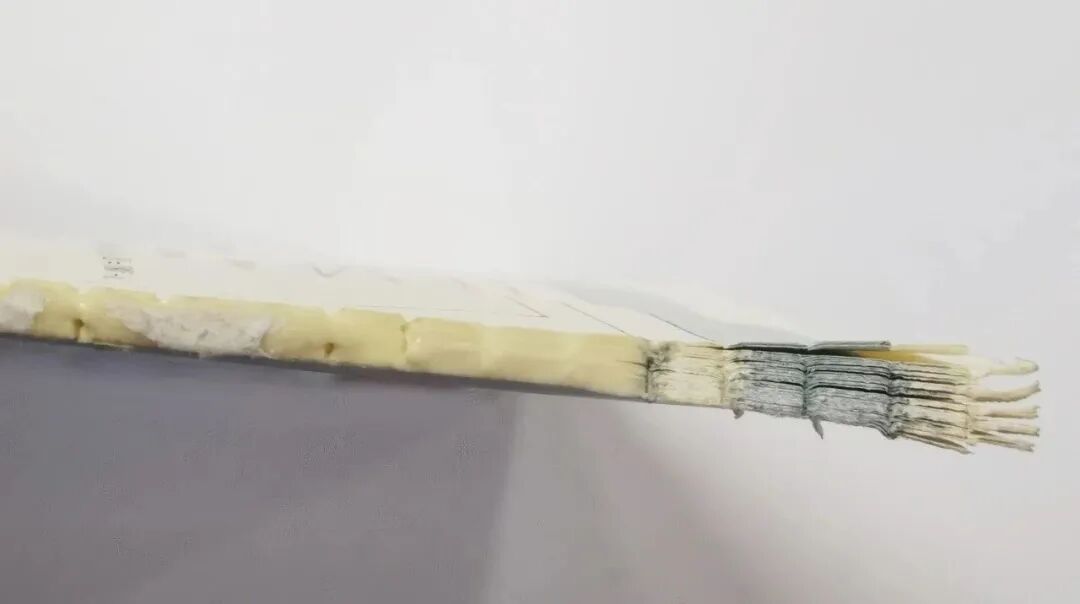 Obrázok 5 Poloha, kde je lepidlo nanesené na valček, je nepresné a na nohe nie je žiadne lepidlo
02/ Nesprávne nastavenie zadného frézovacieho noža
(1) Rezná hrana zadného frézovacieho noža je silne opotrebovaná. Ak povrch chrbta knihy po frézovaní nie je správne vyfrézovaný, nerovný alebo má vyfrézované úlomky, ovplyvní to kvalitu nanesenia lepidla (ako je znázornené na obrázku 6).
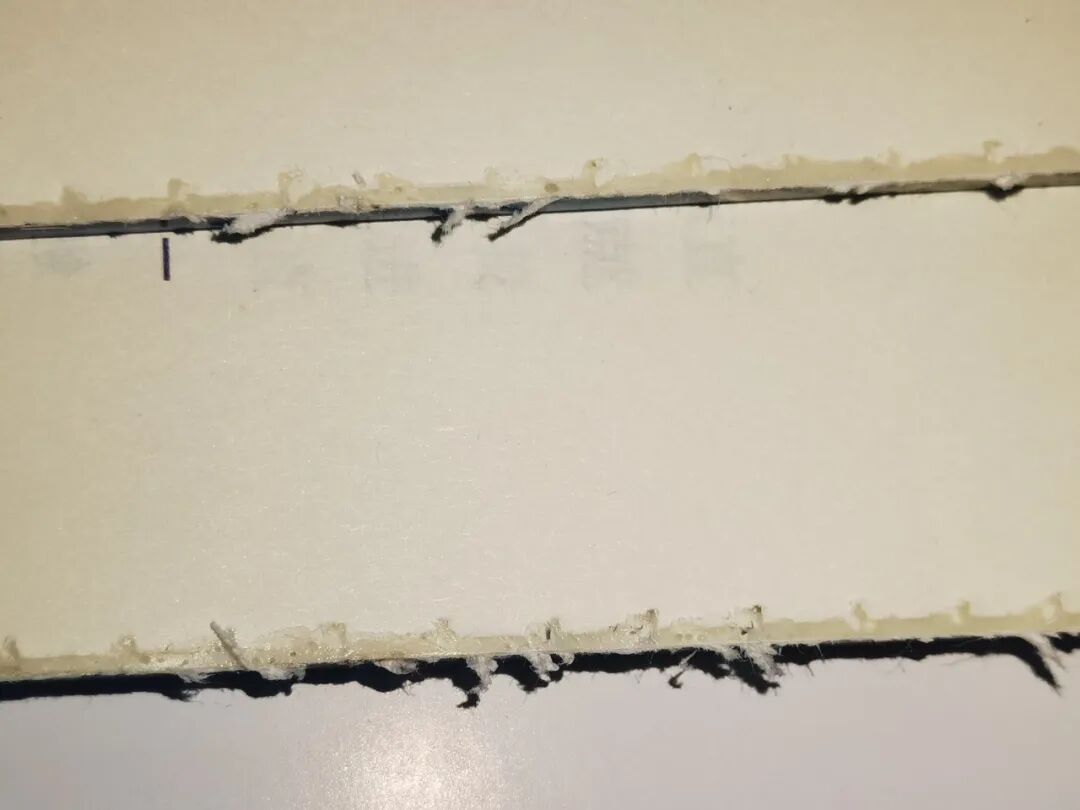 Obrázok 6: Povrch chrbta knihy nie je úplne vyfrézovaný
(2) Ak je medzera medzi zadnou frézou a prítlačnou doskou príliš veľká, môže to spôsobiť nadvihnutie okraja knižného jadra, čo môže mať za následok nerovnomernú podložku frézovania.
(3) Nesprávne nastavenie vertikálnej vzdialenosti od horizontálnej roviny zadnej frézy k okraju klipu: Ak je vzdialenosť príliš veľká a exponovaná časť sponky nemá dostatočné napätie, spôsobí to uvoľnenie medzi papiermi, čím sa zvýši hĺbka prieniku tavného lepidla a zväčší sa hrúbka chrbta, čo bude mať za následok väčšiu hrúbku ako je výrez, čo vedie k problémom, ako sú bubliny, pruhy, ktoré tiež komplikujú hotové a oblúkové výrobky. Ak je vzdialenosť príliš malá, ovplyvní to hĺbku prieniku tavného lepidla a pevnosť spojenia.
03/ Neadekvátne nastavenie mechanizmu formovania podpery
(1) Nesprávna výška alebo vyváženie mechanizmu na formovanie podpery: Ak sa na chrbte knihy objavia všetky bubliny, je potrebné upraviť výšku mechanizmu na formovanie podpery; Ak sa v hornej alebo spodnej časti zeme objavia bubliny, pomocou vodováhy upravte vyváženie podpery.
(2) Čas zovretia knihy podporného a príklepového mechanizmu sa nezhoduje: "Najskôr zatlačte, potom zovretiete neskôr," "Zdvihnite súčasne." Ak sa načasovanie nezhoduje, môžu sa objaviť aj bubliny. V takýchto prípadoch je potrebné upraviť čas pôsobenia podperného a príklepového mechanizmu na knihu.
04/ Nesprávny výber a skladanie papiera
(1) Ľahký papier: Ľahký papier je mäkší ako bežný ofsetový papier. Ak nie sú strany úplne sploštené, môžu sa vytvoriť vzduchové vrecká, ktoré môžu ľahko spôsobiť vydutie zadnej strany knihy.
(2) Výrazný rozdiel v množstve obálky a papiera na telo: Papier na obálke by mal mať viac ako 200 g/m2, ale papier na telo by mal byť pod 65 g/m2, čo spôsobí, že obálka sa po vytvarovaní ťahá po texte a zadná strana sa stane dutou.
(3) Nesprávne skladanie a stohovanie: Nesprávne skladanie alebo stohovanie strán môže spôsobiť záhyby alebo nerovné povrchy (najmä skrútené chrbty), čo spôsobí, že tavné lepidlo nepriľne rovnomerne, čo vedie k vyhĺbeniu chrbta.
05/ Nesprávne nastavenie štrbiny
(1) Ak rozstup a hĺbka štrbín nespĺňajú štandardné požiadavky, lepidlo na zadnej strane knihy nemusí byť správne vyplnené, čo môže mať za následok duté miesta.
(2) Silné opotrebovanie drážkovacieho noža, nerovnomerná hĺbka drážok na zadnej strane knihy a tavné lepidlo sa ťažko napĺňa, čo ovplyvňuje kvalitu nanášania lepidla (ako je znázornené na obrázku 7).
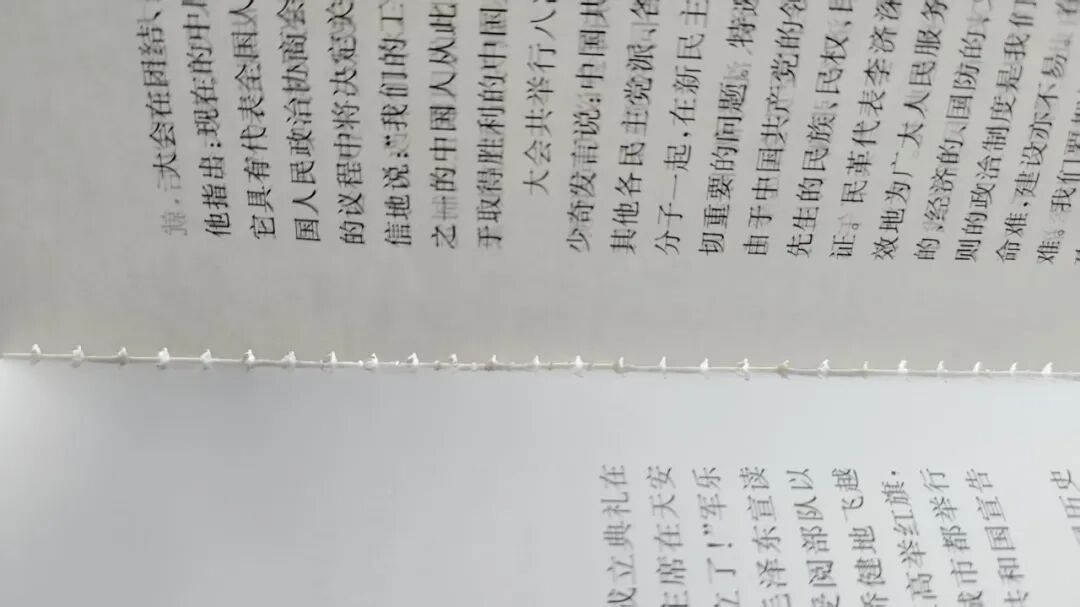 Obrázok 7: Drážkovacie čepele sú silne opotrebované, s nerovnomernou hĺbkou štrbín na zadnej strane knihy
(3) Ak je uhol medzi štrbinovým nožom a zadnou stranou knihy nesprávny, útržky papiera a papierové vlákna môžu po štrbine zablokovať otvor štrbiny, čím zabránia tavnému lepidlu preniknúť štrbinou, čo má za následok nedostatočné a nerovnomerné lepidlo na zadnej strane a vytváranie bublín na chrbte.
06/ Nedôsledné nastavenie upínacej sily pre knižné spony
Keď je upínacia sila každej svorky na viazacom stroji nekonzistentná, môže byť knižné jadro vo vnútri svorky s príliš nízkym tlakom ťahané frézovacou doskou cez podložnú stanicu frézovania, čo spôsobí nerovnomerné spätné frézovanie (naklonenie). Po prechode cez štrbiny sa hĺbka predných a zadných štrbín knižného jadra a chrbta stáva nerovnomernou, čo vedie k nerovnomernej podpore a podpornej sile, čo vedie k dutým chrbtom.
07/ Nesprávne použitie tavného lepidla
(1) Nevybratie správneho modelu tavného lepidla na základe typu papiera: Mali by sa použiť rôzne typy papiera, ako napríklad natieraný papier, ktorý by mal byť vhodný typ. Nemiešajte rôzne modely tavného lepidla (pri výmene lepidla je potrebné nádobu s lepidlom dôkladne vyčistiť), inak bude lepidlo na zadnej strane knihy nerovnomerné a spôsobí vznik bublín.
(2) Rýchlosť stroja sa nezhoduje s tavným lepidlom: čas vytvrdnutia pre vysokorýchlostné lepidlo je 3~5 sekúnd, čas otvorenia je 5~7 sekúnd; Nízkorýchlostné lepidlo vytvrdzuje 8 – 13 sekúnd a otvára sa 9 – 15 sekúnd. Nesprávny výber tavného lepidla, ako aj príliš rýchle alebo príliš pomalé časy vytvrdzovania a otvárania môžu tiež ovplyvniť kvalitu nanášania lepidla a spôsobiť bubliny.
(3) Nestabilná kvalita tavného lepidla: Niektoré tavné lepidlá majú nízku kvalitu a obsahujú veľa nečistôt, ktoré môžu spôsobiť prichytenie nečistôt na vyhrievaciu tyč nádoby s lepidlom alebo upchatie gumovej rúrky alebo gumového kolieska, čo má za následok nerovnomerné nanášanie lepidla a tvorbu kavitácie.
Riešenia pre kavitáciu v lepiacich výrobkoch
01/ Optimalizácia a úprava štandardov mechanizmov nanášania lepidla
(1) Upravte teplotu lepidla: Upravte teplotu lepidla podľa okolitej teploty, aby ste zabezpečili, že teplotný rozdiel bude regulovaný v rozsahu ±5 stupňov. Napríklad v lete môže byť teplota lepidla nastavená na 160 stupňov a v zime môže byť zvýšená na 170 stupňov.
(2) Upravte výšku gumeného kolieska: Skontrolujte a nastavte výšku gumového valca a vyrovnávacieho valca, aby ste sa uistili, že tlak na gumené koliesko je rovnomerný a primeraný, aby sa zabránilo nadmernému alebo nízkemu tlaku.
Odporúčané pre č. 1 základný hrniec: Nie. 1 rozteč gumených koliesok s knižným jadrom 0,50~0,80 mm; Bez. 2 rozteč gumených koliesok s knižným jadrom 0,80~1,00 mm; rovnomerný rozstup gumených koliesok s knižným jadrom 0,85~0,90 mm.
Odporúčané pre základný gumený hrniec č. 2: Nie. 1 rozstup gumených koliesok je 0,80~1,00 mm; Nie. 2 rozteč gumených koliesok je 1,80~2,00 mm; rovnomerný rozstup gumených koliesok je asi 2,00 mm.
(3) Optimize the thickness and viscosity of the hot melt adhesive: adjust the adhesive thickness according to the thickness of the book, select a stable quality of the adhesive, and adjust the glue roller breaking point. Book thickness, adhesive layer thickness, and explanation references are as follows: Book thickness < 10mm, recommended adhesive layer thickness 0.6~1.0mm; thin books should avoid spine hardening caused by excessive adhesive thickness; book thickness 10~30mm, recommended adhesive thickness 1.0~1.5mm; medium thickness books should balance hot melt adhesive penetration and strength; book thickness >30 mm, odporúčaná hrúbka lepiacej vrstvy 1,5 ~ 2,0 mm. V prípade hrubých kníh zvýšte množstvo lepidla na vyplnenie štrbín a tiež použite technológiu ťahania štrbín (hĺbka drážky väčšia alebo rovná 1,5 mm).
02/ Zlepšenie procesu spätného frézovania
(1) Pravidelne kontrolujte zadnú frézovaciu hranu: Kontrolným štandardom je, že na reznej hrane nie sú žiadne vonkajšie chyby a pasivácia a efekt frézovania (rovnosť podkladu, drsnosť) a parametre procesu (konzistencia hĺbky) sú komplexne overené. V prípade potreby by sa malo vykonať ostrenie alebo výmena (ako je znázornené na obrázku 8).
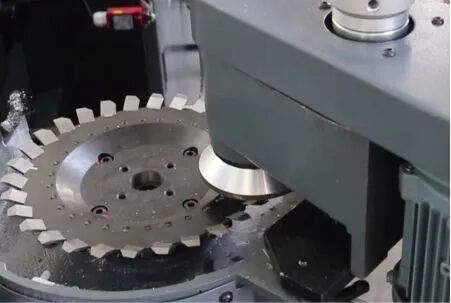
Obrázok 8 Pravidelne kontrolujte frézovaciu čepeľ na chrbte knihy
(2) Nastavte vôľu medzi frézovacím kotúčom a prítlačnou doskou: Nastavte vôľu medzi predným a zadným rezacím kotúčom a frézovacím kotúčom na 0,1 – 0,3 mm (merané pomocou spáromeru), nepresahujúcu 0,3 mm, aby ste zabezpečili hladký chrbát knihy po frézovaní (ako je znázornené na obrázku 9).
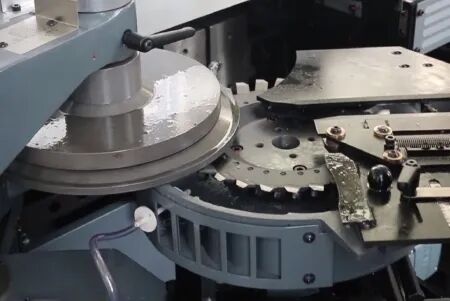
Obrázok 9 Nastavenie medzery medzi zadným frézovacím nožom a prítlačnou doskou
(3) Korekcia zvislej vzdialenosti od vodorovného povrchu zadného frézovacieho noža k spodnému okraju knižnej svorky: Správne nastavte časť knižnej svorky, ktorá je odkrytá pri chrbtovej väzbe knižného bloku; vo všeobecnosti sa odporúča 10 mm. Odkrytá časť na väzbe=miera frézovania + 10 mm. Ak je odkrytá časť na väzbe 13 mm, potom je veľkosť frézovania 3 mm.
(4) Hĺbka frézovania: Všeobecná hrúbka papiera je 1,5 – 3,0 mm (papier 80 g/m² má hrúbku približne 2,0 – 2,5 mm). Na skúšobné frézovanie použite blok odpadovej knihy a skontrolujte, či je hĺbka spätného frézovania rovnomerná (kvalifikovaný rozdiel v hĺbke je menší alebo rovný 0,1 mm).
03/ Úprava mechanizmu tvorby knižných blokov
(1) Nastavenie výšky mechanizmu formovania knižného bloku: Nastavte výšku mechanizmu formovania knižného bloku podľa veľkosti výstupku knižného bloku. Ak vezmeme ako príklad presný model Cambridge 12000, zastavte frézovaný knižný blok v nulovej polohe nad strojom na ovíjanie. V tomto čase je krycí stôl vo svojom najvyššom bode a vzdialenosť od pracovnej plochy vložky vodiacej koľajnice k nízkotlakovej doske opláštovacieho stola je 138,5 mm s chybou do 0,1 mm. V tomto bode výška formovacieho mechanizmu len pevne podopiera chrbát knihy po nanesení lepidla.
(2) Nastavenie vyváženia formovacieho mechanizmu: Upravte vyváženie formovacieho mechanizmu podľa vzduchových bublín na hlave a konci knihy, aby ste zaistili, že chrbát knihy bude vytvarovaný rovnomerne, s chybou vpredu{1}}k{2}}zadnej časti 0,1 mm (pozri obrázok 10).
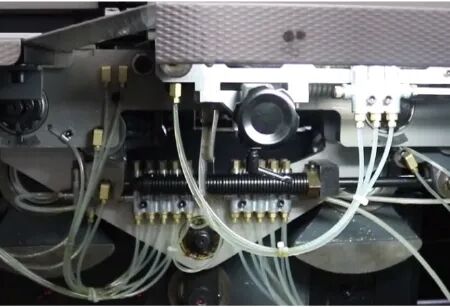 Obrázok 10 Úprava vyváženia mechanizmu tvorby spojiva
04/ Opatrenia procesu optimalizácie papiera
(1) Optimalizačné opatrenia pre ľahký papier: Ľahký papier je potrebné pred zviazaním zhutniť a zbaliť a umiestniť na viac ako 8 hodín; vyberte vhodné tavné lepidlo; vhodne upravte rýchlosť, tlak a ďalšie parametre stroja na dokonalé viazanie, aby sa zabezpečilo rovnomerné rozloženie tavného lepidla a jeho úplná penetrácia.
(2) Kontrola rovinnosti knižného bloku: Nastavte úroveň hornej knižnej platformy, aby ste zaistili rovinnosť vyfrézovaného chrbta a hĺbku ryhovacej drážky, čím sa zabezpečí, že knižný blok bude čistý, bez vrások alebo zvlnenia.
(3) Komunikujte s vydavateľom vopred. Pri navrhovaní a výbere materiálov sa snažte vyhnúť používaniu obálkových a knižných blokových papierov s veľkým rozdielom v plošnej hmotnosti. Ak je to potrebné počas navrhovania, skúste pridať vložky alebo preložky, aby ste preniesli napätie medzi nimi.
05/ Úprava bodovacieho mechanizmu
(1) Zvýšte hĺbku ryhovania na približne 1,2 mm a zabezpečte, aby tavné lepidlo úplne preniklo do drážky.
(2) Ovládajte vzdialenosť medzi bodmi na 5,0–7,0 mm.
(3) Pravidelne kontrolujte a včas vymieňajte predrezovací nôž a predrezovací blok.
(4) Štandardné požiadavky na ryhovaciu drážku: vzdialenosť medzi drážkami 5,0–7,0 mm; hĺbka drážok 1,5±0,5mm.
06/ Nastavenie sily upnutia knihy
(1) Určite vzťah medzi hrúbkou knihy a upínacou silou pomocou referenčných noriem, ako je uvedené v tabuľke 1.
Tabuľka 1 Vzťah medzi hrúbkou knihy a silou zovretia
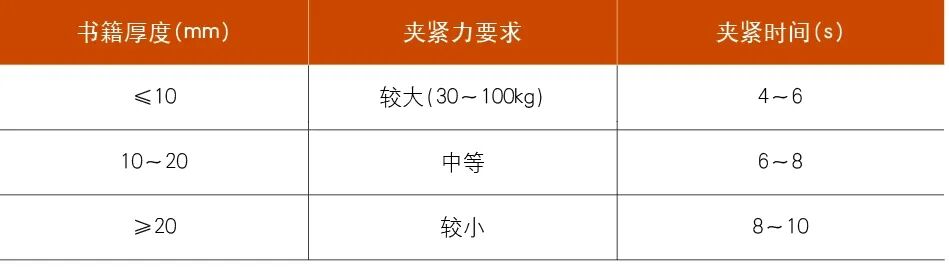
(2) Rôzne zariadenia dokážu detegovať údaje o hrúbke knihy prostredníctvom snímačov hrúbky a ovládač automaticky prispôsobuje posun upínacích dosiek, aby presne kontroloval upínaciu medzeru. Napríklad, keď sa zistí hrúbka knihy 15 mm, upínacia doska sa posunie do medzery=15 mm plus kompenzácia vrstvy lepidla (asi 0,5 mm). Alternatívne môže byť upínacia sila každej svorky knihy konzistentná nastavením tlaku torznej pružiny každej svorky na hostiteľskom stroji.
(3) Po upnutí, ak je zmrštenie knižného bloku menšie alebo rovné 2,5 mm, považuje sa to za kvalifikované. Náhodne skontrolujte, či na chrbte knihy nie sú chyby, ako sú pokrčenie, bubliny, odkryté lepidlo alebo pretečenie lepidla.
Riešenie problému neplatnosti v perfektne{0}}viazaných produktoch si vyžaduje riešenie viacerých aspektov vrátane vybavenia, procesu, materiálov a prevádzky. Prostredníctvom systematickej analýzy a optimalizácie možno účinne zlepšiť stabilitu dokonalej{2}}kvality produktu. Riešenia opísané v tomto článku boli overené v skutočnej výrobe a sú určené na poskytnutie nápadov pre kolegov pri riešení problémov v procese bezdrôtového dokonalého viazania a ponúkajú referenčnú hodnotu pre operátorov perfektných viazacích strojov a inžinierov kvality.