


Ako vyriešiť problém vzduchových bublín v lepiacich produktoch? Komplexné zhrnutie zážitku z lepidla viazaného majstra!
S nepretržitým vývojom technológie tlače zaujme bezdrôtové lepiace viazanie dôležitú pozíciu v učebniciach, výučbových pomôckach a viazaní kníh v dôsledku vysokej účinnosti viazania a nízkych nákladov. Problém vzduchových bublín na zadnej strane produktov Adheve Bound Products však vždy trápil rôzne tlačiarenské spoločnosti. Tento problém nielen znižuje pevnosť a životnosť kníh, ale tiež vážne ovplyvňuje kvalitu vzhľadu kníh, čo vedie k sťažnostiam zákazníkov a výnosom, čo spôsobí hospodárske straty podniku.
Autor má dlhoročné skúsenosti s prevádzkou lepiacich spojovacích línií. Prostredníctvom nepretržitého učenia a v hĺbkovej analýze celého procesu lepiacej spájania autor preskúma príčiny vzduchových bublín z viacerých perspektív, ako sú vybavenie, proces, materiály a prevádzka, v kombinácii so skutočnými výrobnými prípadmi a navrhne návrhy na optimalizáciu procesu adhézneho spojenia. Cieľom je poskytnúť praktické a uskutočniteľné riešenia pre tlačiarenský priemysel a zlepšiť celkovú kvalitu lepiacich výrobkov.
Prejav vzduchových bublín v lepiacich výrobkoch
Vzduchové bubliny v lepiacich výrobkoch sa javia hlavne ako zrejmé voštinové v tvare malé diery alebo bubliny v hornej a spodnej časti knihy a pri stlačení zadnej časti knihy je pocit nerovnomernosti. Konkrétne prejavy sú nasledujúce:
01/Nerovnomerná distribúcia lepidla na topenie
Ako je znázornené na obrázku 1, v vyliečenej adhéznej vrstve sú v niektorých oblastiach zjavné dutiny tvorené bublinkami alebo prázdnymi škvrnami, ktoré sú úplne odkryté lepidlom na taveninu. Bubliny spôsobujú nedostatočnú väzbu v oblasti a dutá časť úplne stráca svoju lepiacu silu. Otvorením knihy zo stredu chrbta je zrejmé, že v niektorých oblastiach chrbta nie je žiadne lepidlo na topenie alebo lepidlo na horúci taven.
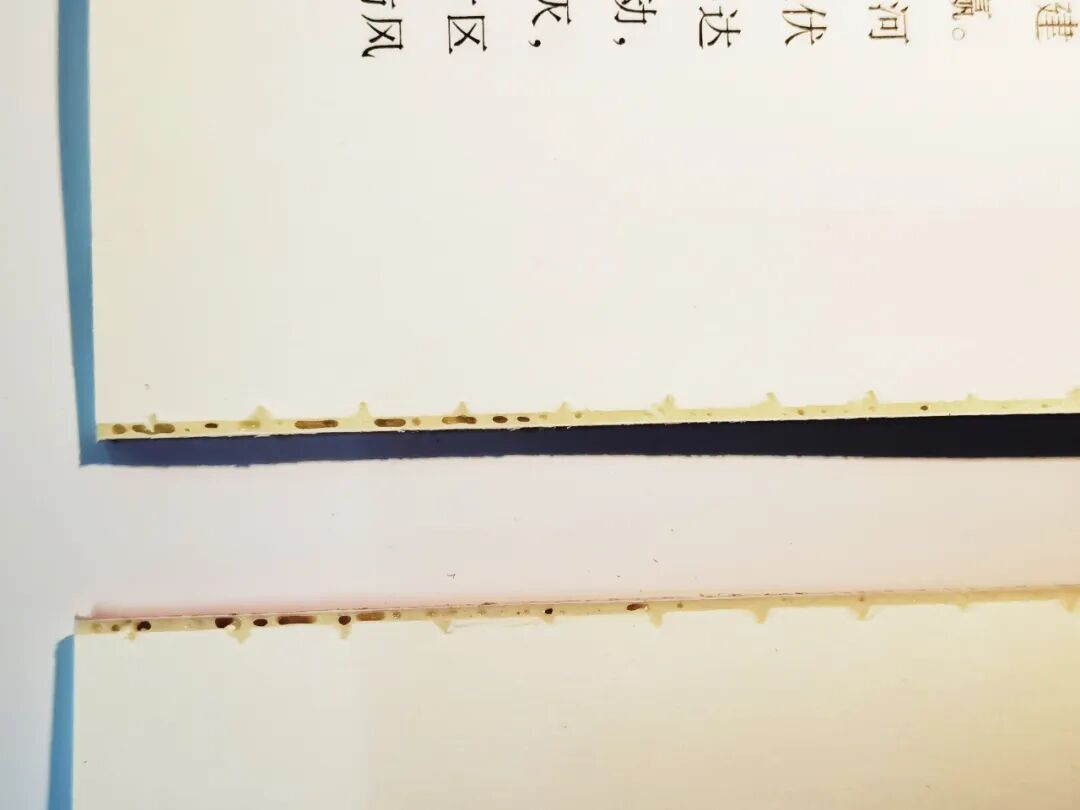 Obrázok 1: Lepenie na zadnej strane knihy je tenké a má medzery
02/nekonzistentná hrúbka adhezívnej vrstvy
Tento problém spôsobuje, že povrch knihy späť je nerovnomerný (zvlnený), prejavený ako nepravidelné zvlnenia, hrče alebo depresie na vytvrdenom povrchu knihy, ktorý už nie je v hladkom a rovnomernom stave (ako je znázornené na obrázku 2) a môžu tiež existovať významné rozdiely v hrúbke adhezívnej vrstvy na vrchu a spodku knihy (ako je znázornené na obrázku 3).
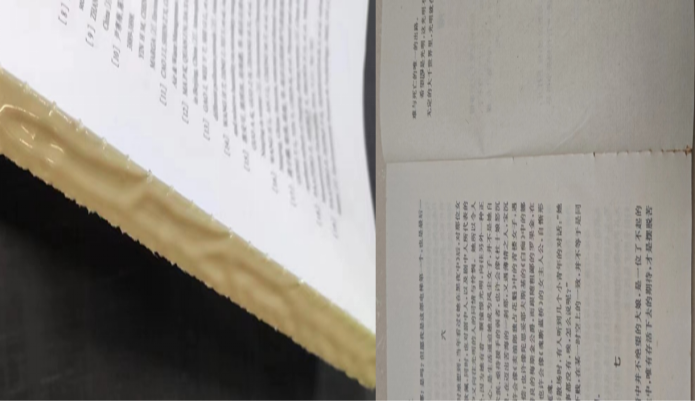
Obrázok 2: Povrch knihy späť je nerovnomerný a nerovnomerný
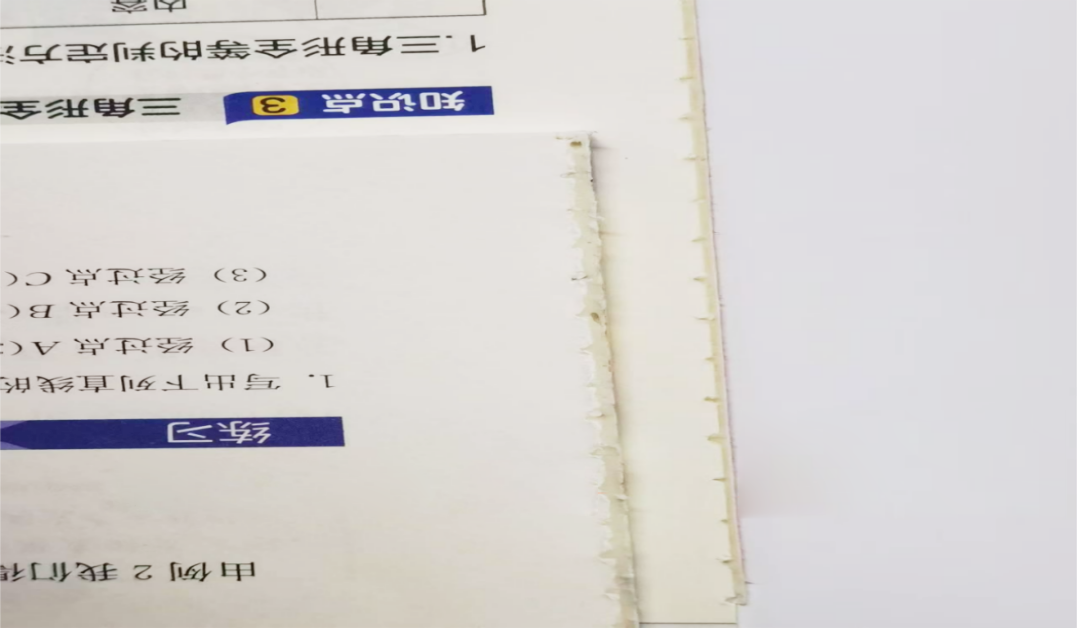 Existuje významný rozdiel v hrúbke adhezívnej vrstvy medzi hornou a spodnou časťou obrázku 3
Vplyv vzduchových bublín na kvalitu lepiacich produktov
01/ovplyvňuje vzhľad produktu
Jedným z nich je spôsobiť celkovú nerovnosť alebo čiastočnú depresiu knihy, ktorá ovplyvňuje rovinnosť a celkovú krásu knihy späť. Druhým je vzduchové bubliny na oblohe a nohách, ktoré ovplyvňujú zmysly čítania zákazníkov alebo čitateľov.
02/Závažná kavitácia ovplyvňuje pevnosť
Závažné vzduchové bubliny tvoria prázdne lepidlo, takže stránky je ľahké oddeliť, chýbajú pevnosť a nespĺňajú štandardy testovania v ťahu. V závažných prípadoch to môže spôsobiť vážne nehody v kvalite, ako sú rozbitie knihy a voľné stránky.
03/spôsobuje výnosy a sťažnosti zákazníkov
Bubliny väčšie ako 1 mm v hornej a dolnej časti produktu môžu mať za následok návratnosť zákazníkov, sťažnosti alebo dokonca sankcie, ktoré môžu ovplyvniť reputáciu spoločnosti. Ak sú vzduchové bubliny obzvlášť závažné, produkt sa bude posudzovať ako nekvalifikovaný pri kontrole kvality, čo bude mať vážny vplyv na reputáciu podniku.
Analýza príčin vzduchových bublín v lepiacich výrobkoch
01/Nesprávne nastavenie mechanizmu lepenia
(1) Nesprávna kontrola adhezívnej teploty: Nadmerná alebo nedostatočná adhezívna teplota môže priamo ovplyvniť plynulosť a viskozitu lepidla na taveninu horúceho, čo má za následok nerovnomerné povlaky a ovplyvňovanie kvality kníhkupectva. Rozdiel v počte tlačených listov môže tiež ovplyvniť dobu vytvrdzovania a ochladzovania lepidla horúcich taveniny, takže je potrebné upraviť lepiacu teplotu podľa sezónnych zmien a zmien teploty prostredia.
(2) Nevhodná poloha výšky lepiaceho kolesa: Ak je lepidlo príliš vysoké alebo príliš nízke, spôsobí nerovnomerné rozdelenie horúcich taveninových lepidiel, čo bude mať za následok prázdne lepidlo a ovplyvňuje pevnosť v spojení knihy.
(3) Nevhodná hrúbka a viskozita lepidla horúcich taveniny: Hrúbka povlaku by sa mala upraviť podľa hrúbky knihy, zvyčajne riadená v rozsahu 1,0 ± 0,2 mm (upravená podľa hrúbky jadra kníh, ako je znázornené na obrázku 4, kde je hrúbka adhezívnej vrstvy príliš tenká). Nevhodná viskozita lepidla na topenie horúcou môže tiež ovplyvniť uniformitu a priľnavosť povlaku.
Obrázok 4: Hrúbka lepiacej vrstvy je príliš tenká
(4) Ak sa koleso lepidla zlomí v nesprávnej polohe, spôsobí to nedostatok lepidla na zadnej strane knihy (ako je znázornené na obrázku 5).
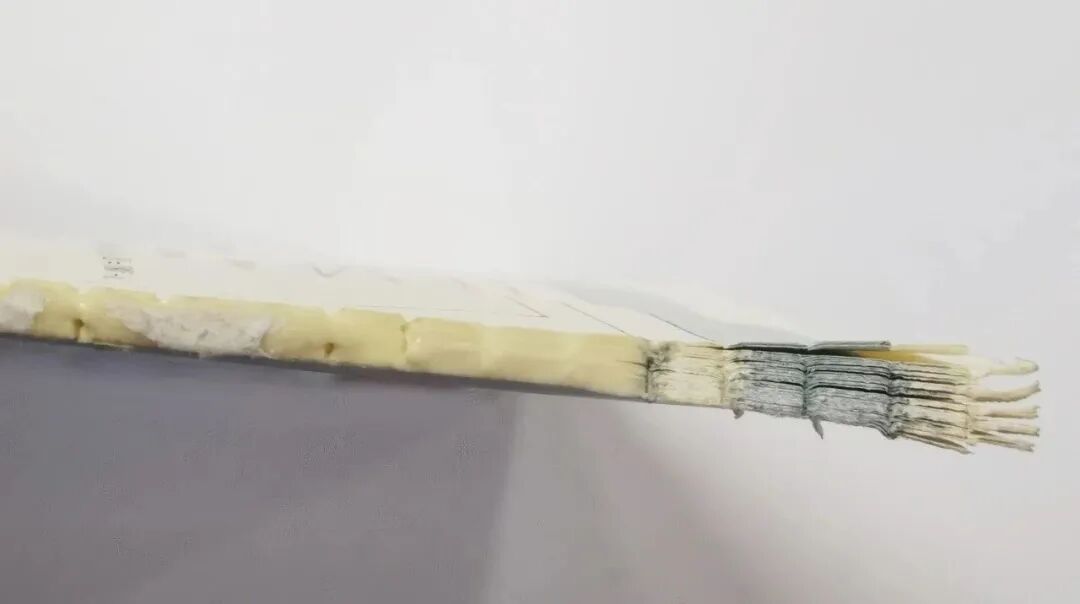 Poloha zlomeného gumy na gumovom kolese na obrázku 5 je nepresná a pri nohe nie je žiadna lepiaca tekutina
02/Nesprávne nastavenie frézovacieho rezača chrbta
(1) Zadná čepeľ frézovania je vážne opotrebovaná a ak povrch knihy po mletí nie je frézovaný, nerovnomerný alebo má mleté fragmenty, ovplyvní kvalitu lepiaceho povlaku (ako je znázornené na obrázku 6).
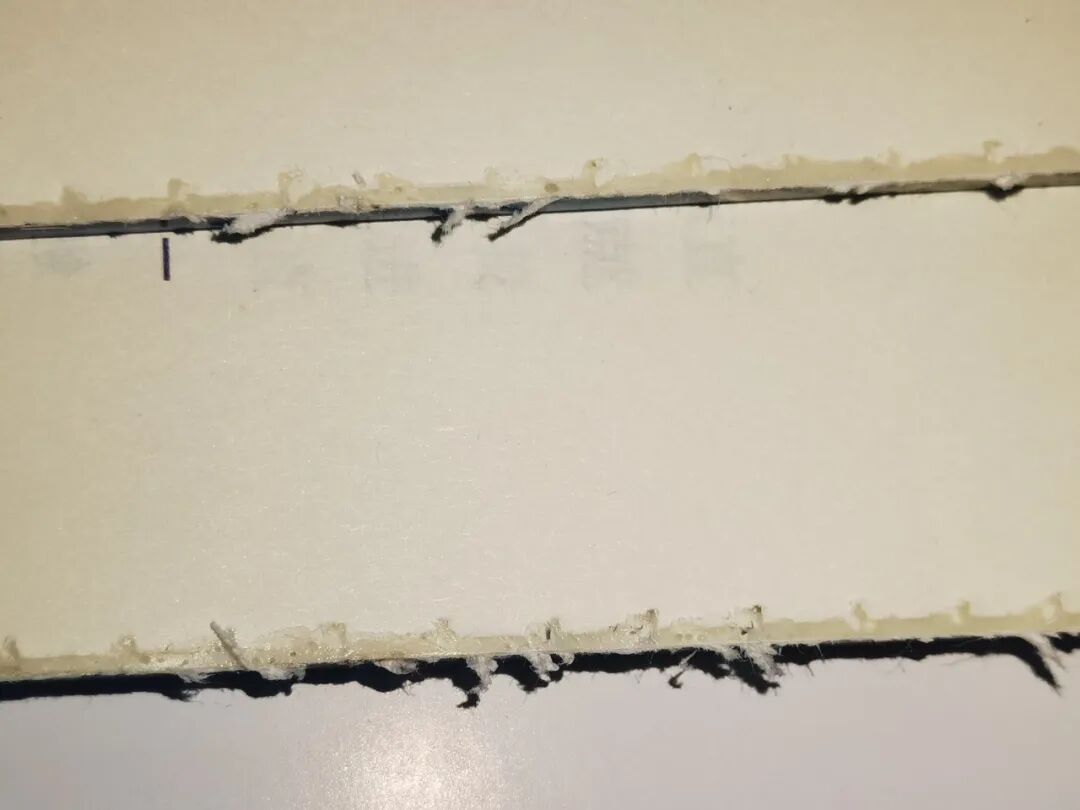 Obrázok 6: Povrch knihy Zadná časť nie je mleté čisté
(2) Priepasť medzi mletiacou čepeľou a tlakovou doskou je príliš veľká, čo môže spôsobiť, že koniec bloku knihy sa krúti a vedie k nerovnomernému mletu.
(3) Nesprávne nastavenie vertikálnej vzdialenosti od horizontálnej roviny mletia zadnej čepele k svorke knihy: Ak je vzdialenosť príliš veľká, exponovaná časť väzby chýba určité množstvo tlaku napätia, ktoré spôsobí uvoľnenie medzi papierovými listami, zvýši hĺbku penetrácie horúcich tavenistov a zvýši hrúbku knihy späť. To spôsobí, že hrúbka väzby bude vyššia ako v prípade rezu, čo bude mať za následok defekty, ako sú vzduchové bubliny, záhyb a poklony na chrbte knihy, a tiež sťažuje rezanie hotového produktu; Ak je vzdialenosť príliš malá, ovplyvní to hĺbku penetrácie lepidla horúcich tavených a ovplyvní pevnosť väzby.
03/Nedostatočné nastavenie mechanizmu formovania paletizácie
(1) Nevhodná výška alebo rovnováha mechanizmu paletizácie: Ak sa všetky bubliny objavia na zadnej strane knihy, je potrebné upraviť výšku paletazačného mechanizmu; Ak sú v hornej alebo spodnej časti zeme vzduchové bubliny, na úpravu rovnováhy podpory by sa mala použiť úroveň.
(2) Keď sa čas upínacieho pôsobenia mechanizmu formovania paletizácie nezhoduje: „Najprv horná, potom sa zoverte“, „najprv svorky, potom horná časť“ alebo „súčasne svorka“, môže tiež spôsobiť vzduchové bubliny. V súčasnosti je potrebné upraviť upínací čas paletizácie.
04/Nesprávny výber a skladanie papiera
(1) Ľahký papier: Ľahký papier je mäkší ako obyčajný laminovaný papier a stránky nie sú úplne sploštené a tvoria vzduchové vrecká, ktoré môžu ľahko spôsobiť vzduchové bubliny na zadnej strane knihy.
(2) Rozdiel vo hmotnosti papiera medzi krytom a hlavným textom: Použitie papiera s hmotnosťou 200 g/m2 alebo viac pre kryt pri použití papiera s hmotnosťou 65 g/m2 alebo menej pre hlavný text môže spôsobiť, že kryt po nastavení pretiahne obsah, čo vedie k vzduchovým bublinám na zadnej strane knihy.
(3) Nesprávne skladanie a stohovanie: Nesprávne skladanie alebo stohovanie môže spôsobiť záhyby alebo nerovnomerné povrchy na obálke knihy (najmä chrbtom kníh), čo môže mať za následok nerovnomerné prilepenie horúcich lepiacich lepidiel a formácie prázdnoty na knihe.
05/Nesprávne nastavenie slotu
(1) Rozstup a hĺbka drážok nespĺňajú štandardné požiadavky, ktoré môžu viesť k nedostatočnému vyplneniu lepidla na zadnej strane knihy, čo vedie k vzduchovým bublinám na zadnej strane knihy.
(2) Štrbinový nôž je vážne opotrebovaný a hĺbka štrbiny na zadnom povrchu knihy sa líši. Horúce lepidlo sa nedá ľahko naplniť, čo ovplyvní kvalitu lepiaceho povlaku (ako je znázornené na obrázku 7).
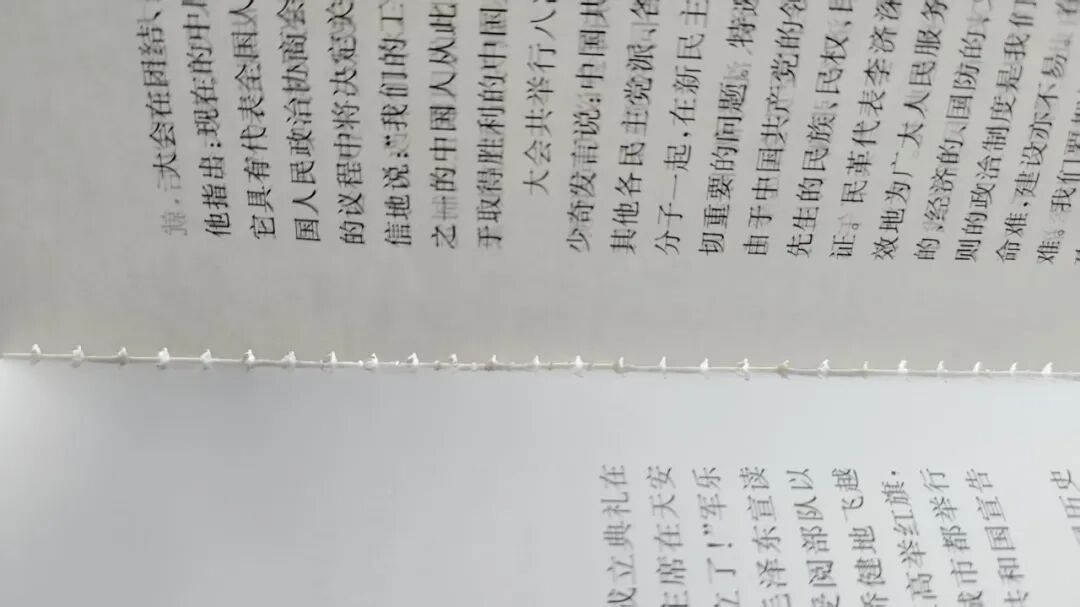
Obrázok 7: Slotting Nôž je vážne opotrebovaný a hĺbka štrbiny na zadnej strane knihy sa líši
(3) Uhol medzi štrbinovým nožom a chrbtom knihy je nesprávny, čo môže spôsobiť, že papierové kúsky a chĺpky papiera blokujú slot po štrbine, čo znemožňuje, aby sa horúce tavené lepidlo preniklo do slotu, čo vedie k nedostatočnému a nespravodlivému lepidlu na knihu späť k knihe.
06/nekonzistentné nastavenie sily upevňovania kníh kníh
Keď je upínacia sila každej sponky knihy vo väzbovom stroji lepidla nekonzistentná, jadro kníh môže byť ľahko pretiahnuté tlakovou doskou cez frézovaciu zadnú stanicu v sponi knihy s príliš malým tlakom, čo spôsobí, že mletie chrbát je nerovnomerné (naklonené). Po prejdení drážky bude nekonzistentná hĺbka drážky v prednej a zadnej časti jadra knihy a podporná sila bude tiež nevyvážená, čo bude mať za následok vzduchové bubliny na zadnej strane knihy.
07/Nesprávne použitie lepidla na topenie
(1) Nevyberanie správneho typu lepidla na topenie za tepla na základe typu papiera: Rôzne typy papiera by mali používať zodpovedajúci typ horúcich taveninových lepidiel, ako je napríklad papier medi, ktorý by mal používať lepidlo medi. Miešanie rôznych typov horúcich taveninových lepidiel nie je povolené (pri výmene lepidla sa musí dôkladne vyčistiť prilepený hrniec), inak to spôsobí nerovnomerné lepidlo na zadnej strane knihy, čo bude mať za následok bubliny.
(2) Rýchlosť stroja sa nezhoduje s lepiacou taveninou horúcim tavením: čas vytvrdzovania vysokej - rýchlostné lepidlo je 3 - 5 sekúnd a čas otvárania je 5-7 sekúnd; Čas vytvrdzovania nízkorýchlostného lepidla je 8-13 sekúnd a otváracia doba je 9-15 sekúnd. Nesprávny výber horúcich tavených lepidiel, príliš rýchly alebo príliš pomalý čas vytvrdzovania a čas otvárania, môže tiež ovplyvniť kvalitu lepidla a spôsobiť vzduchové bubliny.
(3) Nestabilná kvalita lepidla horúcich taveniny: Niektoré lepidlá na topenie majú zlú kvalitu a vysoké nečistoty, ktoré môžu spôsobiť, že nečistoty priľnú k vykurovacej tyče lepidlého hrnca alebo blokujú gumovú hadicu a koleso, čo vedie k nerovnomernému lepeniu a tvorbe vzduchových bublín.
Roztok pre vzduchové bubliny v lepiacich výrobkoch
01/Optimalizácia a úprava štandardov adhezívneho mechanizmu
(1) Upravte teplotu lepidla: Upravte teplotu lepidla podľa okolitej teploty, aby ste sa uistili, že teplotný rozdiel je regulovaný v rámci ± 5 stupňov. Napríklad teplota lepidla môže byť v lete nastavená na 160 stupňov a v zime sa zvýšila na 170 stupňov.
(2) Upravte polohu výšky gumového kolesa: Skontrolujte a upravte výšku horného gumového kolesa a rovnomerného gumového kolesa, aby ste sa uistili, že tlak gumového kolesa je rovnomerný a primeraný, pričom sa predišlo príliš vysokému alebo prílišmu nízkemu.
Návrh na 1 # spodné lepidlo na lepidlo: Vzdialenosť medzi 1. kolesom lepidla a jadrom kníh je 0,50-0,80 mm; Vzdialenosť medzi 2. kolesom lepidla a jadrom kníh je 0,80-1,00 mm; a vzdialenosť medzi rovnomerným lepidlom a jadrom kníh je 0,85-0,90 mm.
Návrh pre 2 # spodné lepidlo na lepidlo: Vzdialenosť medzi 1. lepidlom a jadrom kníh je 0,80-1,00 mm; Vzdialenosť medzi 2. kolesom lepidla a jadrom kníh je 1,80-2,00 mm; a vzdialenosť medzi rovnomerným lepidlom a jadrom kníh je asi 2,00 mm
(3) Optimalizujte hrúbku a viskozitu lepidla na topenie horúcej taveniny: Upravte hrúbku povlaku podľa hrúbky knihy, vyberte stabilné kvalitné lepidlo na horúci taveninu a upravte polohu lámania lepidla. Hrúbka knihy, hrúbka lepiacej vrstvy a referencia na pokyny sú nasledujúce: Ak je hrúbka knihy menšia ako 10 mm, odporúčaná hrúbka lepiacej vrstvy je 0,6-1,0 mm. Tenké knihy by sa mali vyhnúť tvrdeniu chrbtice v dôsledku nadmernej hrúbky adhezívnej vrstvy; Hrúbka knihy je 10-30 mm a odporúčaná hrúbka lepidla je 1,0-1,5 mm. Pre knihy so strednou hrúbkou je potrebné zvážiť priepustnosť a pevnosť lepidla horúcich taveniny; Ak je hrúbka knihy väčšia ako 30 mm, odporúča sa použiť hrúbku vrstvy lepidla 1,5-2,0 mm. V prípade hrubých kníh je potrebné zvýšiť množstvo lepidla na vyplnenie knihy drážky a tiež na spoluprácu s procesom ťahania drážok (hĺbka drážky väčšia alebo rovná 1,5 mm).
02/Zlepšenie procesu mletia
(1) Pravidelne kontrolujte mletie zadnú čepeľ: Štandard inšpekcie je, že vzhľad je bez defektov, okraj čepele nie je pasívny a efekt frézovania (spätná plocha knihy, drsnosť) a parametre procesu (konzistencia hĺbky) sa komplexne overuje. Ak je to potrebné, čepeľ môže byť uzemnená alebo vymenená (ako je znázornené na obrázku 8).
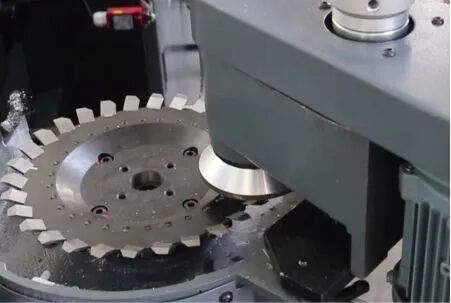
Obrázok 8 Pravidelná kontrola okraja mletia zadnej čepele
(2) Upravte medzeru medzi frézovacími rezačkou chrbta a tlakovou doskou: Upravte medzeru medzi prednými a zadnými nožnicami a čepeľou mletia na 0,1-0,3 mm (na základe skutočného merania s rozchodom pocitu), s maximálnou 0,3 mm, aby sa zabezpečilo, že chrbát mletej knihy je plochý (ako je znázornené na obrázku 9).
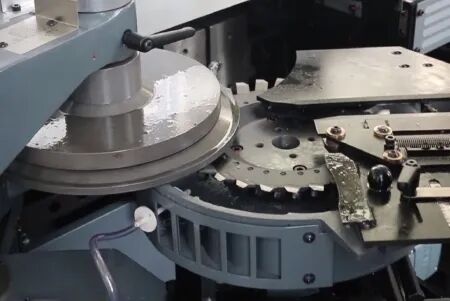
Obrázok 9 Nastavuje medzeru medzi nožom na frézovanie a tlakovou doskou
(3) Opravte vertikálnu vzdialenosť od horizontálnej roviny rezačky zadnej mletia k dolnému okraju sponky knihy: Správne opravte exponovanú časť sponky knihy pri väzbe na jadro knihy, ktorá sa zvyčajne odporúča byť 10 mm. Exponovaná časť väzby=frézka +10 mm. Ak je exponovaná časť väzby 13 mm, potom je množstvo mletia 3 mm.
(4) Hĺbka frézovania: Všeobecne je hrúbka papiera 1,5-3,0 mm (papier 80 g/m2 je hrubý asi 2,0-2,5 mm). Vezmite jadrá odpadu na skúšobné frézovanie a skontrolujte, či je hĺbka mletia rovnomerná (je kvalifikovaný rozdiel v hĺbke menší alebo rovný 0,1 mm).
03/Úprava mechanizmu formovania paletizácie
(1) Upravte výšku mechanizmu formovania paletizácie: Upravte výšku mechanizmu formovania paletizácie podľa množstva predĺženia kníh. Ako príklad, ktorý sa ujme modelu Precision Cambridge 12000, je frézované jadro zadnej knihy zastavené v nulovej polohe nad balenie. V tejto chvíli je balená tabuľka v najvyššom bode a vzdialenosť od pracovnej plochy vodiacej koľajnice k nízkej - napätia doštičky s obalovou tabuľkou je 138,5 mm, s chybou 0,1 mm. V tejto dobe je výška mechanizmu podporného formovania rovnako pevná ako kniha späť po lepení.
(2) Upravte rovnováhu mechanizmu formovania paletizácie: Upravte rovnováhu paletizácie podľa polohy vzduchových bublín v hornej a dolnej časti knihy a zaistite rovnomerné formovanie knihy s prednou chybou a chrbtom 0,1 mm (ako je znázornené na obrázku 10).
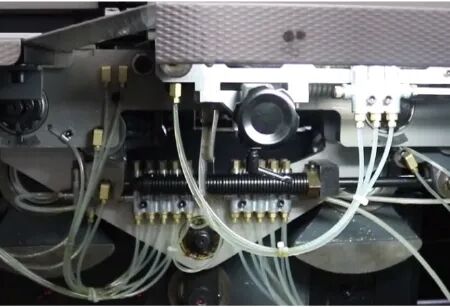
Obrázok 10 Úprava rovnováhy mechanizmu formovania paletizácie
04/Opatrenia procesu optimalizácie papiera
(1) Optimalizačné opatrenia pre ľahký papier: Pred väzbou je potrebné kompaktné a zviazať ľahký papier a nechať ho viac ako 8 hodín; Vyberte si vhodné lepidlo na topenie; Primerane upravte rýchlosť, tlak a ďalšie parametre adhezívneho väzbového stroja, aby ste sa uistili, že lepidlo na taveninu horúcej taveniny je rovnomerne rozložené a úplne preniknuté.
(2) Ovládanie rovinnosti na štítkoch kníh: Upravte úroveň platformy knižných štítkov, aby sa zabezpečila rovinnosť mletia chrbta a hĺbka drážky, čím sa zabezpečte, aby boli štítky kníh upravené, bez vrások alebo kučery.
(3) V počiatočnej fáze komunikácie s vydavateľským domom sa pri výbere materiálov pre návrh minimalizuje použitie papiera s významným rozdielom hmotnosti medzi obalom a jadrom kníh. Ak je to skutočne potrebné počas procesu navrhovania, odporúča sa zvýšiť použitie vložiek alebo vložiek na prechod napätia medzi nimi.
Nastavenie mechanizmu 05/slot
(1) Zvýšte hĺbku drážky na približne 1,2 mm a uistite sa, že horúci taveninový lepidlo úplne prenikne do drážky.
(2) Ovládajte rozstup slotu medzi 5,0-7,0 mm.
(3) Pravidelne kontrolujte a vymeňte frézku zadnú drážku a drážku mletia zadného strihového bloku včas.
(4) Štandardná požiadavka na rozstup slotov je 5,0-7,0 mm; Štandardná požiadavka na hĺbku slotu je 1,5 ± 0,5 mm.
06/Upevnenie klipových klipov
(1) Určte vzťah medzi hrúbkou knihy a upínacou silou, s odkazom na normy uvedené v tabuľke 1.
Tabuľka 1 Vzťah medzi hrúbkou knihy a upínacou silou
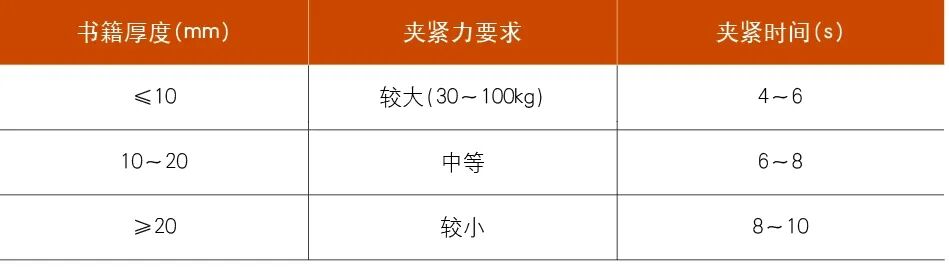
(2) Rôzne zariadenia dokážu zistiť údaje kníh prostredníctvom senzorov hrúbky a ovládač sa automaticky zhoduje s posunutím upínacej dosky, aby sa presné ovládli upínaciu medzeru. Napríklad, keď sa zistí hrúbka knihy 15 mm, upínacia doska sa presunie do medzery 15 mm+sumy adhezívneho kompenzácie (približne 0,5 mm). Alebo nastavením tlaku pružiny torznej pružiny každej knižnej klipu na hostiteľovi je možné upútať sa upínacia sila každej knižnej sponky.
(3) Ak je zmršťovanie jadra kníh po upnutí menší alebo rovný 2,5 mm, je kvalifikovaný. Zadná časť knihy je náhodne skontrolovaná na defekty, ako sú vrásky, bubliny, exponované korene lepidla a lepidlo pretečenia.
Riešenie problému vzduchových bublín v lepiacich výrobkoch musí začať z viacerých aspektov, ako sú vybavenie, proces, materiály a prevádzka. Prostredníctvom systematickej analýzy a optimalizácie je možné efektívne zlepšiť stabilitu kvality adhezívneho produktu. Riešenie opísané v tomto článku bolo overené v skutočnej výrobe s cieľom poskytnúť kolegom nápady na riešenie problémov s bezdrôtovým väzbovým procesom a má referenčnú hodnotu pre vodcov viazaných strojov a kvalitných technikov.