


Miera chybovosti klesla približne o 60 % a v skutočnosti je tu nové riešenie pre dvojitú tlač na krabičky cigariet!
Pri výrobe balíčkov cigariet sa vyžaduje nielen vynikajúce remeselné spracovanie, ale aj veľmi prísne požiadavky na kvalitu, pričom presnosť pretlače je jedným zo základných ukazovateľov na meranie kvality tlače balíčkov cigariet. V súčasnosti sa v domácej výrobe balíčkov cigariet hĺbkotlačou vo všeobecnosti používa fotoelektrický skenovací automatický registračný systém (ďalej len „tradičné sledovanie“), ktorého princípom je skenovanie okraja tlačového vzoru alebo špecifickej krížovej čiary a spätná väzba signálu na nastavenie fázy valca dosky.
V skutočnej výrobe viac{0}}značkových, malých{1}}sérií a rýchlo{2}}výmenných škatúľ cigariet však stále existuje veľa problémov: dizajn škatúľ cigariet rôznych značiek je veľmi odlišný a poradie farieb pretlače, obvod valčeka a rozloženie sú odlišné; Široko používané substráty, ako sú transferová strieborná lepenka a laserová lepenka, majú zložité povrchové vlastnosti, ako je vysoká odrazivosť a nerovnomerná vrstva hliníka. Tieto faktory často sťažujú tradičným systémom benchmarkingu dosiahnuť stabilné sledovanie, čo spôsobuje periodické alebo náhodné pretlače a v závažných prípadoch môže chyba pretlače dosiahnuť viac ako ±0,15 mm (ako je znázornené na značke pretlače, na ktorú ukazuje šípka na obrázku 1), čo ďaleko presahuje štandardy vnútornej kontroly podnikov (zvyčajne menej ako alebo sa rovná ± 0,10 mm času zošrotovania produktov), čo má za následok skrátenie času ladenia ± 0,10 mm. Na vyriešenie tohto problému je naliehavo potrebná stabilná referenčná schéma pretlače, ktorá nie je narušená vzorom rozloženia a povrchom substrátu.
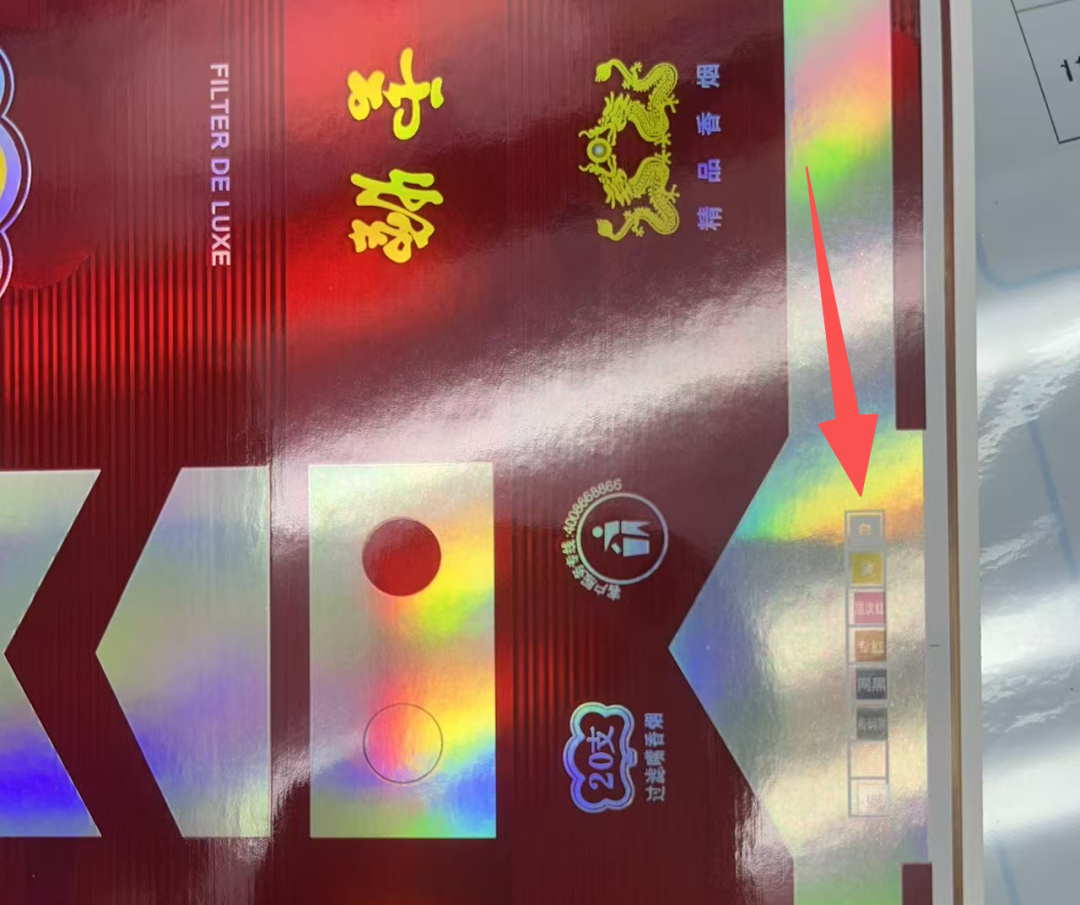 Obrázok 1 Pretlačený produkt pred vylepšením
Analýza kľúčových faktorov ovplyvňujúcich stabilitu pretlače
Nepresná pretlač je systémový problém, ktorý má korene v dynamickej rovnováhe procesu tlače, pričom mimoriadne dôležité sú nasledujúce tri faktory.
01/ Preneste vplyv kolísania tlačového napätia na strieborný kartón
Napätie je „záchranným lanom“ hĺbkotlačových strojov a má rozhodujúci vplyv na pretlač.
(1) Vplyv vlastností materiálu: prenosová strieborná lepenka má vysokú tuhosť a silnú hygroskopickosť a je náchylná na miernu expanziu a kontrakciu počas procesu sušenia. Ak je napätie medzi odvíjaním, navíjaním a jednotkou nesprávne nastavené alebo kolísajúce, povedie to priamo k zmene dĺžky dráhy papiera a spôsobí nepresnú pozdĺžnu pretlač.
(2) Požiadavky na prispôsobenie napätia: Gradient napätia medzi každou tlačovou jednotkou musí byť presne prispôsobený. Ak je napätie príliš malé, papier sa uvoľní a ľahko sa horizontálne unáša; Prílišné napnutie, natiahnutie papiera a zatiahnutie papiera po zaschnutí povedie k nepresnej pretlači. Pre viac-farebnú hĺbkotlač je rozhodujúca rýchlosť odozvy a stabilita napínacieho systému.
02/ Presnosť a stav valcov tlačovej dosky
Valec tlačovej dosky je nositeľom prenosu grafiky a textu a jeho vlastná kvalita priamo ovplyvňuje presnosť pretlače.
(1) Radiálne hádzanie a dynamické vyváženie: Ak radiálne hádzanie nového kotúča alebo opraveného doskového valca presahuje štandard (zvyčajne sa vyžaduje menej ako alebo rovné 0,02 mm) alebo dynamické vyváženie nie je dobré, pri vysokej rýchlosti 250 m/min sa vyskytnú periodické vibrácie, ktoré sa priamo premenia na periodickú chybu pretlače.
(2) Inštalácia doskového valca a tepelná rozťažnosť: Inštalácia nie je vycentrovaná, drážka je opotrebovaná alebo tepelná rozťažnosť doskového valca je nerovnomerná v dôsledku generovania trecieho tepla pri nepretržitej tlači, čo zmení efektívny obvod doskového valca a ovplyvní presnosť pozdĺžnej registrácie a tento efekt sa bude postupne akumulovať s časom chodu.
03/ Kvalita tlače a vplyv na rozpoznávanie značiek
Fixka tradičnou metódou je vytlačená priamo na substrát a jej kvalita je „okom“ registračného systému.
(1) Efekt tlače: Na striebornom kartóne priľnavosť atramentu a rýchlosť schnutia ovplyvnia čistotu okrajov značky. Ak je označenie fantómové, nadýchané alebo špinavé, fotoelektrické oko nedokáže zachytiť stabilne, čo má za následok častú korekciu alebo dokonca poruchu systému.
(2) Rušenie polohy: Ak sa značka nachádza v oblasti so zložitou grafikou alebo silným odrazom, rušenie pozadia výrazne zníži pomer signálu -k-šumu a sledovanie bude nestabilné.
Inovatívne riešenie „Následná{0}}pretlač“.
Hlavnou myšlienkou tejto schémy je preniesť registračnú referenčnú značku, čiže „značku“, zo substrátu na súpravu nezávislých, vysoko presných{0}} mechanických diskov, ako je znázornené na obrázku 2, aby sa úplne zabránilo interferencii stavu povrchu materiálu substrátu a vzoru tlače.
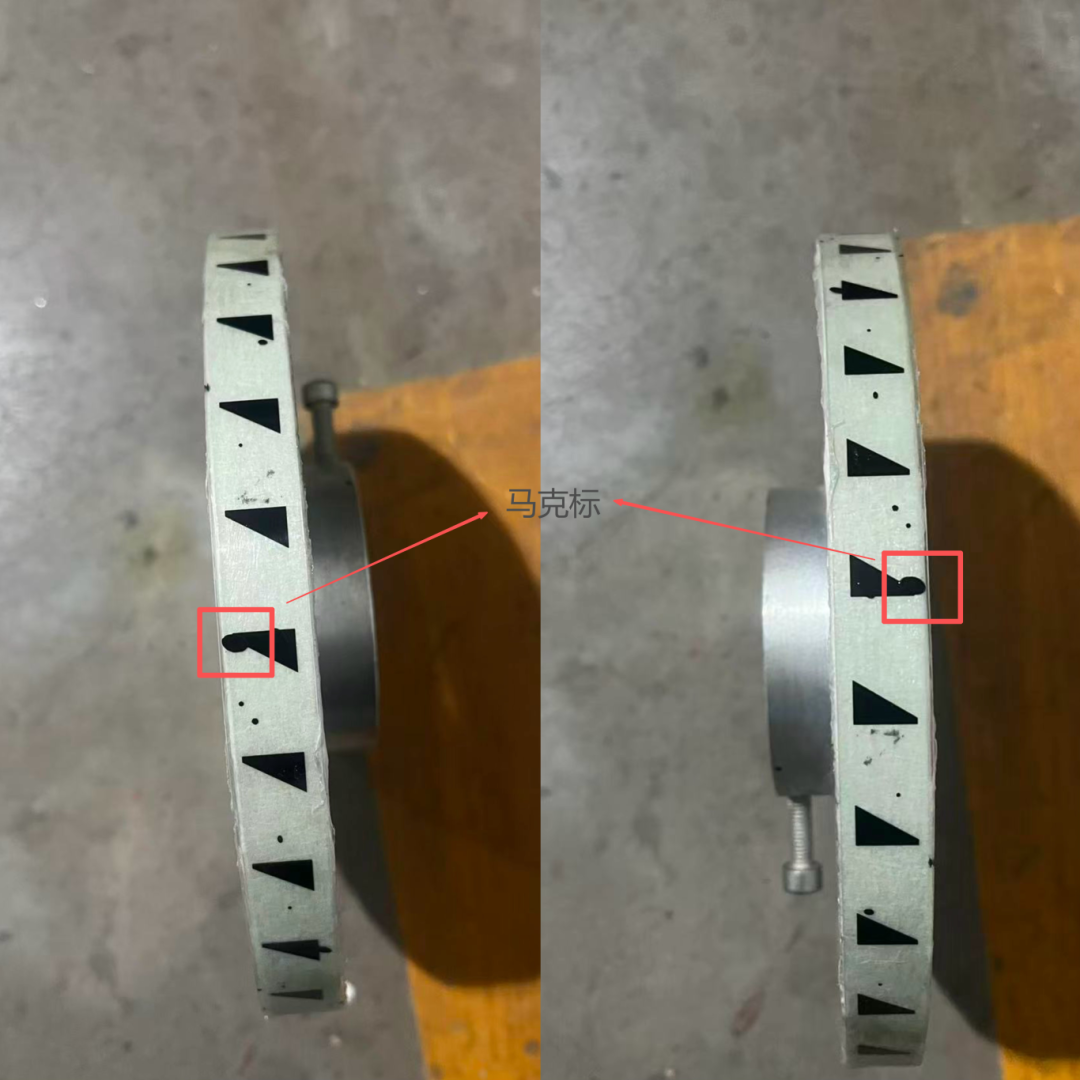 Obr. 2 Označenie mechanického disku
01/ Zloženie systému
(1) Špeciálne sledovanie-: disk je vyrobený z hliníkovej zliatiny alebo kompozitných materiálov s vysokou tuhosťou a nízkym koeficientom tepelnej rozťažnosti, zvyčajne s priemerom 150 – 200 mm (prispôsobené vizuálnym modelom) a hrúbkou 15 – 20 mm. Požaduje sa, aby hádzanie na čelnej strane bolo menšie alebo rovné 0,01 mm a povrch by mal byť matný.
(2) Vysoko{1}}presné značky: použite-vysoký kontrast, ostré hrany špeciálnych reflexných alebo svetlo-prepúšťajúcich značiek.
(3) Montážna základňa: Navrhnite stabilný prípravok na inštaláciu-nasledujúcej dosky na stacionárne časti hlavičky tlačovej jednotky (v blízkosti hnacej strany), aby ste zabezpečili, že nebude priamo mechanicky prepojená so systémom valcových dosiek, ale bude pevná.
02/ Konkrétne kroky
(1) Krok 1: Inštalácia a kalibrácia
(1) Pevne nainštalujte následnú-platňu na stojan v blízkosti hlavy platne prvej farebnej skupiny (referenčná farebná skupina) pomocou prispôsobeného prípravku, aby ste zabezpečili, že rovina disku je rovnobežná s osou valca platne.
(2) V presnej polohe obvodu-sledovacieho disku sa zvyčajne robia značky 0 stupňov , 90 stupňov , 180 stupňov a 270 stupňov a prilepujú sa-vysoko presné značky. Pomocou úchylkomeru nakalibrujte koncovú plochu a radiálne hádzanie-nasledujúceho kotúča, aby ste zaistili, že jeho úplné hádzanie je < 0,02 mm.
(3) Nastavte fotoelektrický snímač každej skupiny farieb alebo pridajte špeciálny snímač tak, aby mohol stabilne a zreteľne skenovať značku na príslušnom zásobníku, nie značku na papieri.
(2) Krok 2: Nastavenie parametrov systému
(1) Parametre napätia (ako príklad použijeme značku 10-farebného hĺbkotlačového stroja s kvantitatívnou kapacitou 125g/m² transferového strieborného kartónu): odvíjacie napätie je nastavené na 180~220N; Sila podávania papiera je nastavená na 200~240N; Prírastok napätia medzi každou skupinou farieb je nastavený na 8~12N (prírastkový). Napätie navíjania je nastavené na 260~300N a je potrebné ho doladiť podľa konkrétneho papiera a rýchlosti a cieľom je preniesť papier hladko bez vibrácií.
(2) Parametre registračného systému: režim skenovania sa prepne do režimu „pokračovania“; Okno-odolnosti voči chybám možno vhodne znížiť, aby sa zlepšila citlivosť podľa presnosti-sledovacej značky. Rýchlosť odozvy je stredná až vysoká, aby sa zabránilo nadmernej citlivosti a otrasom.
(3) Krok 3: Operácia ovládania-uzavretej slučky
Po zapnutí stroja registračný systém nepretržite sleduje pevnú značku na sledovacej doske. Pretože poloha nadstavca-je absolútne pevná, ako napríklad zmena fázy ľubovoľného doskového valca vzhľadom na referenčnú hodnotu stroja spôsobená vibráciami a tepelnou rozťažnosťou, systém ju zaznamená v reálnom čase a fázový motor valca platne bude kompenzovaný, čím sa vytvorí stabilná uzavretá{2}}kontrola s-nasledujúcou doskou ako absolútnou referenciou.
Porovnanie efektov a parametrov aplikácie
Od implementácie tejto schémy na veľkom modeli bol účinok veľmi pozoruhodný.
01/ Výrazne sa zlepšila presnosť pretlače
Chyba pretlače tradičnej metódy značne kolíše, najmä v štádiu výmeny kotúča a zrýchlenia, chyba môže dosiahnuť ±0,12 mm až ±0,18 mm; Po následnej{2}}pretlači je presnosť pretlače dlhodobo stabilná v rozmedzí ±0,08 mm a najlepší stav môže dosiahnuť ±0,05 mm, ako je znázornené na obrázku 3, čo je lepšie ako pokročilý priemyselný štandard.
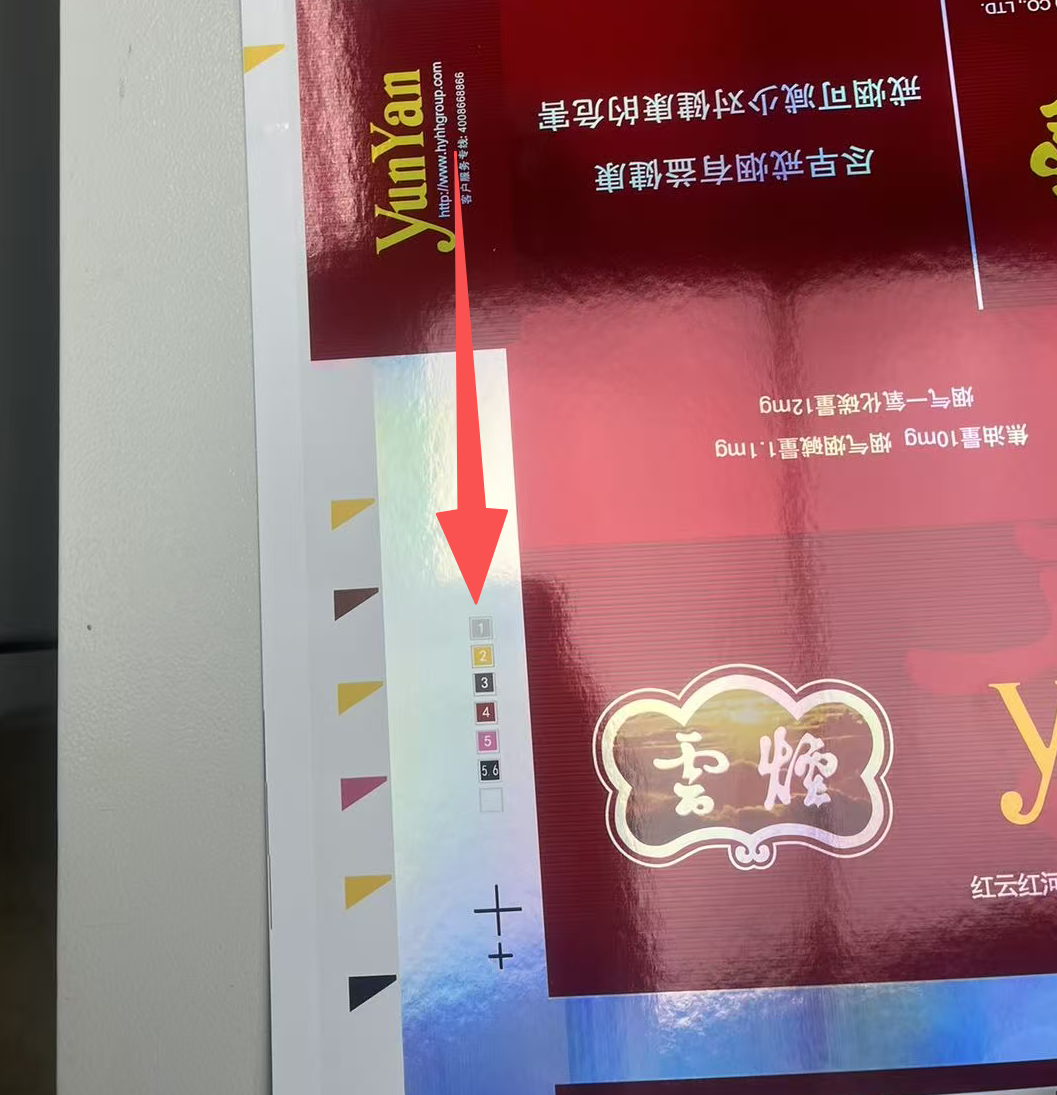 Obrázok 3 Pretlačené produkty po použití kotúča so sledovacím valčekom
02/ Vylepšená stabilita a prispôsobivosť
Úplne rieši problémy so sledovaním strát spôsobených reflexným strieborným kartónom, vzormi čiarových kódov a inými interferenciami v rozložení; vysoko prispôsobiteľné valčekom rôznych značiek a obvodov, s priemerným časom počiatočného nastavenia registrácie zníženým asi o 40 % po výmene dosky.
03/ Efektívnosť výroby a efektívnosť nákladov
Miera chybovosti spôsobená problémami s registráciou sa znížila približne o 60 %; znížila sa spotreba pomocných materiálov, ako je papier a atrament, vďaka úpravám registrácie; efektívna prevádzková rýchlosť zariadenia sa výrazne zvýšila.
V prípade problému posunu sútlače pri hĺbkotlači tabakových obalov, ktorý je spôsobený variabilitou materiálu a valca, navrhované technické riešenie „registrácie sledovacieho disku“ posúva registračnú referenciu z meniaceho sa substrátu na pevný mechanický disk s vysokou presnosťou, čím sa izolujú hlavné interferenčné faktory pri zdroji. Jemným riadením napätia, zabezpečením kvality valčeka a použitím nezávislého sledovacieho disku na poskytovanie stabilných signálov sa registračný systém transformuje z „pasívneho sledovania“ na „aktívnu stabilizáciu“. Praktické údaje dokazujú, že toto riešenie dokáže efektívne kontrolovať presnosť sútlače na vysokú úroveň ±0,08 mm, čím výrazne zlepšuje stabilitu výroby a ekonomické výhody, a má veľký potenciál na široké uplatnenie v špičkovom -odvetví tlače obalov. V budúcnosti môže ďalší prieskum integrovať sledovacie kotúče s monitorovaním teploty valcov a online systémami spätnej väzby napätia, aby sa dosiahlo inteligentnejšie riadenie pred-kompenzácie.