


Efekt razenia za tepla je neuspokojivý, pretože to nebolo urobené správne.
Ako technika povrchovej úpravy tlačených materiálov zohráva horúca razba kľúčovú úlohu pri{0}}tlači špičkovej kvality, pretože zvýrazňuje dizajn a zvýrazní tému jasnými vzormi, jasnými farbami, odolnosťou proti opotrebovaniu, tepelnou odolnosťou a vynikajúcim vzhľadom. Elektrolytický hliník, ako nenahraditeľná súčasť procesu lisovania za horúca, zohráva v procese často rozhodujúcu úlohu.
V minulosti tlačiarenské spoločnosti väčšinou analyzovali proces razenia za tepla z aspektov, ako je zariadenie, teplota razenia, lisovací tlak a výroba raziacich súborov, a vykonávali prepracovanú kontrolu. V tomto článku autor začne s elektrolytickým hliníkom, aby analyzoval jeho vplyv na proces lisovania za tepla a kontrolné techniky.
Mikroskopické štruktúrne charakteristiky elektrolytického hliníka
Po prvé, pochopením základného zloženia a štruktúrnych charakteristík elektrolytického hliníka (tepelné razenie) môžeme rozpoznať elektrolytický hliník a zodpovedajúce vlastnosti jeho komponentov z mikroskopickej perspektívy.
Bežný elektrolytický hliník vo všeobecnosti pozostáva z piatich vrstiev rôznych materiálov, zatiaľ čo laserový elektrolytický hliník vo všeobecnosti pozostáva zo šiestich vrstiev (ako je znázornené na obrázku 1).
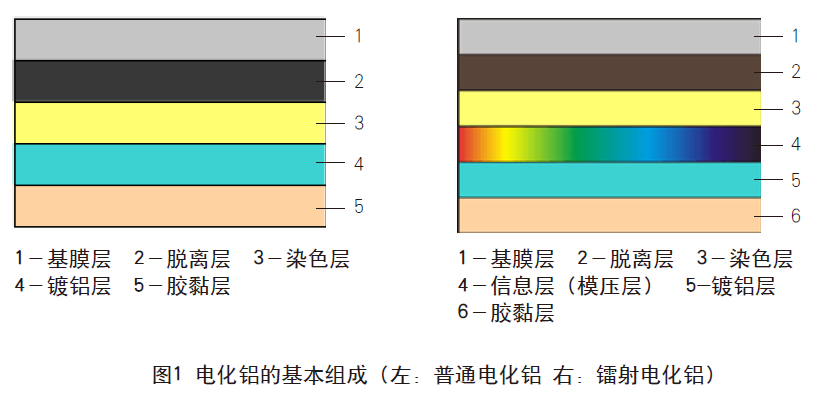
Po pochopení základného zloženia metalizovaného hliníka samostatne vysvetlíme vlastnosti každej vrstvy metalizovaného hliníka a jej vplyv na účinky lisovania za tepla.
1. Základná filmová vrstva
Základná fóliová vrstva je vo všeobecnosti biaxiálne roztiahnutá polyesterová fólia (PET), ktorá slúži hlavne ako podporná úloha, pričom všetky ostatné vrstvy sú na nej prilepené. Hrúbka PET sa pohybuje od 12 do 25 μm. Bežná metalizovaná hliníková základná fólia má hrúbku 16 μm, zatiaľ čo základná fólia pre polohové razenie má hrúbku 22 μm. Pri lisovaní za tepla funguje základná fóliová vrstva ako nosič informácie z metalizovaného hliníka, ktorou je priehľadná fólia odlúpnutá po lisovaní.
2. Uvoľnite vrstvu
Uvoľňovacia vrstva izoluje vrstvu hliníkového pokovovania od základnej filmovej vrstvy, čím uľahčuje uvoľňovanie fólie počas razenia. Vo všeobecnosti používa živicový vosk, acetát celulózy alebo silikónovú živicu. Bežne s touto vrstvou súvisí uvoľnenosť metalizovaného hliníka: na veľkoplošné masívne razenie sa používa voľnejšia fólia; na jemný text alebo čiary sa používa pevnejšia fólia. Pri použití na razenie pred tlačou musí byť povrchové napätie schopné prispôsobiť sa aj následnej atramentovej tlači.
3. Farebná vrstva
Hlavnou funkciou farebnej vrstvy je zobraziť farbu metalizovaného hliníka a po vyrazení poskytnúť ochranu vyrazenému vzoru. Farebná vrstva je vyrobená zo syntetickej živice a pigmentov. Hlavné živice zahŕňajú polyuretán, nitrocelulózu, melamínformaldehydovú živicu a modifikovanú kolofónnu živicu.
4. Informačná vrstva
Táto vrstva primárne slúži na prenášanie embosovaných informácií a teraz je všeobecne kombinovaná s farebnou vrstvou. Zvyčajne sa vyrába zo zmesi polyakrylovej živice a polyuretánovej živice, ktorá tvorí vrstvu termoplastickej živice, ktorá si vyžaduje vysokú -teplotnú odolnosť, nepriľnavé- vlastnosti, dlhý rozsah termoplastov a silnú priľnavosť k hliníkovej vrstve.
5. Hliníková poťahová vrstva
Jeho funkciou je poskytnúť kovový lesk pre farebné/embosované vrstvy. Využitím vysokej odrazivosti hliníka a silných{1}}optických vlastností odrážajúcich svetlo sa svetlo odrazené farebnou vrstvou javí ako farebné svetlo s kovovým leskom. Moderný transparentný metalizovaný hliník využíva procesy umývania hliníka alebo priamo nanáša transparentné médiá, ako je sulfid zinočnatý a oxid kremičitý.
6. Lepiaca vrstva
Počas lisovania za horúca, keď sa pokovovaný hliník dostane do kontaktu so substrátom, sa lepiaca vrstva pod teplom roztopí a vytvorí silné spojenie. Lepidlo pozostáva hlavne z tavných živíc, ako je metylmetakrylát (alebo etylmetakrylát, butylmetakrylát) kopolymerizované s akrylátom. V závislosti od lisovaného materiálu je možné zvoliť aj iné živice, ako je kubánsky lak, šelak alebo kolofónia. Na zabezpečenie pevnej priľnavosti je potrebné zvážiť kompatibilitu s podkladom. Horúca-teplota taveniny by nemala byť príliš vysoká a musí zodpovedať uvoľňovacej vrstve živice.
Výrobný proces metalizovaného hliníka
Okrem zloženia ovplyvňujúceho výkon lisovania za tepla ovplyvňuje lisovanie za tepla aj výrobný proces a riadenie procesu metalizovaného hliníka. Výrobný proces a technológia metalizovaného hliníka sú znázornené na obrázkoch 2 a 3.
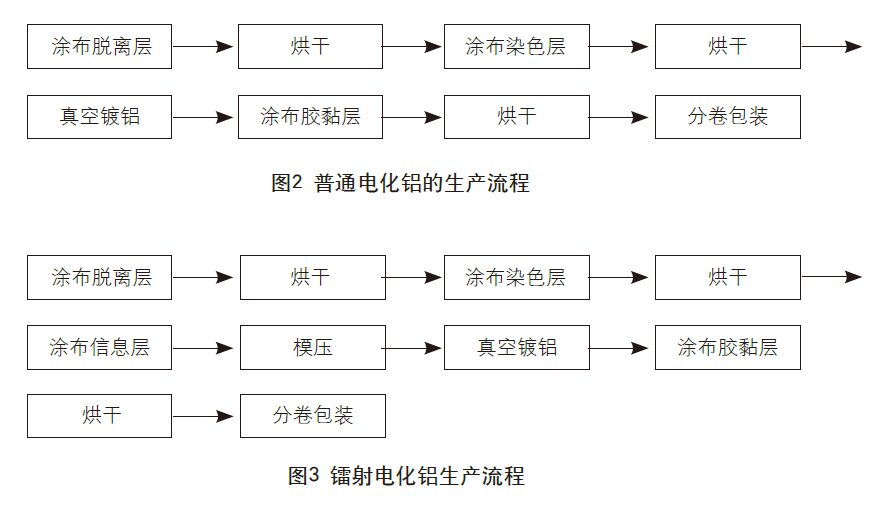
Ako príklad používame laserový-elektrolytický hliník, ktorý ďalej ilustruje proces výroby elektrolytického hliníka.
1. Náter
Nanášanie sa vykonáva pomocou lakovacieho stroja. Typické hrúbky povlaku sú približne nasledovné: hrúbka povlaku separačnej vrstvy 0,01 až 0,05 μm, hrúbka povlaku farbiacej vrstvy všeobecne 1 μm, hrúbka povlaku informačnej vrstvy 2 μm a hrúbka povlaku adhéznej vrstvy všeobecne 1,5 μm.
2. Sušenie
Po nanesení každej vrstvy je potrebné ju vysušiť a až potom pokračovať v ďalšom procese. Teplota sušenia sa upravuje podľa povahy náterového materiálu a použitého zariadenia.
3. Holografická razba
Pomocou raziaceho stroja sa holografická kovová forma zahreje na určitú teplotu a určitým tlakom sa pritlačí na informačnú vrstvu. Tým sa prenesie jemný reliéfny vzor z holografickej kovovej formy na povrch termoplastickej informačnej vrstvy. Po ochladení, stuhnutí a oddelení tvorí povrch informačnej vrstvy pruhy identické s pruhmi na holografickej kovovej forme, ktorou je skopírovaný reliéfny hologram.
4. Hliníkový povlak
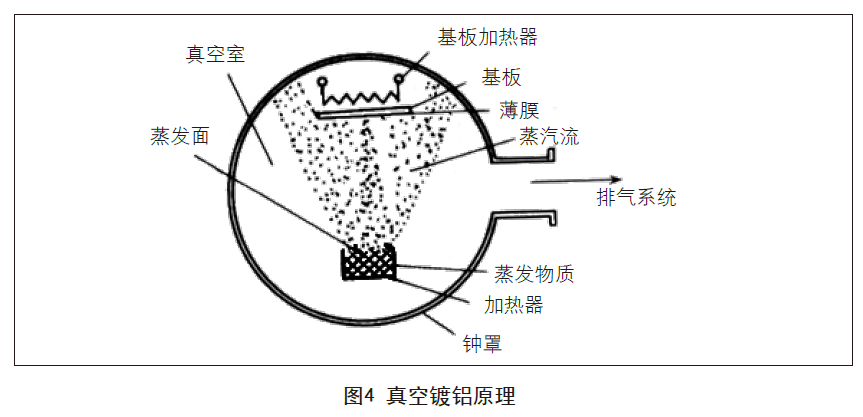
Vákuové poťahovanie hliníkom je proces, pri ktorom sa kov odparuje odporovým, vysokofrekvenčným{0}}ohrievaním alebo zahrievaním elektrónovým lúčom za podmienok vysokého vákua (nad 4 – 10 MPa) a prichytáva sa k povrchu filmového substrátu a vytvára film z kovového kompozitu. Kovové materiály používané na poťahovanie môžu byť zlato, striebro, meď, zinok, chróm, hliník atď., pričom najčastejšie sa používa hliník. Hrúbka naparenej-vrstvy je približne 0,02–0,05 μm. Princíp je znázornený na obrázku 4.
5. Prijatie
Kvalita elektrochemického hliníka sa musí akceptovať v súlade s národnými normami alebo normami výrobných jednotiek a používateľských jednotiek. Priemyselná norma "BB/T 0031-2006 Electrochemical Aluminium Hot razbová fólia" zahŕňa nasledujúce požiadavky: jas a vzhľad, pevná priľnavosť, stabilný výkon fólie, ľahké oddelenie izolačnej vrstvy, jasná a hladká grafika, kvalifikovaná kontrola VOC, umiestnenie elektrochemického hliníka v súlade s požiadavkami atď.
6. Balenie
Po kontrole a rozrezaní je všeobecný elektrochemický hliník zabalený podľa 120 metrov/rolka alebo 1200 metrov/rolka a elektrochemický hliník je zabalený podľa skutočne požadovaných špecifikácií. Samozrejme, elektrochemický hliník má tiež trvanlivosť a elektrochemický hliník skladovaný príliš dlho je náchylný na zlyhanie lisovania za tepla.
Vplyv elektrochemického hliníka na proces lisovania za tepla
Nakoniec špecificky analyzujeme vplyv elektrochemickej výroby hliníka a charakteristík zloženia na proces lisovania za tepla.
Poznáme tri prvky horúcej razby: teplotu, tlak a čas. Aké je teda spojenie medzi elektrochemickým hliníkom a týmito tromi prvkami v procese lisovania za tepla?
1. Teplota
Ak je teplota príliš nízka, izolačná vrstva a lepiaca vrstva elektrochemického hliníka nie sú dostatočne roztavené, čo spôsobí zlyhanie lisovania za tepla alebo nie je lisovanie za tepla pevné, čo vedie k neúplným odtlačkom a kvitnutiu. Teplota lisovania za horúca nesmie byť nižšia ako rozsah teplotnej odolnosti elektrochemického hliníka a spodná hranica tohto rozsahu má zabezpečiť teplotu, pri ktorej sa elektrochemická hliníková lepiaca vrstva roztopí.
Ak je teplota príliš vysoká, adhézna vrstva sa roztopí mimo rozsah, čo spôsobí, že elektrochemický hliník priľne k škvrne a vytvorí pastu. Spôsobí tiež oxidáciu a polymerizáciu syntetickej živice a pigmentu v elektrochemickej hliníkovej farbiacej vrstve, čo má za následok pľuzgierovitý alebo mrakový-výzor elektrochemických hliníkových odtlačkov. Vysoká teplota tiež spôsobí oxidáciu na povrchu elektrochemickej hliníkovej pokovovacej vrstvy a farbiacej vrstvy, čo spôsobí, že produkt razený za tepla stratí svoj kovový lesk a zníži svoj jas.
2. Stres
Účinok pôsobenia tlaku má zabezpečiť, že elektrochemický hliník môže priľnúť k substrátu a realizovať strihanie časti elektrochemického hliníka za horúca. V procese lisovania za horúca existujú tri sily: sila odlupovania generovaná elektrochemickým odlupovaním hliníka zo základnej vrstvy filmu, sila priľnavosti medzi elektrochemickým hliníkom a substrátom a sila priľnavosti na povrchu substrátu (ako je vytlačená vrstva atramentu a biely papier).
Ak je tlak na lisovanie za tepla príliš nízky, elektrokoncídny hliník nebude schopný priľnúť k substrátu a okraj lisovania za tepla nebude možné úplne odrezať, čo má za následok zlyhanie lisovania za tepla alebo vykvitnutie odtlačku časti lisovanej za tepla.
Ak je tlak lisovania za horúca príliš vysoký, deformácia vložky a substrátu sa zvýši, čo spôsobí lepenie alebo hrubosť tlače. Ak je tlak príliš vysoký, doska sa rozdrví a dokonca sa poškodí aj zariadenie.
3. Rýchlosť
Rýchlosť razenia za tepla určuje čas kontaktu medzi elektrochemickým hliníkom a substrátom a čas kontaktu je priamo úmerný stálosti razenia za tepla za určitých podmienok. Rýchlosť razenia za tepla je o niečo nižšia, čo môže spôsobiť, že elektrochemický hliník a substrát pevne priľnú, čo prispieva k razeniu za tepla. Ak je rýchlosť razenia za horúca príliš vysoká, lepiaca vrstva a separačná vrstva elektrochemického hliníka sa neroztopili alebo sa neroztavili dostatočne v okamihu, čo povedie k razeniu za tepla alebo nadúvaniu. Rýchlosť razenia za horúca musí byť kompatibilná s tlakom a teplotou a nevýhodou je, že je príliš rýchla alebo príliš pomalá.
Vo všeobecnosti platí, že v prípade nízkej teploty razenia za tepla, vysokej rýchlosti razenia za tepla, hrubej vrstvy atramentu na povrchu tlačeného produktu, ktorý sa má raziť, a nízkej hladkosti papiera sa tlak razenia za tepla zvýši a naopak, tlak razenia za tepla sa zníži.
Stručne povedané, zloženie a výrobný proces elektrochemického hliníka bude mať obrovský vplyv na proces lisovania za tepla. Tlačiarenské spoločnosti sa stretnú s mnohými problémami v procese dosiahnutia vynikajúceho a stabilného efektu lisovania za tepla a väčšinu problémov možno nájsť z každého detailu zloženia procesu, aby sme našli najlepšie riešenie. Tento článok stručne vysvetľuje vplyv elektrochemického zloženia hliníka a výrobného procesu na proces lisovania za tepla v nádeji, že každému poskytne niekoľko nápadov na vyriešenie problému lisovania za tepla.