


Výrobná účinnosť pečiatky za horúca pre „Yuxi (Hard)“ Cigarete Strip Squaes prudko stúpala, napriek tomu sú tieto tajomstvá skryté!
Technológia na pečiatku horúcej pečiatky sa široko používa v odvetví tlače obalov, ale v niektorých špeciálnych poliach tlačiarenských polí, najmä v obale tabaku, je podiel aplikácie technológie pečiatky horúcich horúcich technológií vyšší. Technológia polohovania horúceho pečiatkovania je vyvinutá na základe tradičnej technológie neohrozenej technológie zavádzania horúcich. Využíva skenovanie polohy kurzora a ovládací prvok osi kroku na nastavenie vzdialenosti skákania na dosiahnutie umiestnenia hliníkového vzoru a polohy na vyraziteľnú dosku, čo umožňuje holografickému hliníku dokončiť polohovanie horúceho pečiatku za podmienok lisovania horúčavy. Vzdialenosť umiestnenia kurzora pre holografické polohovanie horúcej fólie by sa mala komplexne brať do úvahy a vypočítaná na základe rôznych faktorov, ako je metóda rozloženia, počet dosiek a počet bodov vytlačenia horúceho vytlačeného produktu, aby sa zabezpečilo, že dokážu splniť požiadavky jednotného skákacieho pečiatky.
Všeobecne povedané, plochý naliehavý viacbodový jednorazový proces polohy na pečiatkovanie vyžaduje, aby bola vzdialenosť medzi bodmi vyrazenia horúcich jednorazových. V neohrozených situáciách nie je možné správne umiestniť vzor polohovania horúceho zložky alebo môže spôsobiť ďalšiu konzumáciu elektroplatovaného hliníka. Všeobecným riešením je zvýšenie počtu polohovacích priechodov na pečiatku a rozdeliť ich na dve alebo viac pečiatok na horúce. To však nevyhnutne povedie k zvýšeniu výrobných procesov a výrobných nákladov, čo bude mať za následok nižšiu účinnosť výroby.
Aby sa zlepšila efektívnosť pečiatkovania, tlačiarenské spoločnosti často prijímajú metódu viacerých zostrihov súčasne, keď sa na balenie cigariet na balení cigariet dostanú rovnakú grafickú a textovú operáciu na vyrezávanie naraz, bežne známe ako „multi zostrihové pečiatky“. Rozloženie štyroch zostrihových prúžkov je znázornené na obrázku 1. Multi zostrihovanie horúceho pečiatku môže výrazne zlepšiť účinnosť vyrazenia za horúca pod podmienkou, že veľkosť a rozstup požadovaného textu a obrazu sú úplne konzistentné a krok skákacieho skákacieho zložky za horúca je stabilný; Okrem toho je na súčasnej úrovni technológie potrebné zarovnať anti-counterfeitovú grafiku a text na elektroplatom hliníku s tlačou grafikou a textom na tlačovom papieri pri vykonávaní viacnásobného zostrihovania horúceho pečiatky a metóda zarovnania zvyčajne používa detekciu kurzora.
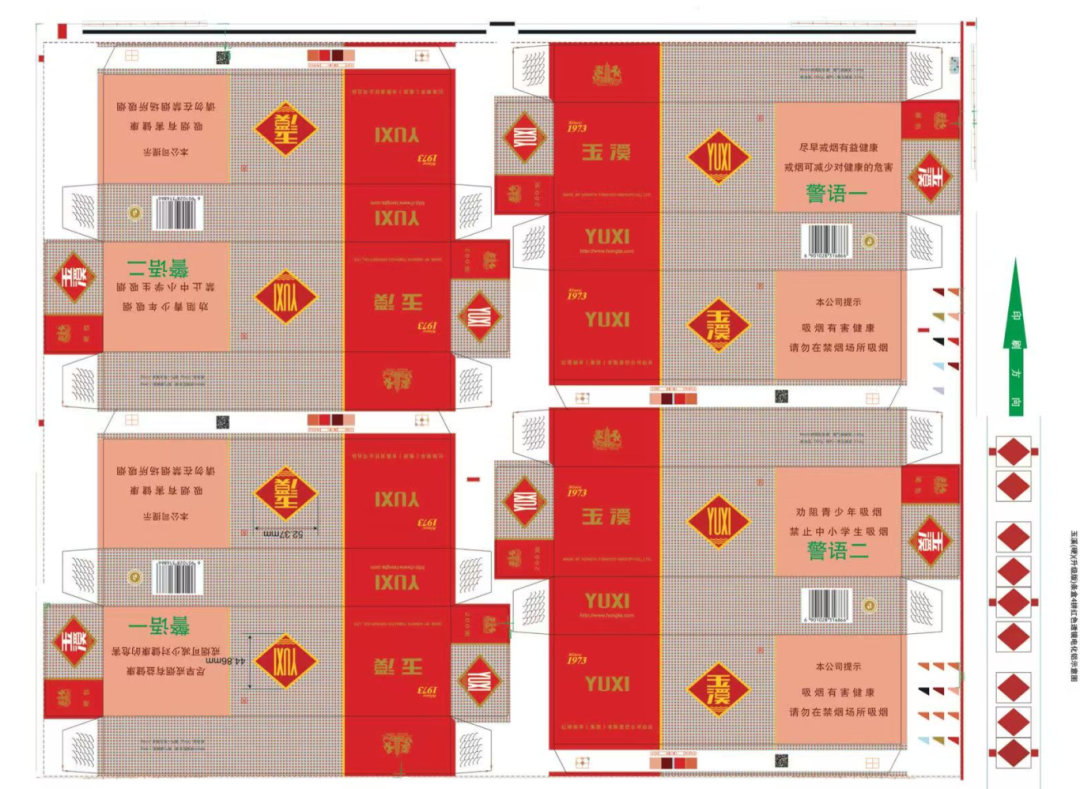
Obrázok 1 Rozloženie štvorpruhovej skrinky
Analýza problému registrácie na pečiatkovanie horúce
Avšak pri vykonávaní viacerých balení horúceho pečiatky pre obaly cigariet, za predpokladu, že rovnaký štítok musí byť vyrazený na prednú aj zadnú časť každého prúžkového skrinky na pečiatku N-Pack, je potrebná celkom 2N anti-krajinná značka hliníka hliníka. Ak je rozstup medzi každým štítkom na rovnakých alebo susedných prúžkových škatuliach konzistentný a odstup medzi anti-counterfeitovými štítkami na hliníku je nastavený na pevnú hodnotu, v sekvenčných krokoch je možné dosiahnuť kontinuálne pečiatku horúceho horúčava; V skutočnej výrobe je však rozstup medzi dvoma štítkami na rovnakom prúžkovom boxe konzistentné. Avšak kvôli prítomnosti rezných oblastí medzi susednými pruhovými škatuľami bude rozstup medzi druhým štítkom v prvom pásme a prvý štítok v druhom prúžkovom boxe väčší ako rozstup medzi akýmikoľvek dvoma štítkami v akomkoľvek prúžkovom boxe. Inými slovami, rozmiestnenie medzi 2N štítkami, ktoré sú súčasne vyrazené za horúca, je nekonzistentné. Ak je rozstup medzi označeniami anti-counterFeting na hliníkovej fólii stále nastavený na pevnú hodnotu, bude problém nepresného zarovnania následných vzorov štítkov na vyrazenie horúcich.
Tradičný prístup „Jeden identifikátor zodpovedá jednému kurzoru“ vyžaduje ďalší proces nastavovania kurzoru, ktorý zvyšuje výrobné náklady. Okrem toho, použitie tejto metódy na registráciu a pečiatku vyžaduje detekciu konkrétneho pevného kurzoru pre každú registráciu, čo tiež zvyšuje náklady na využitie; Po druhé, tieto metódy registrácie môžu používať iba metódu detekcie po pečiatke horúcich, to znamená po dokončení pečiatkovania horúcich, skenovanie a zisťovanie odchýlky polohy identifikačného vzoru na produkte, aby sa určilo, či je chyba v rozsahu. Ak je odchýlka polohovania príliš veľká, musí sa upraviť, čo má výrazné oneskorenie; Zároveň, ak sú značky proti klube na fólii hliníkovej fólie usporiadané úplne v korešpondencii s polohami a intervalami častí, ktoré sa majú zatlačiť na tlačový papier, môže sa skutočne ľahko zarovnať pri pečiatke horúčavy. Jediné pečiatka za horúca vyžaduje iba nastavenie a čítanie kurzora postupne, ale výrazne zvyšuje ťažkosti s produkciou filmu hliníkovej fólie. Vzhľadom na veľké rozstupy medzi anti-counterfeitovými štítkami spôsobí veľké plytvanie materiálom hliníkovej fólie a vzdialenosť hliníkového fólieho skákacieho filmu na jednotku času počas procesu pečiatky horúčavy sa výrazne zvýši, čo je tiež hlavným testom stability procesu a životnosti zariadenia.
Aby sa vyriešili vyššie uvedené problémy a riešili osobitnú požiadavku jednorazového polohovania horúceho pečiatkovania nerovnomerných vzorov v procese multi-zostrihovacieho nárazníka, je potrebné urobiť špeciálne technické vylepšenia usporiadania, rozstupov a registračného kurzoru protichodných vzorov anti-counter-counter-counteringu po polohovaní. Preto sa po komplexnom zvážení prijme jednorazové technologické riešenie technológie na pečiatkovanie, ktoré spĺňa viac nerovnomerných vzorov.
Určite počet zostrihov pre jednorazovú pečiatku a polohu a rozmiestnenie ikon s pečiatkami na tlačení na tlačiarni
Na základe dlhodobej dĺžky jedného zostrihu určte počet pozdĺžnych zostrihových doštičiek pre jedinú horúcu pečiatkovú plošinu, to znamená, že rozdeľte pozdĺžnu dĺžku plochej dosky na vyrazenie horúcou pomocou dlhej dĺžky jednej horúcej pazúry “, a je to výsledok, ktorý sa berie ako počet dlhých zostrihových dosiek pre jediná horúca známka. pečiatka „množstvo.
According to the longitudinal spacing between the single splicing hot stamping marks, with the geometric centerline of each hot stamping mark as the measuring endpoint, two or more hot stamping marks are set on each splicing, and the spacing between the same splicing hot stamping marks is marked as L1. The spacing between the last hot stamping mark of the first splicing of adjacent splicing and the first hot stamping mark of the second splicing is marked as L2. Due to the existence of die-cutting and cutting positions between adjacent splicing, L2>L1 a hodnota je konštantná v L2.
Nastavenie filmu hliníkovej fólie zahŕňa nasledujúce tri kroky:
(1) Obrázok 2 je schematickým diagramom distribučnej štruktúry oxidu hlinitého; Obrázok 3 je schematickým diagramom separácie anti-counterfeitingových štítkov na jednostrannej prúžkovej skrinke a elektroplatom hliníkovom filme; Obrázok 4 je schematickým diagramom prekrývania medzi vzorom horúcej pečiatky štvorpustnej skrinky a anti-counterfeitingovou značkou na hliníkovom fóliovom filme.
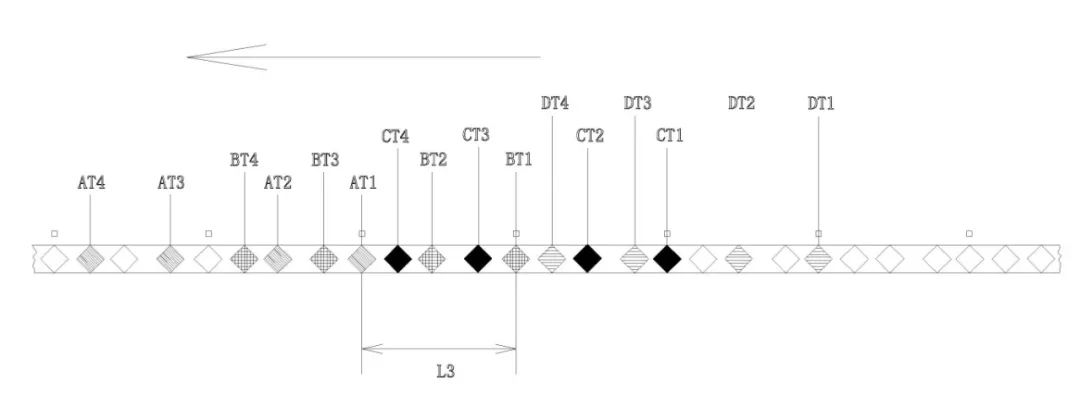
Obrázok 2 Schematický diagram distribučnej štruktúry oxidu hliníka
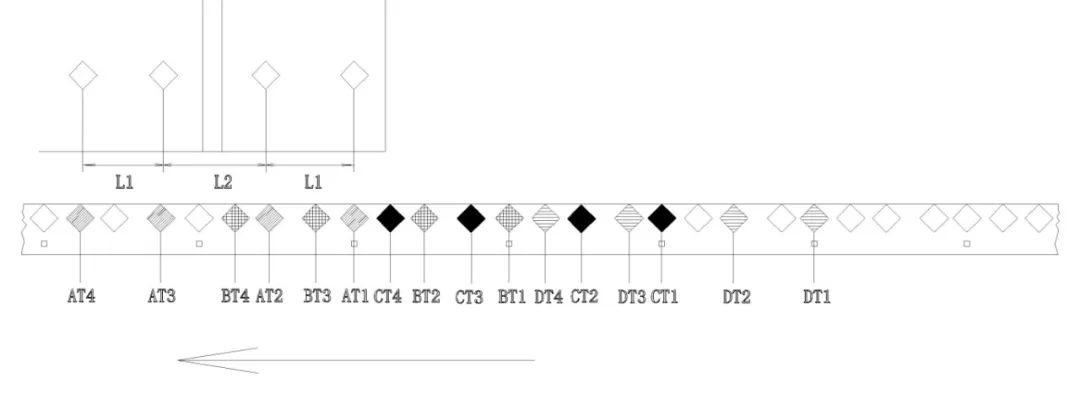
Obrázok 3 Schematický diagram separácie značiek proti predajcom na jednostrannej prúžkovej skrinke a filme hliníkovej fólie
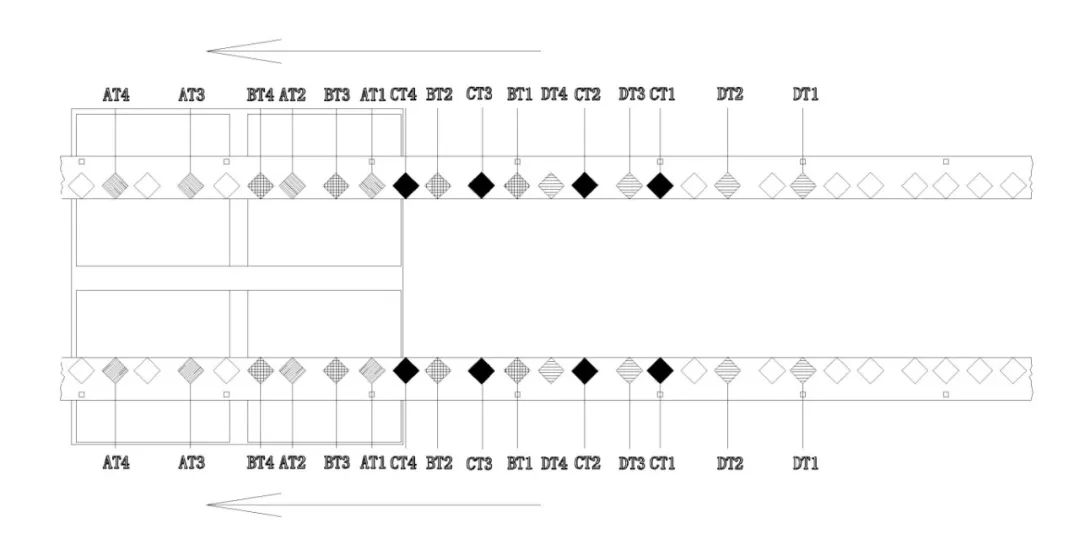
Obrázok 4 Schematická schéma prekrývania medzi vzorom na vyrazenie horúceho štvorkolky a logom hliníkovej fólie
(2) Označte prvú značku na pečiatku za horúca na prvom tlači ako AT1, druhá značka na pečiatku za horúca ako AT2 a tak ďalej, so značkou N -THE HOT -RACKING ako ATN; Označte prvú značku na pečiatku za horúca na druhom tlačiarni ako BT1, druhá značka na pečiatku za horúca ako BT2 atď. Potom, podľa tohto vzoru, pokračujte v nastavení prvej značky na pečiatku na tretí tlačový papier ako CT1, druhá značka na pečiatku za horúca ako CT2 atď. Označte prvú značku na pečiatku za horúca na štvrtom tlačiarni ako DT1, druhá značka na pečiatku za horúca ako DT1 a tak ďalej. Označte značku n -thátku na pečiatku ako DTN a opakujte tento proces.
(3) Konkrétne nastavenia polohy sú nasledujúce: Najprv určte prvý umiestnenie kurzora, ktorý sa má naskenovať pre prvé vyrazenie za horúca na elektrifikovanom hliníkovom filme, a nastavte anti-counterfeitingovú značku horúcej pečiatky AT1 v zodpovedajúcej polohe. Potom nastaví anti-counterfeitingovú známku za horúca AT2 v intervale L1, anti-counterffeiting horúcej značky AT3 v intervale L2 a anti-counterfeingová známka horúcej pečiatky AT4 v intervale L1; Prvé pečiatka za horúca vykonaná na základe prvého kurzora polohovania môže dokončiť pečiatku horúceho očíslovaného tlačených papierových listov; Podľa vzoru nastavenia anti-counterfeitingových značiek na pečiatku pre prvé vyrazenie za horúca pokračujte v nastavovaní anti-counterfeitingového tesnenia horúceho tesnenia BT1, BT2, BT3, BT4 pre druhú pečiatku za horúca a zopakujte tento proces.
Pri práci sa skenuje prvý umiestnenie kurzora počas prvého procesu zrážok za horúca a AT1, AT2, ATN a 2N anti-counterfeitingové štítky sú zatknuté v prvej a druhej tlačovej papieri podľa stanovenej pevnej medzery. Potom sa film hliníkovej fólie posúva dopredu v konkrétnej vzdialenosti L3, aby sa presunul druhý kurzor polohovania do polohy „prvého umiestnenia kurzoru“, čo je počiatočný bod zrážky. Podobne sú následné značky proti bezproblémom vyrazené na tretie a štvrté tlačiarenské papiere podľa pevného rozstupu a počas tohto procesu sa vykonáva jednotný a stabilný a stabilný proces nepretržitého skákacieho a vyrazenia za horúca.
Viac ako rovnomerné vzory naraz
Návrh a výroba polohy fólie na pečiatku horúce
Rozstup medzi prvými a druhými značkami na vyrazenie za horúca na každom tlačovom papieri je nastavený na L 1=135.9 mm a rozstup medzi prvými a druhými značkami na vyrazenie za horúca na prvom a druhom papieri je nastavený na L 2=159 mm. Usporiadanie je určené ako „štvorpustné vyrazenie za horúca“.
Ako je znázornené na obrázkoch 2, 3 a 4, prvé vyrazenie za horúca vykonaná skenovaním prvého umiestnenia kurzora môže dokončiť vyrazenie dvoch vertikálnych a všetkých štyroch tlačených papierových listov. Kurzor druhého umiestnenia naskenovaného počas druhej pečiatky za horúca je nastavený vo vzdialenosti L 3=240 mm od prvého kurzora polohovania. Počas procesu rovnomerného a stabilného skákania a vyrazenia za horúca, s výnimkou prvých, tretieho a piateho anti-counterfeitského značiek, ktoré môžu byť vynechané na začiatku pečiatky horúceho, môžu byť anti-counterfeitové značky postupne a prerušovane zatknuté, čo výrazne znižuje odpad z filmu hliníkovej fólie. Schematický diagram hliníkovej fólie je znázornený na obrázku 5.
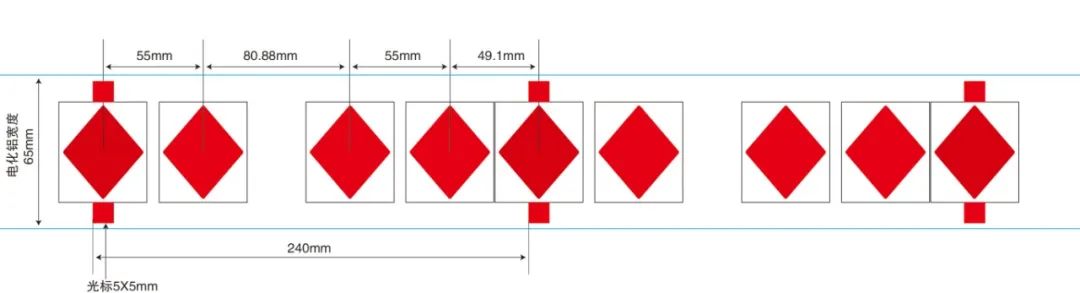
Obrázok 5 Schematický diagram vylepšenej verzie Yuxi (tvrdej) prúžkovej skrinky so 4 červenými elektroplatovými hliníkmi
Príklady aplikácií
Ako je znázornené na obrázkoch 2, 3 a 4, ako je príkladom vylepšenej verzie prúžkovej skrinky „Yuxi (Hard)“ (4-balenie), jediná obalová pruhová skrinka má obdĺžnikový tvar a ohýba sa do obdĺžnikovej škatule. Počas výrobného procesu musia byť laserové protichodné značky AT1 a AT2 opätovne vyrazené v pozíciách ochranných známok na prednej a zadnej strane ohnutej obalovej skrinky. To znamená, že pečiatka horúceho sa vykonáva na rovnom povrchu rozloženého obdĺžnikového papiera. Zodpovedajúce anti-counterfeitingové značky stanovené na konvenčnom filme hliníkovej fólie sú usporiadané rovnako. Ak je vzdialenosť medzi týmito dvoma polohami na pečiatku na prúžkovej skrinke konštantná, je možné v zodpovedajúcej konštantnej vzdialenosti na hliníkovom fóliovom filme nastaviť niekoľko značiek proti bezproblémom. Týmto spôsobom je možné pri pečiatke horúcich známok na hliníkovom fóliovom filme nastaviť niekoľko anti-counterfeitingových značiek. Proti-counterfeit štítky vo filme sú horúce pečiatky jeden po druhom na polohy na vyrazenie horúceho na prúžkovom boxe, ktoré môžu dosiahnuť vysokorýchlostné vyrazenie za horúca a maximalizovať ukladanie filmu hliníkovej fólie.
Avšak z dôvodu požiadaviek výrobného procesu používa balená skrinka na prúžky na kartón Roll na tlačenie hrania počas výroby a po veľkom rezaní plachty sa vykonáva ploché lisovanie horúcich listov, razenie a vyrezávanie diera. Preto proces rozloženia vyžaduje zanechanie polohy sacieho noža. To má za následok vzdialenosť L2 medzi polohami vyrazenia horúceho priľahlého anti-counterfeit značky AT1 a AT2 na pripojených dvoch vzoroch skrinky na prúžkoch, ktoré sú väčšie ako vzdialenosť L1 medzi dvoma polohami na vyrazenie za horúca v rovnakom prúžkovom poli. Výsledkom je, že anti-counterfeit značky na hliníkovom fóliovom filme nie je možné usporiadať rovnako. Či už ide o nepretržité vyrazenie za horúca alebo jednorazové pečiatky podľa polohy na vyrazenie horúcej polohy na prúžkovej škatuli, spôsobí to veľa plytvania hliníkovým fóliovým filmom. Technická transformácia celého výrobného zariadenia povedie k výrobe celej sady. Cena je príliš vysoká.
Na tento účel produkt prijíma viacbodový nevýkonný vzor jednorazového technológie polohovania, vrátane prepracovania a výroby parametrov, ako je usporiadanie obalového papiera, zodpovedajúceho umiestnenia kurzora a anti-counterfeitingových nastavení známok na hliníkovej fólii a skokovej vzdialenosti hliníkovej fólie. Schematický diagram skákania hliníkovej fólie produktu je znázornený na obrázku 6. Prostredníctvom overenia hromadnej výroby táto technológia urobila minimálne zmeny v pôvodnom výrobnom procese a dosiahla jednorazové umiestnenie a vyrazenie horúceho zostrihovania, viacbodových a nekonečných vzorov na základe minimalizácie odpadu elektrolytického alumínu. Holografické umiestnenie je presné, kontinuita výroby je dobrá a účinnosť výroby je vysoká.
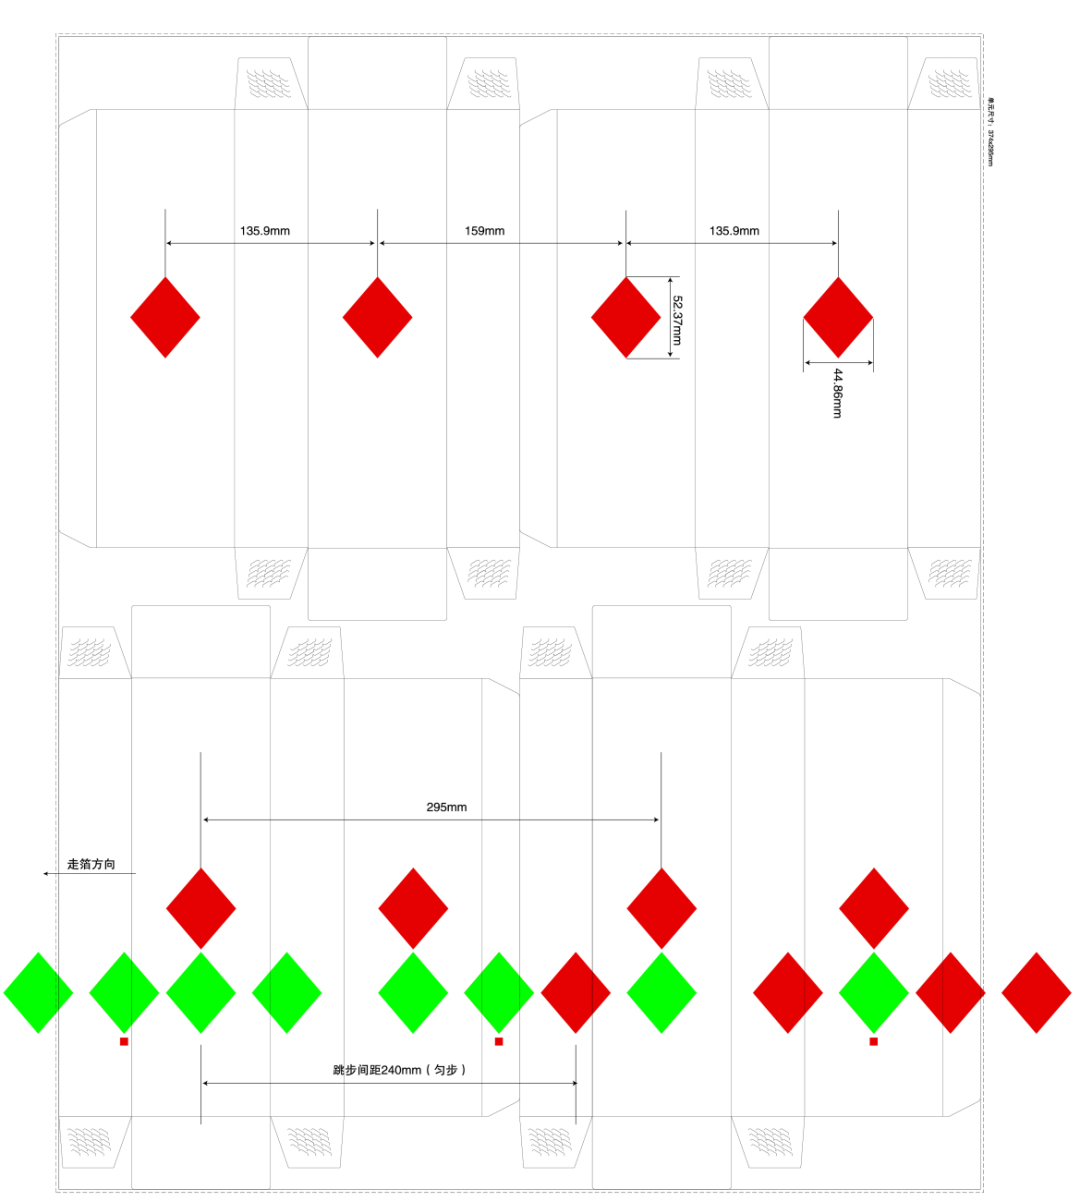
Obrázok 6 Schematický diagram separácie elektrolýzy hliníka
Stručne povedané, prostredníctvom výpočtu a výskumu vzdialenosti umiestnenia kurzora pre ploché a neohodné jednorazové polohovanie hliníkovej fólie na pečiatku sa našla správna metóda vzdialenosti a usporiadania kurzora. Špecializovaná polohovacia hliníková hliníková fólia bola vyrobená a testovaná na plochom a neohrozenom zariadení na pečiatku a boli identifikované zodpovedajúce riadiace techniky, parametre a metódy. Po testovaní sa zistilo, že plochý a rovnomerný jednorazový vzorec polohy je presne umiestnený, so vzorkou odchýlkou menšou alebo rovnajúcou sa 0,2 mm; V horúcom pečiatke nie sú žiadne defekty piesku, bublinové body ani fenomény.
Táto metóda účinne rieši technický problém s plochým a plochým viacbodovým procesom nehodujúce jednorazové polohovanie a realizuje hromadnú výrobu viacbodovej nekonečnej jednorazovej jednorazovej polohy horúcej pečiatky (Electrochemical Hliník s červenou mačkou Elektrochemické hliník) v rámci normálneho zostrihového režimu „Yuxi (Hard)“ „Vylepšená verzia Version Strip Box 4-PACK. V porovnaní s dvojčasovým procesom polohovania horúčavy sa jej účinnosť výroby zlepšila takmer dvakrát.