


Štyri jednoduché kroky na vytvorenie predlohy s dvoma holografickými laserovými vzormi!
Laserové baliace materiály proti falšovaniu vďaka svojej funkcii proti falšovaniu-, ako aj svojim brilantným farbám a vzorom, či dynamickým, 3D a iným efektom, poskytujú ľuďom silný vizuálny šok a sú široko používané v obaloch, ako sú škatuľky cigariet, obaly od vína, škatuľky od zubnej pasty, kozmetika, obaly na lieky, ako aj tlačené materiály, ako sú reklamy, obrázkové knihy a dekorácie. Tento typ balenia má okamžitý vplyv na elimináciu falšovaných a nekvalitných produktov, ako aj na propagáciu a reklamu produktov. Výskum a vývoj nových-laserových obalových materiálov proti falšovaniu je zameraný na holografické laserové filmové produkty a kľúčom k výskumu a vývoju je vývoj a výroba holografických laserových platní s rôznymi vzormi, novinkami a vysokou kvalitou.
Vzhľadom na vysoké náklady na pokročilé zariadenia na výrobu holografických laserových platní a nedostatok pokročilej technológie výroby holografických laserových platní je výroba vysokokvalitných holografických laserových platní veľmi náročná. V súčasnosti je na trhu málo vynikajúcich typov dosiek a vzory veľkých dosiek holografických laserových dosiek (špecifikácie 800 mm × 600 mm alebo vyššie) sú relatívne jednoduché, takže vývoj nových produktov je obmedzený. V reakcii na nedostatky existujúcej technológie sme vyvinuli laserovú hlavnú výrobnú metódu, ktorá má súčasne dva vzory holografických laserových platní, a navrhli riešenie, ktorým je použitie existujúcich typov platní na vytvorenie personalizovanej výrobnej metódy prekrytím vzorov dvoch holografických laserových platní na jednu platňu a vyvinutím novej verzie.
Hlavný princíp tohto technického riešenia
Vyberte vhodnú poťahovú fóliu, najprv použite lis na lisovanie jednej platne na výber holografickej laserovej platne s relatívne hlbokými interferenčnými drážkami pre jeden výlisok. Potom pomocou dvojtlakového bezšvíkového lisu vyberte holografickú laserovú platňu s relatívne malou hĺbkou drážky interferenčného vzoru pre sekundárne tvarovanie. Vzhľadom na skutočnosť, že hĺbka drážok interferenčného obrazca v holografickej laserovej doske vytvorenej druhým tvarovaním nie je taká hlboká ako hĺbka vytvorená prvým tvarovaním, nie je možné úplne zakryť drážky interferenčného obrazca vytvorené prvým tvarovaním. Preto budú na fólii vyrobenej druhým tvarovaním prítomné oba laserové vzory.
Lisovaná fólia je priamo zložená, s formovanou informačnou vrstvou smerujúcou von, a potom je postriebrená a galvanicky pokovovaná zlatou niklovou platňou, aby sa vytvorila laserová predloha s dvomi holografickými vzormi laserovej platne podľa potreby.
Konkrétny plán implementácie
Vyberte si dvojvrstvový predbežný náterový film s dobrým vyrovnávaním náteru a menšou pravdepodobnosťou odlupovania, bez problémov so zafarbením povrchu a náter musí mať dobré zhutnenie a vysoký jas počas formovania. Studená zóna lisovaného dvojitého lisu nie je zrejmá.
Najprv použite lis na lisovanie jednej platne na výber holografickej laserovej platne s relatívne hlbokými interferenčnými drážkami pre proces formovania, čím sa zabezpečí zhutnenie a penetrácia bez problémov, ako je praskanie, bielenie alebo tvorba kvetov. Obvod valca tvrdej lisovacej dosky by mal byť zvolený čo najväčší. Potom sa pomocou dvojtlakového bezšvíkového lisu s dobrým efektom studenej zóny vyberie na sekundárne tvarovanie holografická laserová doska s relatívne malou hĺbkou drážky pre interferenčné prúžky. Vzhľadom na skutočnosť, že hĺbka drážok interferenčného obrazca v holografickej laserovej doske vytvorenej druhým tvarovaním nie je taká hlboká ako hĺbka vytvorená prvým tvarovaním, nie je možné úplne zakryť drážky interferenčného obrazca vytvorené prvým tvarovaním. Preto na fólii vyrobenej druhým tvarovaním budú koexistovať dva vzory holografických laserových platní, ako je znázornené na obrázku 1.
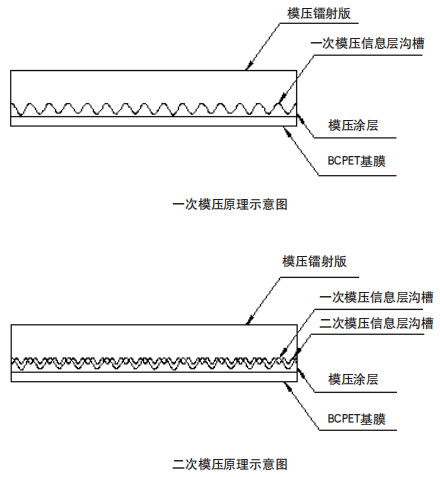
Obrázok 1 Schematický diagram vzorového procesu dvoch súčasne prítomných holografických laserových platní
Relatívny jas medzi prvým a druhým výliskom možno nastaviť nastavením teploty doskového valca pre druhý výlisok. Fólia, ktorá prešla sekundárnym lisovaním, nie je pokovovaná hliníkom a je priamo odoslaná do kompozitnej dielne na výrobu kompozitov pomocou sklenenej lepenky. Lisovaná informačná vrstva smeruje von, čím zaisťuje rovinnosť kompozitného povrchu a zabraňuje problémom, ako sú škrabance a odreniny. Nakoniec vyberte a odrežte časť kompozitného papiera väčšiu ako jeden obvod tvrdej lisovacej platne, skontrolujte povrch, či neobsahuje chyby a vykonajte postriebrenie. Po postriebrení je možné vykonať galvanické pokovovanie, aby sa vytvoril požadovaný laserový master s dvoma typmi holografických laserových vzorov. Konkrétne kroky sú nasledovné.
(1) Vyberte si dvojvrstvový predbežný náterový film s dobrým vyrovnaním náteru a menšou pravdepodobnosťou odlupovania, bez problému s odfarbením povrchu náteru. Povlak musí mať dobré zhutnenie a vysoký jas počas tvarovania a efekt studenej zóny lisovaného dvojitého lisu bez švíkov dosiek je relatívne dobrý. Naneste vopred potiahnutý film s dobrým vyrovnaním, aby ste uľahčili výrobu náteru a dosiahli lepší tvarovací efekt; Povlak sa nedá ľahko odlepiť, čo je výhodné pre proces výroby filmu, kompozitný proces, ako aj procesy postriebrenia a laminovania bez odlupovania povlaku; Dvojito potiahnutý predbežný náterový film môže zabrániť problémom s krvácaním farby na povrchu náteru a má tiež dobrý tvarovací účinok. Vo všeobecnosti sa odporúča zvoliť konkávny prenosový laserový povlak alebo kompozitný laserový povlak, ktorý je vhodný pre dvojitý tlak bez švov dosiek, s dobrou tvorbou filmu a relatívne dobrou priľnavosťou.
Povlak by mal mať vynikajúci tvarovací výkon, dobré zhutnenie a vysoký jas; Okrem toho by povlak mal mať vynikajúci výkon lisovaného dvojitého tlaku bezšvového filmu, s dobrým prechodom v studenej zóne a bez zjavného čierneho tieňa v studenej zóne. Dobré výsledky a lepšie laserové rozloženia možno dosiahnuť iba výberom-kvalitných laserových povlakov.
(2) Najprv použite lis na jednorazové formovanie jednej platne-a vyberte holografické laserové platne s relatívne hlbokými interferenčnými prúžkami a drážkami; Na sekundárne tvarovanie použite dvojtlakový lis na bezšvíkové formy a vyberte holografické laserové dosky s relatívne malou hĺbkou drážok pre interferenčné prúžky; Nastavením teploty doskového valca pre druhý výlisok možno nastaviť relatívny jas medzi prvým výliskom a druhým výliskom.
Počas prvého lisovacieho procesu sa na lisovanie používa jednodoskový lis na lisovanie. Vďaka vysokej tvrdosti tvarovacieho gumového valca môže dosiahnuť úroveň Shore D a tlak tvarovacieho gumového valca je relatívne vysoký a dosahuje 50-60 kg / cm2, čo môže zabezpečiť dobré zhutnenie. Hĺbka drážky holografického laserového interferenčného vzoru môže byť vtlačená relatívne hlboko na informačnú vrstvu o formovaní, aby sa zabránilo úplnému poškodeniu prvej informačnej vrstvy o formovaní počas druhého procesu formovania. Pri výbere je potrebné zvoliť holografickú laserovú platňu s relatívne hlbšou hĺbkou drážky pre interferenčné prúžky, ako je laserový vzor s hĺbkou drážky viac ako 2u alebo malá šošovková doska. Valec s tvrdým lisom by mal zvoliť čo najväčší obvod dosky, čo je výhodné na maximalizáciu veľkosti smeru rozstupu dosiek počas výroby dosky. To tiež určuje veľkosť špecifikácií výroby nových dosiek. Vo všeobecnosti by sa mali zvoliť doskové valce s obvodom dosky 620 mm alebo viac, ktoré môžu byť vhodné pre väčšinu špecifikácií produktu.
机翻 · 通用领域
V druhom procese formovania sa na formovanie používa dvojtlakový bezšvíkový formovací lis s dobrým efektom studenej zóny, ktorý môže zabezpečiť, aby nevznikli žiadne medzery alebo zjavné tmavé oblasti, aby sa zabezpečilo, že na tvrdom lisovanom obvode dosky nebudú žiadne medzery alebo zjavné tiene, a aby sa maximalizoval efekt a veľkosť novej holografickej laserovej dosky v smere obvodu dosky. Dvojtlakový bezšvíkový lis patrí do stredného lisu s tvrdosťou valca 95-98 stupňov (Shore A), ktorá je nižšia ako tvrdosť tvrdého gumového valca. Lisovací tlak je asi 25-30 kg/cm2, čo je menej ako tlak tvrdého lisovacieho gumového valca a stupeň zhutnenia bude horší ako pri tvrdom lisovaní. Okrem toho by sa mali zvoliť holografické laserové platne s relatívne malou hĺbkou drážok pre interferenčné prúžky, ako sú 400 dpi vysokobodové zrkadlové platne alebo obyčajné laserové platne.
Upravte teplotu doskového valca pre druhé tvarovanie, aby ste nastavili stupeň zhutnenia druhého tvarovania. Čím vyššia je teplota druhého formovacieho valca, tým lepší je stupeň zhutnenia a tým vyššia je jasnosť laserového vzoru. Súčasne boli drážky interferenčných vzorov holografickej laserovej dosky vylisovanej po prvý raz viac poškodené druhým tvarovaním a jas laserového vzoru vylisovaného prvýkrát bol relatívne nízky. Naopak, jas laserového vzoru vytvarovaného prvýkrát je relatívne vysoký. Relatívny jas, uhol, poloha atď. dvoch tvarovaných laserových vzorov je možné prispôsobiť a upraviť pomocou teploty tvarovania, reznej dosky a lisovacej operácie.
Technické efekty a výhody
V reakcii na problém niekoľkých vynikajúcich verzií a relatívne jednoduchých holografických laserových vzorov na trhu je možné využiť existujúce verzie na vývoj nových verzií pomocou personalizovaných výrobných metód na superponovanie vzorov dvoch holografických laserových verzií na jednu platňu prostredníctvom sekundárneho lisovania.
Toto riešenie prekonáva nedostatky a nevýhody existujúcej technológie a zariadenia, inovuje technológiu výroby laserových platní súčasne s dvomi typmi laserových platní a rieši problém niekoľkých vynikajúcich typov platní a relatívne jednoduchých vzorov laserových platní na trhu. Jednou z jeho výhod je, že dokáže využiť existujúce verzie na superponovanie vzorov dvoch verzií do jednej, s cieľom vyvinúť ďalšie nové verzie; Po druhé, personalizovaná výroba rôznych laserových platní poskytuje väčší priestor pre dizajn laserovej tlače obalov; Po tretie, táto metóda má malé ťažkosti pri vývoji technológie výroby dosiek, vysokú účinnosť a nízke náklady.
Prostredníctvom tejto metódy výroby dosiek je možné vyvinúť personalizovanejšie typy dosiek podľa potrieb dizajnu. Táto technológia môže byť tiež použitá v kombinácii s rôznymi metódami sádzania na uskutočnenie viacerých kombinácií procesov výroby laserových platní, splnenie rôznych požiadaviek zákazníkov, vývoj väčšieho množstva laserových baliacich produktov, generovanie väčších ekonomických výhod a vloženie nového impulzu do priemyslu farebných obalov.