


Je vaša atramentová tlač nevyvážená a spôsobuje prudký nárast chybných produktov? Problém je v skutočnosti tu!
Keď naša spoločnosť použila tlačový stroj Heidelberg CD102 na štvor-farebnú tlač, zistilo sa, že 50 % a 75 % purpurových bodov v textovej oblasti malo výrazné abnormality (obr. 1), ktoré sa prejavovali najmä v nerovnomernom rozmiestnení bodov, rozmazanej grafike, zjavných zmenách farieb počas tlače a výraznom zvýšení spotreby vody zariadenia. Tieto problémy vedú k zjavnému vyblednutiu farby, strate sýtosti, strate stredných tónov a výraznému zvýšeniu miery odpadu.
Príčiny zlyhania
Pracovníci najskôr skontrolovali otlačkové zuby a zuby prenosu papiera, aby sa potvrdilo, že mazanie je v poriadku a zubné vankúšiky sú čisté a bez nečistôt, pri kontrole prítlaku atramentového valčeka sa však zistilo, že tlak je nestabilný. Po systematickom skúmaní sa nakoniec potvrdilo, že hlavnou príčinou poruchy bolo: ložisko s priemerom 80 mm na prevádzkovej strane bolo zablokované v dôsledku nedostatku mazacieho oleja a plášť ložiska sa počas prevádzky stroja synchrónne otáčal s farbiacim valčekom, čo spôsobilo vážne opotrebovanie misky ložiska (obr. . 2). Miera opotrebovania je výrazne mimo štandardného rozsahu, čo vedie k hlbokému opotrebovaniu spojovacieho povrchu krytu.
Keď je zariadenie vo voľnobehu, atramentový valec s priemerom 80 mm môže udržiavať relatívne stabilný stav pohybu v miske hriadeľa; Pri kombinovanej výrobe sa však atramentový valec najskôr v jednom smere dotkne atramentového valca a po stlačení je v kontakte s atramentovým valcom a tlačovou doskou súčasne. Zakaždým, keď sa stroj otočí, v momente, keď sa atramentový valec dotkne tlačovej dosky, spôsobí nepravidelné trasenie v opotrebovanej miske hriadeľa, čo najskôr zničí tlačové body a spôsobí problém neostrej deformácie bodov na obrázku 1. Okrem toho trasenie atramentového valca pri kontakte s tlačovou doskou tiež vedie k nepravidelným zmenám tlaku medzi ním a farebnou lištou, ktorá sa ľahko vytvára pri tlači medzi plochým sieťotlačovým valcom a tlačou. spôsobiť nerovnováhu atramentu.
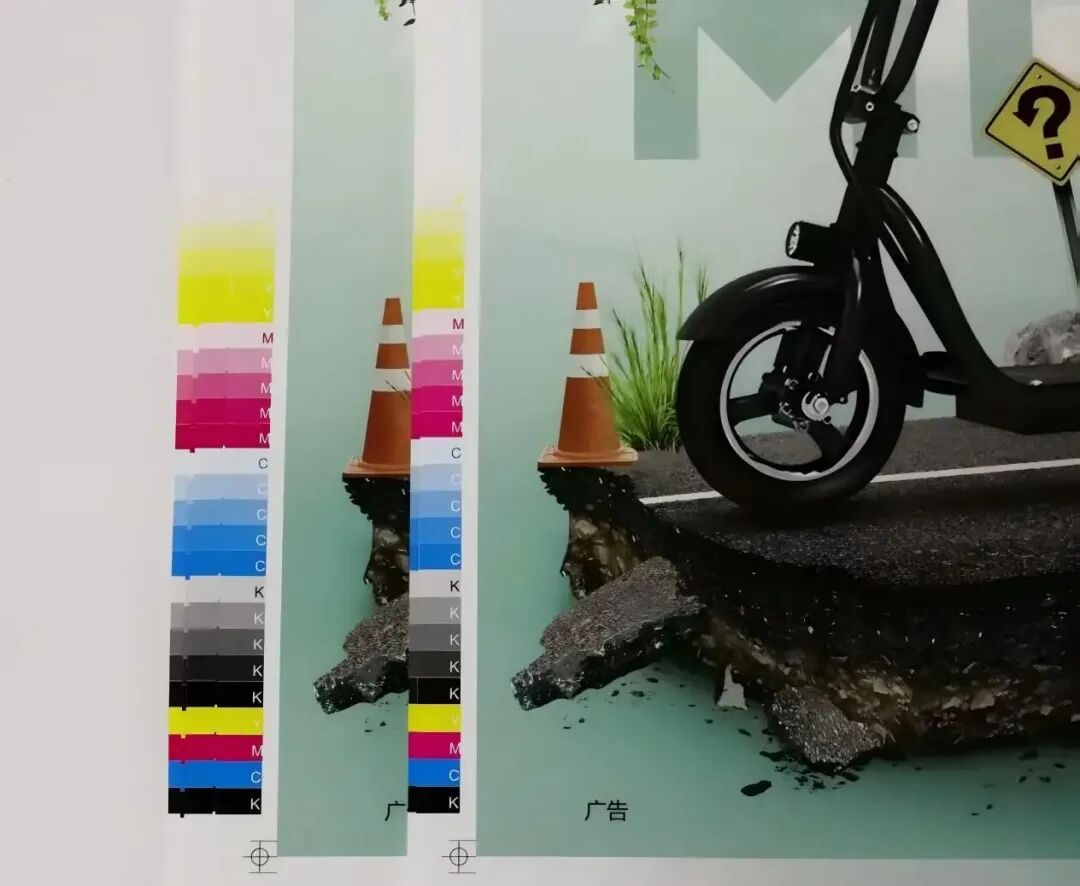
Obrázok 1 Problematická pečiatka (vľavo) a upravená pečiatka (vpravo)
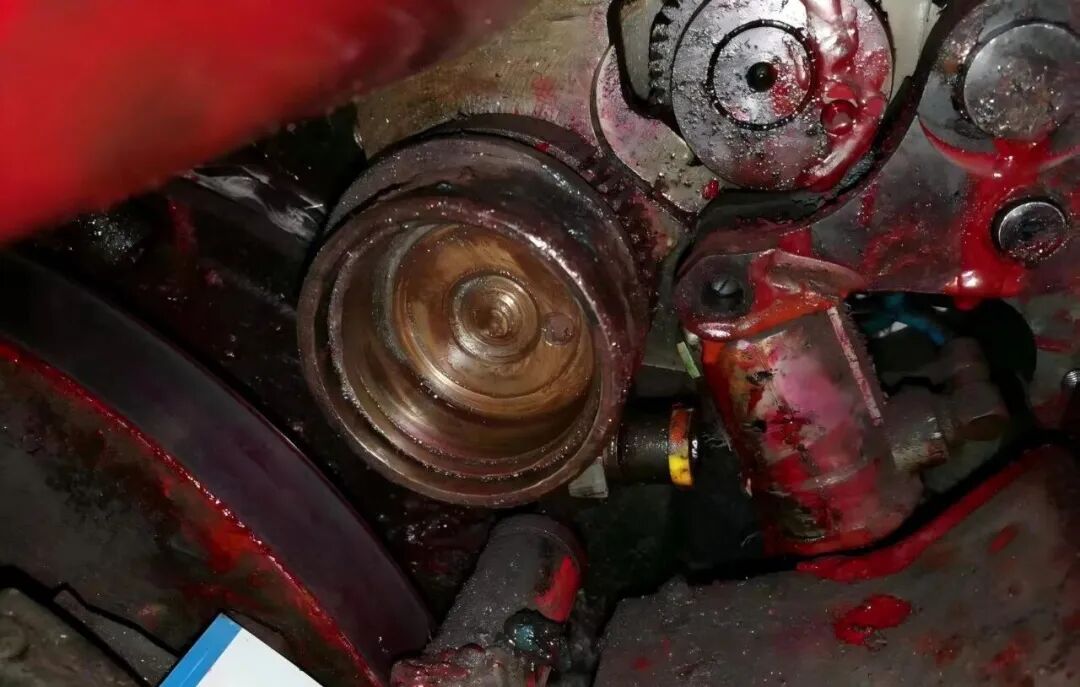 Obrázok 2 Stav opotrebovania aniloxovej valčekovej misky
Štandardizovaný proces údržby
Pretože sa formovací valec spolieha hlavne na pohyb valca rozdeľujúceho atrament a pri kontakte s platňou pravidelne mierne spomaľuje, je dôležité pri nastavovaní tlačového tlaku prísne dodržiavať štandard znázornený na obrázku 3. Pomer tlaku medzi formovacím valcom a valcom na rozdeľovanie atramentu by mal byť o 1 mm vyšší ako tlak na platni. Ak tlak medzi formovacím valcom a doskou prekročí tlak medzi formovacím valcom a rozdeľovacím valcom, formovací valec sa bude spomaľovať nepravidelne, čo spôsobí nerovnomerný prenos atramentu, čo vedie k oblastiam s príliš veľkým alebo príliš malým množstvom atramentu, čo v konečnom dôsledku vedie k nestabilite farieb.
V skutočnej výrobe, keď zamestnanci vykonávajú rutinné kontroly tlaku formovacieho valca, zvyčajne venujú pozornosť iba tlaku medzi formovacím valcom a doskou, pričom zanedbávajú tlak medzi formovacím valcom a rozdeľovacím valcom. Nasleduje štandardný proces údržby:
(1) Vypnutie a čistenie: Odpojte napájanie a umiestnite uzamykací štítok, potom dôkladne odstráňte atramentový film z povrchu valčeka a všetky kovové nečistoty vo vnútri puzdra ložiska pomocou špeciálneho čistiaceho prostriedku.
(2) Výmena komponentu: Vymeňte pôvodnú zostavu ložiska od výrobcu (vrátane misky ložiska, guľôčok a klietky). Pred inštaláciou vykonajte čistenie ultrazvukom a prefúknutie dusíkom, aby ste zaistili-bezkontamináciu zostavy.
(3) Kalibrácia tlaku: Na kalibráciu použite tlakový testovací film Heidelberg (ako je znázornené na obrázku 3).
(4) Definujte tlakové normy: Šírka atramentovej značky medzi formovacím valcom a rozdeľovacím valcom by mala byť 4 ± 1 mm; šírka kontaktu s doskou by mala byť nastavená na 4–1 mm.
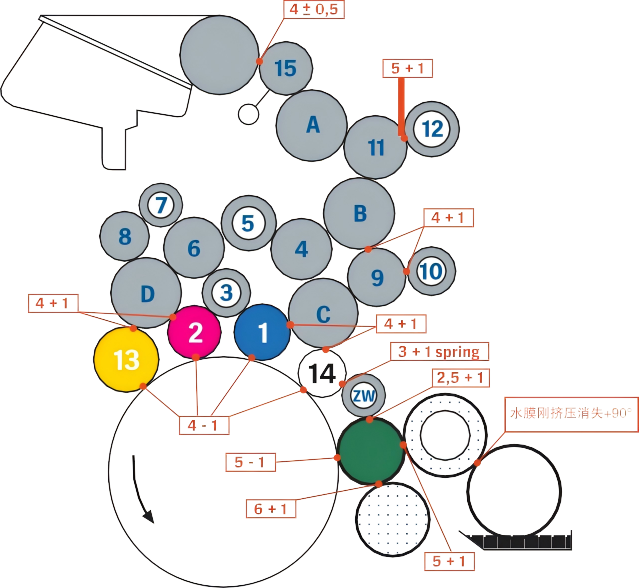
Obrázok 3 Štandard nastavenia tlačového tlaku
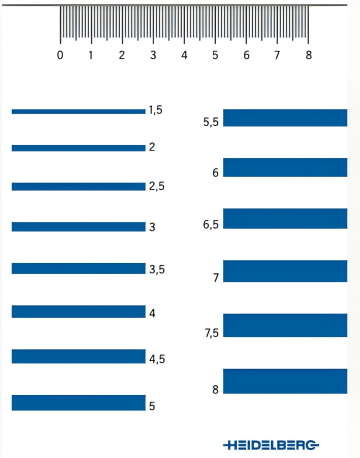
Obrázok 4 Fólia na záťažový test Heidelberg
Udržiavací efekt
Po štandardizovanej údržbe sa kvalita zariadení a tlačených produktov výrazne zlepšila a všetky ukazovatele sa vrátili do normálneho rozsahu:
(1) Hodnota zvýšenia výstupu o 50 % pri purpurovej verzii kolíše tam a späť od 22 % ~ 45 % pred údržbou do približne 18 % (v súlade s požiadavkami na zvýšenie výstupu o 17 ± 3 %).
(2) Hladkosť prechodu úrovne prechodu 75 % hustoty bodov sa zvýši o 40 % a počas procesu tlače nedochádza k žiadnemu zjavnému odfarbeniu.
(3) Sledovanie údajov nepretržitej výroby počas 8 hodín ukazuje, že spotreba tlačovej vody (po oprave chybnej jednotky) sa zníži o 20 % a zmetkovitosť sa zníži z 22 % na 0,2 %.
(4) Monitorovanie stability zariadenia zistilo, že počas 72 hodín nepretržitej prevádzky infračervená termokamera ukázala, že teplota doskového valčekového ložiska bola stabilná v normálnom rozsahu 40 ± 2 stupňov a pri analýze spektra vibrácií sa nevyskytol žiadny abnormálny vrchol.
Analýza problému
01/ Poruchy mechanizmov údržby
Jednou z hlavných príčin tohto zlyhania je, že existujú zjavné chyby v mechanizme údržby zariadenia a príslušné operácie porušujú požiadavky príručky na údržbu zariadenia, ktorá stanovuje, že atramentový valec je potrebné každý mesiac rozobrať, skontrolovať stav ložísk, pridať mazací olej a štandardizovaným spôsobom nastaviť tlak atramentového valca. Okrem toho boli pri predchádzajúcej údržbe omylom namiesto špeciálneho filmu Heidelberg na detekciu stôp atramentu použité obyčajné škáromery, čo malo za následok odchýlku nastavenia medzery 2,2 mm a prítlak atramentového valčeka bol omylom nastavený na 6,2 mm (o 55 % prekročenie štandardnej hodnoty), čo malo za následok preťaženie ložísk.
Keď je normálne odsadenie gumového valca 4 mm, tlak je 18 N; Keď priehlbina dosiahne 6 mm, tlak sa zvýši na 63,5 N a keď priehlbina dosiahne 8 mm, tlak je vysoký až 149 N. Čím väčšia je priehlbina, tým rýchlejšie je opotrebovanie zariadenia, tým vyššia je spotreba atramentu a vlhčiacej kvapaliny a zodpovedajúce zvýšenie spotreby elektrickej energie. Zároveň nadmerný tlak povedie k zjavnej akumulácii tepla gumového valca, vyššej teplote a širokému vtlačeniu, čo nelineárne zvýši skutočný tlak v procese tlače, čím sa urýchli tvrdnutie gumového valca. Hoci tvrdosť gumového valca môže do určitej miery zvýšiť odolnosť proti korózii, výrazne zníži kapacitu prenosu vody a atramentu, zvýši stratu atramentu tlačového zariadenia a opotrebovanie grafiky tlačovej dosky. Preto bez ovplyvnenia kvality tlače by sa mal tlak gumového valca čo najviac znížiť a minimálna hodnota určená výrobcom by sa mala udržiavať ako optimálna.
02/ Odveďte dobrú prácu pri údržbe gumených valcov
Denná údržba gumových valcov musí tvoriť štandardizovaný proces a tlak dosky je potrebné kontrolovať počas denného odovzdávania; Pri týždennej údržbe je potrebné zamerať sa na kontrolu prítlaku doskového valca a farbiaceho valčeka a odviesť dobrú prácu pri údržbe doskového farbiaceho valčeka, aby bol pri výrobe vždy udržiavaný v relatívne stabilnom stave.
Povrch nového gumeného valčeka by mal byť nerovný a na dotyk by mal byť trochu adstringentný (obrázok 5), aby sa zabezpečil rovnomerný prenos vodného filmu a atramentu. V procese dlhodobého-používania, v dôsledku každodenného neustáleho kontaktu s atramentom, zvlhčujúcou kvapalinou a rôznymi rozpúšťadlami, v spojení s vplyvom vonkajšieho prostredia, sa tvrdosť nového gumeného valca zvyčajne po určitom čase používania zvýši, čo je normálny stav. Ak je zmrštenie a vytvrdnutie gumového valca mierne, charakteristiky prenosu atramentu možno zachovať vhodným nastavením tlaku.
Zvýšenie tvrdosti gumeného valca tiež znamená, že papierový prášok z papierovej vlny a oxidované látky v namáčacom roztoku sa usadili na povrchu valca a vytvorili vytvrdnutý film. Tento vytvrdnutý film sa musí pravidelne odstraňovať (obrázok 5), aby sa zabránilo jeho ďalšiemu vytvrdzovaniu a glazúre, čo môže spôsobiť nestabilitu prenosu atramentu a prenosu vody. Po vytvrdnutí povrchu treba pri údržbe odstrániť špinavú lazúrovaciu hmotu pastou na odstraňovanie vápnika.
Výber čistiaceho prostriedku je najdôležitejším faktorom pri určovaní životnosti gumeného valca. Vysoko prchavé čistiace prostriedky síce ľahko odstránia stvrdnuté usadeniny na povrchu, ale spôsobia aj zmrštenie gumových valčekov. Nesprávne používanie čistiacich prostriedkov tiež povedie k roztiahnutiu, kontrakcii a deformácii gumových valcov, ovplyvní stabilitu tlaku medzi gumenými valcami a dokonca koroduje potrubia, tesniace krúžky, strojové farby a dokonca aj gumené prikrývky. Preto by ste mali zvoliť vodu na umývanie áut na polo-vodnej- báze s nízkym{5}}obsahom VOC. Po údržbe je potrebné, aby sa gumový valec vrátil do pôvodného stavu ako nový gumový valec, ktorý sa má zvážiť na mieste. Na údržbu neexistujú žiadne skratky a musí byť trvalá.
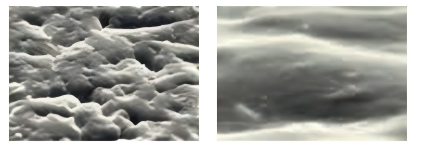
Obrázok 5 Povrch nového gumeného valčeka (vľavo) a povrch gumového valčeka po glazovaní (vpravo)
Kľúč ku kvalite tlače spočíva v rovnováhe-vody atramentu a plniaci valec a valček s atramentom zohrávajú kľúčovú úlohu pri udržiavaní tejto rovnováhy. Pri každodennej výrobe sú bežné rôzne problémy s kvalitou spôsobené nesprávnym nastavením valcov alebo opotrebovaním valcov. Preto je nevyhnutné pravidelne kontrolovať a kontrolovať valčeky počas práce a pravidelne udržiavať a nastavovať povrch valčeka, priemer a tlak, aby sa zabezpečilo, že každý valec je v správnom stave. Úprava vybavenia by mala byť-riadená a štandardizovaná, čo prispieva k rozvoju vysokej{5}}kvality v tomto odvetví.